

6 نومبر 2026
WIP: پروڈکشن فلور پر زیادہ آرڈرز ڈیلیوری کو کیوں سست کرتے ہیں
پیداوار روزانہ 100 یونٹس پر برقرار رہتی ہے جبکہ WIP 300 سے بڑھ کر 600 ہو جاتا ہے۔ حساب لگائیں کہ اوسط فلو ٹائم کیوں دوگنا ہو جاتا ہے اور 400 یونٹس کا WIP ہدف پلان کو کیسے بدلتا ہے۔
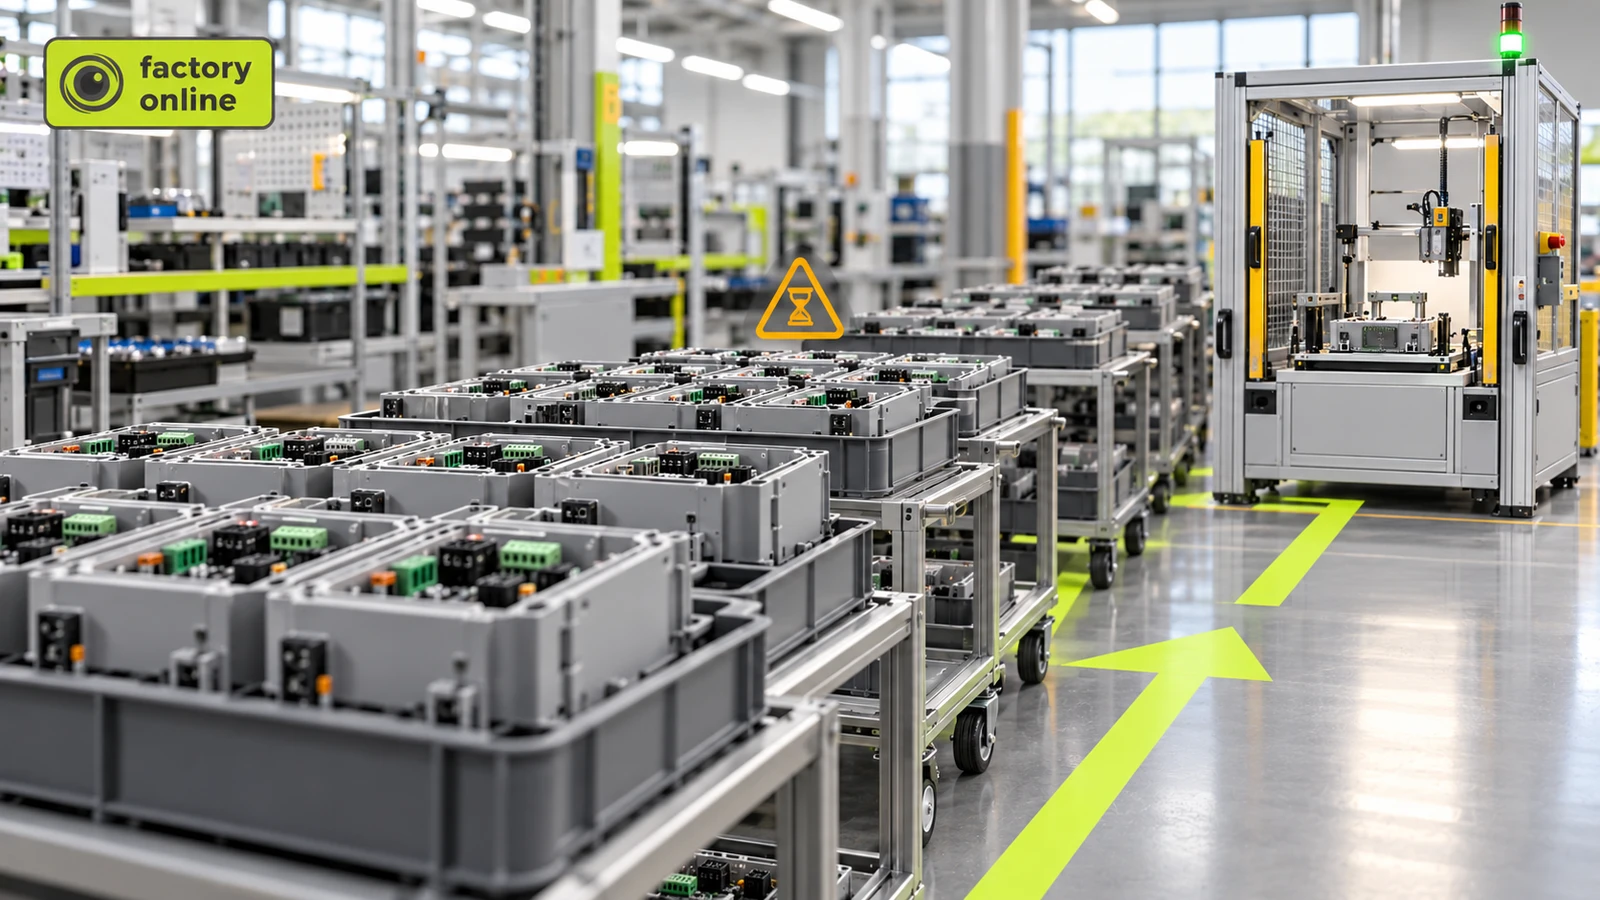
ایک پروڈکشن لائن روزانہ 100 یونٹس مکمل کرتی ہے۔ فیکٹری اس امید پر فلور پر جاری کیے جانے والے آرڈرز کی تعداد میں اضافہ کرتی ہے کہ ہر ورک اسٹیشن مصروف رہے۔ پیداوار روزانہ 100 یونٹس پر ہی رہتی ہے، لیکن اب آرڈرز پروڈکشن میں دوگنا وقت گزارتے ہیں۔
آلات کی پروسیسنگ اسپیڈ کو کچھ نہیں ہوا۔ فیکٹری نے محض نامکمل کام کی مقدار میں اضافہ کر دیا ہے۔
Work in progress (WIP) وہ انوینٹری ہے جو پروڈکشن میں داخل ہو چکی ہے لیکن ابھی تک تیار شدہ مال (finished goods) نہیں بنی۔ جب تھرو پٹ (throughput) مستقل رہتا ہے، تو اوسط WIP بڑھانے سے وہ اوسط وقت بڑھ جاتا ہے جو ہر یونٹ پروڈکشن سسٹم میں گزارتا ہے۔
WIP مینوفیکچرنگ لیڈ ٹائم کو کیسے متاثر کرتا ہے
صنعتی کنٹرول یونٹس اسمبل کرنے والی ایک فیکٹری کا تصور کریں۔
پروڈکشن ایریا ہر کام کے دن میں اوسطاً 100 اچھے یونٹس مکمل کرتا ہے۔
شروع میں، فیکٹری کے پاس اسمبلی، ٹیسٹنگ اور درمیانی قطاروں (queues) میں اوسطاً 300 یونٹس زیرِ کار (in progress) ہوتے ہیں۔
Little's Law ایک مستحکم پروڈکشن سسٹم میں اوسط WIP، تھرو پٹ، اور فلو ٹائم کو جوڑتا ہے:
WIP = تھرو پٹ × فلو ٹائم۔
ترتیب نو کے بعد:
فلو ٹائم = WIP ÷ تھرو پٹ۔
ابتدائی پروڈکشن سسٹم کے لیے:
300 ÷ 100 = 3 کام کے دن۔
اوسط یونٹ پروڈکشن ایریا میں داخل ہونے اور وہاں سے نکلنے کے درمیان 3 کام کے دن گزارتا ہے۔
اب مینجمنٹ اسمبلی اسٹیشنوں کو مصروف رکھنے کے لیے مزید مینوفیکچرنگ آرڈرز جاری کرتی ہے۔
اوسط WIP بڑھ کر 600 یونٹس ہو جاتا ہے، لیکن فائنل ٹیسٹنگ اسٹیشن اب بھی تھرو پٹ کو روزانہ 100 اچھے یونٹس تک محدود رکھتا ہے۔
نیا اوسط فلو ٹائم بن جاتا:
600 ÷ 100 = 6 کام کے دن۔
فیکٹری نے روزانہ کی پیداوار بڑھائے بغیر اپنے اوسط WIP کو دوگنا اور اپنے اوسط پروڈکشن فلو ٹائم کو دوگنا کر دیا ہے۔
مزید آرڈرز شامل کرنے سے پیداوار کیوں نہیں بڑھتی
فائنل ٹیسٹنگ اسٹیشن روزانہ صرف 100 یونٹس ہی مکمل کر سکتا ہے۔
اسمبلی میں مزید 300 یونٹس بھیجنے سے یہ حد نہیں بدلتی۔ یہ ٹیسٹنگ سے پہلے ایک بڑی قطار (queue) بنا دیتا ہے۔
اضافی یونٹس فلور کی جگہ گھیرتے ہیں، ان کی ٹریکنگ کی ضرورت ہوتی ہے، اور پلانرز کے لیے یہ دیکھنا مشکل بنا دیتے ہیں کہ کون سے آرڈرز تکمیل کے سب سے قریب ہیں۔
نتیجہ زیادہ نامکمل انوینٹری کی شکل میں نکلتا ہے، نہ کہ زیادہ تیار شدہ مصنوعات کی شکل میں۔
تصور کریں ایک ایسی کافی شاپ کا جہاں بارسٹا فی گھنٹہ 30 مشروبات تیار کر سکتا ہے۔ 60 صارفین کو فوری طور پر آرڈر دینے کی اجازت دینے سے بارسٹا کی گنجائش (capacity) نہیں بڑھتی، بلکہ انتظار کرنے والے لوگوں کی تعداد بڑھ جاتی ہے۔
یہی اصول ایک محدود ورک اسٹیشن (constrained workstation) والی مینوفیکچرنگ لائن پر بھی لاگو ہوتا ہے۔
مفروضہ: زیادہ ورک ان پروگریس کا مطلب ہے زیادہ پیداواری صلاحیت
ایک مصروف ورک اسٹیشن کا لازمی مطلب یہ نہیں ہے کہ وہ پورے پروڈکشن سسٹم کی پیداوار کو بہتر بنا رہا ہے۔
مثال کے طور پر، WIP کو 300 سے بڑھا کر 600 یونٹس کرنے سے تھرو پٹ روزانہ 100 یونٹس پر ہی برقرار رہتا ہے۔
اضافی 300 یونٹس اوسط فلو ٹائم میں 3 اضافی کام کے دن پیدا کرتے ہیں۔
فیکٹری روزانہ کی اتنی ہی پیداوار کے لیے دوگنی نامکمل انوینٹری اٹھائے ہوئے ہے۔
اہم فرق مقامی آلات کے استعمال (local equipment utilization) اور کل سسٹم تھرو پٹ (total system throughput) کے درمیان ہے۔
کیا فیکٹری کو فوری طور پر WIP کم کر دینا چاہیے؟
WIP کو کم کرنا اسی صورت میں مفید ہے جب باقی بچ جانے والا کام رکاوٹ (constraint) کی فراہمی کو جاری رکھ سکے۔
اگر فیکٹری بہت کم کام جاری کرتی ہے، تو ٹیسٹنگ اسٹیشن کے پاس یونٹس ختم ہو سکتے ہیں۔ اس کے نتیجے میں تھرو پٹ روزانہ 100 یونٹس سے نیچے گر سکتا ہے۔
لہذا، پلانر کو چاہیے کہ وہ محدود آپریشن کی شناخت کرے، اسے کام کی کمی (starvation) سے بچائے، اور اوپر کی سطح (upstream) پر جاری ہونے والے کام کی مقدار کو کنٹرول کرے۔
ایک عملی شروعاتی نقطہ موجودہ WIP کی سطح کا اس تھرو پٹ اور فلو ٹائم سے موازنہ کرنا ہے جس کی فیکٹری کو ضرورت ہے۔
مثال کے طور پر، اگر روزانہ 100 یونٹس پر ہدف اوسط فلو ٹائم 4 کام کے دن ہے:
100 × 4 = 400 اوسط WIP کے یونٹس۔
یہ موجودہ 600 یونٹس کی سطح سے 200 یونٹس کم ہے۔
400 یونٹس کا ہندسہ اوسط WIP کے لیے ایک پلاننگ کا ہدف ہے، یہ اس بات کی ضمانت نہیں ہے کہ ہر آرڈر چار دنوں میں مکمل ہو جائے گا۔ تغیر پذیری (variability)، راستوں کا فرق (routing differences)، اور رکاوٹوں کی دستیابی (bottleneck availability) اب بھی انفرادی تکمیل کے اوقات پر اثر انداز ہوتے ہیں۔
پلانرز کو کس چیز کی پیمائش کرنی چاہیے
سب سے زیادہ مفید موازنہ اسی مدت کے دوران اوسط WIP، اصل تھرو پٹ، اور اوسط فلو ٹائم کے درمیان ہے۔
factory.online میں، مینوفیکچرنگ آرڈرز، جاب آرڈرز، اور آؤٹ پٹ کی تصدیقیں پلانرز کو پروڈکشن کی پیشرفت دیکھنے میں مدد کرتی ہیں۔ محدود صلاحیت کی شیڈولنگ (Finite-capacity scheduling) یہ دکھا سکتی ہے کہ کام وسائل میں کس طرح تقسیم کیا گیا ہے اور قطاریں بننے کا امکان کہاں ہے۔
جب آرڈرز پروسیس ہونے کے بجائے انتظار میں زیادہ وقت گزارتے ہیں، تو آئیے جائزہ لیں کہ آپ کا پروڈکشن شیڈول نامکمل کام کو کیسے سنبھالتا ہے۔
