

7 ستمبر 2026
مینوفیکچرنگ آپٹیمائزیشن بوٹل نیک سے شروع: سب سے مصروف مشین کا دھوکا
تین مشینیں ایک گھنٹے میں 100، 60 اور 80 یونٹس بناتی ہیں، لیکن پلانٹ 60 بناتا ہے۔ جانیے کہ بوٹل نیک پر ضائع ہونے والا گھنٹہ اصل نقصان کیوں ہے اور کہیں اور بچایا گیا گھنٹہ محض سراب کیوں۔
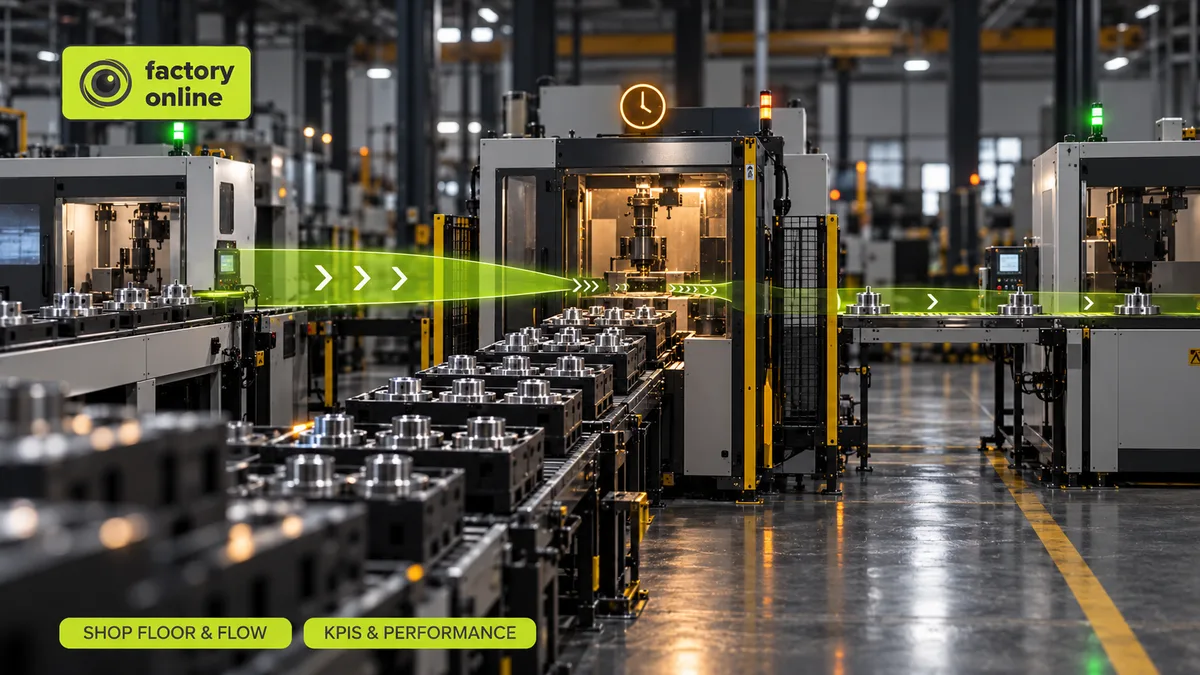
تین مشینیں ایک قطار میں کھڑی ہیں۔ پہلی ایک گھنٹے میں 100 یونٹس پراسیس کر سکتی ہے، دوسری 60، تیسری 80۔ ہر یونٹ تینوں سے گزرتا ہے۔ پلانٹ ایک گھنٹے میں کتنے یونٹس بناتا ہے؟
ساٹھ۔ اوسط والے 80 نہیں۔ سب سے تیز والے 100 بھی نہیں۔ لائن اپنے سب سے سست مرحلے کی رفتار سے چلتی ہے، اور باقی سب اضافی کیپیسٹی ہے جو کسٹمر تک نہیں پہنچ سکتی۔ مینوفیکچرنگ آپٹیمائزیشن کو اسی ایک خیال سے شروع ہونا چاہیے: پورے پلانٹ کی پیداوار، لاگت یا لیڈ ٹائم کو بہتر بنانا، اس ایک ریسورس کو ڈھونڈ کر جو اسے محدود کرتا ہے، یعنی بوٹل نیک (رکاوٹ کا مقام)، اور باقی سب کچھ اسی کے گرد ترتیب دے کر۔ کسی اور مشین کو پہلے بہتر بنانے سے عام طور پر ڈسپیچ ڈاک پر کچھ نہیں بدلتا۔
“دی گول” (The Goal): ایک ناول جس نے فیکٹریاں بدل دیں
1984 میں اسرائیلی ماہرِ طبیعیات ایلیاہو گولڈریٹ نے The Goal شائع کی، ایک بزنس کتاب جو ناول کی شکل میں لکھی گئی تھی۔ پلانٹ منیجر ایلکس روگو کے پاس اپنی فیکٹری بچانے کے لیے تین مہینے ہیں۔ ہفتے کے آخر میں اسکاؤٹس کے ساتھ پیدل سفر کے دوران وہ دیکھتا ہے کہ پورا دستہ صرف اتنا ہی تیز چل سکتا ہے جتنا ہربی، جو سب سے سست لڑکا ہے، اور یہ کہ قطار میں خلا بڑھتے ہی جاتے ہیں، چاہے آگے والے بچے کتنا ہی تیز کیوں نہ چلیں۔ اسے احساس ہوتا ہے کہ فیکٹری بھی بالکل اسی طرح کام کرتی ہے۔
یہ خیال تھیوری آف کنسٹرینٹس (TOC) بن گیا۔ اس کا نچوڑ ایک جملے میں آ جاتا ہے: ہر سسٹم میں کم از کم ایک رکاوٹ ہوتی ہے، اور سسٹم کی پیداوار اسی رکاوٹ کی پیداوار ہوتی ہے۔
روزمرہ کی مثال ایک ہائی وے ہے جہاں تین لینز سکڑ کر ایک رہ جاتی ہیں۔ تین لین والے حصے کو چوڑا کرنے سے آپ کا دفتر کا سفر ذرا بھی چھوٹا نہیں ہوتا۔
عملی مثال: 100، 60، 80
مشینوں کو کٹنگ (100 فی گھنٹہ)، ویلڈنگ (60 فی گھنٹہ) اور پینٹنگ (80 فی گھنٹہ) کہیے، اور انہیں 8 گھنٹے کی شفٹ میں چلائیے۔ ہر یونٹ $50 کا تھرو پٹ لاتا ہے: فروخت کی قیمت منفی میٹریل کی لاگت۔
- پلانٹ کی پیداوار: 60 × 8 = 480 یونٹس فی شفٹ، یعنی $24,000 کا تھرو پٹ۔
- ویلڈنگ پر ایک گھنٹہ ضائع ہو (بریک ڈاؤن، آپریٹر کی تاخیر، لمبا چینج اوور): پلانٹ 420 یونٹس بناتا ہے۔ اس گھنٹے کی قیمت 60 × $50 = $3,000 تھی، جو ہمیشہ کے لیے گئی۔
- کٹنگ پر ایک گھنٹہ ضائع ہو: کٹنگ باقی 7 گھنٹوں میں اب بھی 700 یونٹس بنا سکتی ہے، جو ویلڈنگ کی گنجائش سے کہیں زیادہ ہے۔ پلانٹ کی پیداوار 480 ہی رہتی ہے۔ ضائع گھنٹے کی قیمت: صفر، بشرطیکہ ویلڈنگ کے سامنے چند پارٹس انتظار میں موجود ہوں۔
- پینٹنگ پر ایک ذہین بہتری سے ایک گھنٹہ بچائیے: پینٹنگ پہلے ہی ہر شفٹ میں 2 گھنٹے ویلڈنگ کے انتظار میں خالی رہتی تھی۔ اب 3 گھنٹے خالی رہتی ہے۔ یہ بچت محض سراب ہے۔
گولڈریٹ کا یہ جملہ یاد رکھنے کے لائق ہے: بوٹل نیک پر ضائع ہونے والا ایک گھنٹہ پورے سسٹم کا ضائع شدہ گھنٹہ ہے؛ نان بوٹل نیک پر بچایا گیا ایک گھنٹہ سراب ہے۔
غلط فہمی: ہر مشین کو 100% پر چلنا چاہیے
یہیں سے سب سے مصروف مشین دھوکا دینا شروع کرتی ہے۔ ہماری مثال میں کٹنگ پوری رفتار سے چل سکتی ہے، اور اس کی یوٹیلائزیشن رپورٹ شاندار دکھائی دے گی۔ لیکن وہ ایک گھنٹے میں 100 یونٹس اس ویلڈر کے لیے بناتی ہے جو صرف 60 لے سکتا ہے۔ باقی 40 فی گھنٹہ ڈھیر بنتے جاتے ہیں: شفٹ کے آخر تک 320 یونٹس کا WIP (ورک اِن پروگریس)، جو خریدا گیا، کاٹا گیا، اسٹور کیا گیا اور اب انتظار میں ہے۔ رپورٹ پر سب سے مصروف مشین سب سے اہم مشین نہیں۔ وہ بس سب سے بڑا ڈھیر لگانے والی مشین ہے۔
نان بوٹل نیک مشین کو کچھ وقت خالی رہنا چاہیے۔ یہ خالی وقت ضیاع نہیں۔ یہی وہ فالتو کیپیسٹی ہے جو کسی خلل کے بعد اسے پیچھے رہ جانے والا کام پورا کرنے اور بوٹل نیک کو کام دیتے رہنے کے قابل بناتی ہے۔ اس ڈھیر کی قیمت WIP اور لٹل کا قانون میں تفصیل سے بیان کی گئی ہے: سسٹم میں زیادہ کام کا مطلب لمبا لیڈ ٹائم ہے، زیادہ پیداوار نہیں۔
پانچ فوکسنگ اسٹیپس میں مینوفیکچرنگ آپٹیمائزیشن
TOC اس خیال کو ایک باقاعدہ طریقۂ کار میں بدل دیتی ہے:
- رکاوٹ کی شناخت کیجیے۔ وہ ریسورس ڈھونڈیے جس کے سامنے ہمیشہ قطار لگی رہتی ہے اور جس کے بعد والی مشینیں خالی کھڑی رہتی ہیں۔ کاغذ پر رف کٹ کیپیسٹی پلاننگ (RCCP) دکھاتی ہے کہ کون سا ورک سینٹر 100% سے زیادہ لوڈ پر ہے، گھنٹوں میں، یونٹس میں نہیں۔
- اس کا پورا فائدہ اٹھائیے: ایک ایک منٹ نچوڑ لیجیے۔ اگر ویلڈنگ ہر شفٹ میں وقفوں کے لیے 45 منٹ رکتی ہے، تو وقفے باری باری کر دیجیے۔ یہ 0.75 × 60 = 45 یونٹس فی شفٹ اضافی ہیں، یعنی $2,250، بالکل مفت۔ اسی ایک مشین پر سیٹ اپ چھوٹے کرنا وہ جگہ ہے جہاں چینج اوور آپٹیمائزیشن سب سے زیادہ فائدہ دیتی ہے۔
- باقی سب کو اس کے تابع کیجیے۔ کام رکاوٹ کی رفتار سے ریلیز کیجیے، سب سے تیز مشین کی رفتار سے نہیں۔ ویلڈنگ کے سامنے ایک چھوٹا سا بفر رکھیے تاکہ وہ کبھی کام کے بغیر نہ رہے۔
- اس کی کیپیسٹی بڑھائیے۔ پیسہ صرف اب خرچ کیجیے: دوسرا ویلڈر، ایک اضافی شفٹ، کوئی بیرونی پارٹنر۔
- دہرائیے۔ جب ویلڈنگ 90 فی گھنٹہ بنانے لگے تو 80 والی پینٹنگ نئی رکاوٹ بن جاتی ہے۔
بوٹل نیک کہاں چھپتا ہے
سیدھی لائن میں بوٹل نیک آسانی سے نظر آ جاتا ہے۔ جس پلانٹ میں کئی روٹنگز ہوں، وہاں یہ پروڈکٹ مکس کے ساتھ جگہ بدلتا ہے: اس ہفتے کے آرڈرز پریس کو لوڈ کر سکتے ہیں، اگلے ہفتے کے ٹیسٹ بینچ کو۔ اسی لیے جاب شاپ شیڈولنگ دیکھنے میں جتنی آسان لگتی ہے، اتنی ہے نہیں۔ OEE (اوورآل ایکوپمنٹ ایفیکٹیونیس) سب سے پہلے رکاوٹ والی مشین پر ناپیے؛ وہاں 5 پوائنٹس کا فائدہ اس مشین پر 20 پوائنٹس سے زیادہ قیمتی ہو سکتا ہے جو کام کے انتظار میں کھڑی رہتی ہے۔
اکثر پوچھے جانے والے سوالات
کیا بوٹل نیک ہمیشہ سب سے سست مشین ہوتی ہے؟ یہ وہ ریسورس ہے جس کی کیپیسٹی لوڈ کے مقابلے میں سب سے کم ہو۔ ایک تیز مشین بھی، جس سے ہر پروڈکٹ گزرتی ہو، رکاوٹ بن سکتی ہے۔
کیا بوٹل نیک پروڈکشن سے باہر بھی ہو سکتا ہے؟ جی ہاں۔ انسپیکشن، اکلوتا سیٹر، کوئی سپلائر، یا سیلز ٹیم بھی رکاوٹ بن سکتی ہے۔
factory.online میں یہ کیسا دکھتا ہے
factory.online میں RCCP آنے والے ہفتوں کے لیے ہر ورک سینٹر کا لوڈ دکھاتا ہے، اس لیے پلانر دیکھتا ہے کہ ویلڈنگ 125% پر ہے جبکہ کٹنگ 70% پر۔ پھر محدود کیپیسٹی (Finite Capacity) والا Gantt ویلڈر کے اصل گھنٹوں کے مطابق کام شیڈول کرتا ہے، اور پلاننگ سیناریو کے ذریعے آزمایا جا سکتا ہے کہ صرف اسی ایک مشین پر دوسری شفٹ لیٹ آرڈرز پر کیا اثر ڈالے گی۔
kafaa.ai پیداواری پابندیوں کے تحت جاب شاپ کی شیڈولنگ اور کاموں کی ترتیب پر کام کرتا ہے۔ یہ ایسے متبادل کا موازنہ کرنے میں مدد دے سکتا ہے جن میں مشین کی دستیابی، سیٹ اپ کے نقصانات اور ترسیل کی ترجیحات کو ایک ساتھ دیکھنا ضروری ہو۔
اگر آپ کی یوٹیلائزیشن رپورٹس شاندار ہیں لیکن ڈیلیوریز نہیں، تو ڈیمو بک کیجیے اور وہ رپورٹ ساتھ لے آئیے۔
