

30 mar 2026
Półprodukty: czy malowana rama powinna mieć własny indeks?
Więcej indeksów daje poczucie kontroli, ale często oznacza po prostu więcej księgowań. Test trzech pytań dla półproduktów na przykładzie malowanej ramy i izolowanej żyły kabla.
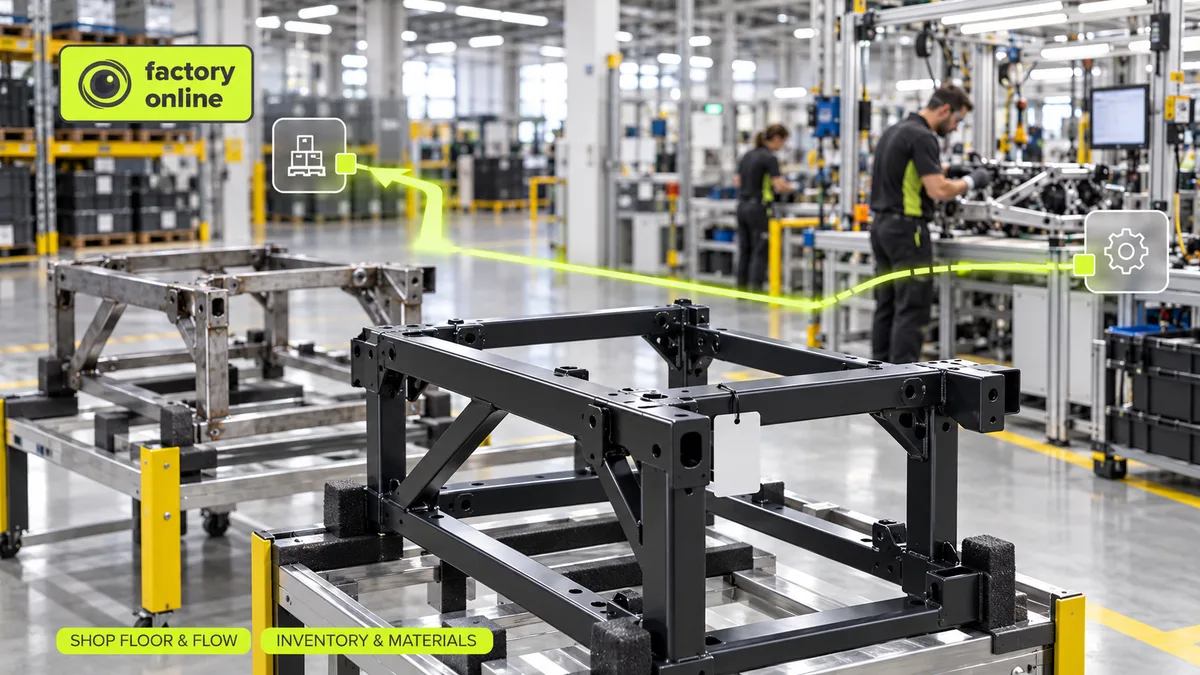
Więcej indeksów daje poczucie większej kontroli. Wystarczy nadać numer spawanej ramie, numer ramie malowanej i na pewno zawsze będzie wiadomo, gdzie co jest. Często nie będzie. Będzie po prostu więcej księgowań i inwentaryzacji, w których można się pomylić.
Półprodukty to wyroby pośrednie: części, które przeszły już część etapów produkcji, ale wymagają dalszej obróbki, zanim staną się wyrobem gotowym. Prawdziwe pytanie brzmi: które z nich zasługują na własny indeks, a które powinny pozostać niewidoczne wewnątrz marszruty?
Test trzech pytań dla półproduktów
Wyrób pośredni powinien dostać własny indeks wtedy, gdy nadanie mu nazwy zmienia to, co się produkuje, rezerwuje lub przemieszcza.
- Produkcja: Czy powstaje w innej wielkości partii lub w innym czasie niż wyrób, który go zużywa?
- Rezerwacja: Czy dwa zlecenia mogą konkurować o te same sztuki?
- Przemieszczenie: Czy między etapami gdzieś leży, jest liczony, przesuwany lub kontrolowany?
Jeśli na wszystkie trzy pytania odpowiedź brzmi „nie”, to tylko etap pracy i jego miejsce jest w marszrucie, a nie w kartotece indeksów. Jeśli choć na jedno odpowiedź brzmi „tak”, planista musi go widzieć.
Pomyślmy o kuchni. Cebula krojona do dzisiejszego sosu nie dostaje etykiety. Wywar gotowany w poniedziałek na cały tydzień – tak, bo powstaje innego dnia, w innej ilości, a trzy dania czerpią z tego samego garnka.
Podzespół fantomowy czy magazynowany: jedna rama, dwie odpowiedzi
Oto prosta dwupoziomowa struktura wyrobu dla stalowego stołu warsztatowego:
- Stół warsztatowy WB-120 (1)
- Rama malowana FR-120 (1)
- Rura stalowa 40×40 mm (2,5 m)
- Farba proszkowa, niebieska (0,8 kg)
- Blat 1200 mm (1)
- Zestaw śrub (1)
Zakład A spawa i maluje każdą ramę i od razu przenosi ją na montaż. Rama nigdy nie jest składowana ani liczona. Tu FR-120 powinna być fantomem: występuje w strukturze wyrobu, żeby konstruktorzy widzieli budowę wyrobu, ale przeliczenie MRP przechodzi przez nią wprost do rury i farby. Bez przyjęcia, bez wydania, bez stanu magazynowego.
Zakład B maluje partiami po 60 sztuk raz w tygodniu, bo zmiana koloru w kabinie proszkowej trwa godzinę. Montaż składa 12 stołów dziennie w trzech modelach, które wszystkie korzystają z tej samej ramy. Teraz na wszystkie trzy pytania odpowiedź brzmi „tak”. FR-120 musi być podzespołem magazynowanym z własnym zleceniem produkcyjnym i stanem magazynowym. W przeciwnym razie planista nie odpowie na pytanie, które co rano ma znaczenie: czy mamy ramy na dzisiejsze 12 stołów?
Partia 60 sztuk przy zużyciu 12 dziennie wystarcza na pięć dni. Średnio na stanie leży 30 ram. Dzięki indeksowi ten zapas widać i można nim zarządzać.
Mit: „Więcej indeksów to większa kontrola”
Każdy magazynowany wyrób pośredni dodaje co najmniej dwa księgowania na zlecenie: przyjęcie, gdy zostaje wyprodukowany, i wydanie, gdy zostaje zużyty. Załóżmy, że zakład A i tak nadałby ramom indeks. Przy 200 zleceniach miesięcznie to 400 dodatkowych transakcji. Przy 3 minutach na każdą daje to 20 godzin wklepywania miesięcznie. A każde spóźnione lub pominięte księgowanie tworzy błędny stan, który z kolei wywołuje brak, którego w rzeczywistości nie ma.
Fantom, którego nikt nie księguje, jest dokładniejszy niż indeks magazynowy księgowany z opóźnieniem.
Przykład z kablowni: żyła izolowana
W produkcji kabli klasycznym półproduktem jest żyła izolowana. Miedź jest izolowana na linii do wytłaczania i nawijana na szpule, które następnie zasilają skręcanie i nakładanie powłoki.
Przeprowadźmy test. Produkcja: linia do wytłaczania wytwarza długie odcinki w jednym kolorze, znacznie dłuższe niż jakiekolwiek pojedyncze zamówienie na kabel. Rezerwacja: niebieska żyła 1,5 mm² trafia zarówno do kabli 3-żyłowych, jak i 5-żyłowych, więc zlecenia o nią konkurują. Przemieszczenie: szpule czekają obok skręcarki, a każda ma własną długość. Wszystkie trzy odpowiedzi to „tak”, więc żyła dostaje własny indeks, a każdą szpulę należy śledzić jako osobną partię z pozostałą długością.
Porównajmy to z wiązką skręconych żył przed nałożeniem powłoki. W zakładach, w których skręcanie i nakładanie powłoki odbywa się w tandemie na jednej linii, wiązka nigdy nie istnieje samodzielnie. Nie potrzebuje indeksu.
Żyła w każdym kolorze i przekroju jest osobnym indeksem z własnymi normami zużycia na kilometr. Jak te normy powstają z karty katalogowej kabla, pokazujemy w artykule karta katalogowa kabla, normy zużycia i technologia.
Co idzie nie tak przy złym wyborze
- Za mało indeksów: dwa zlecenia montażowe wyglądają na pokryte jedną sumą produkcji w toku, a jedno z nich staje. To klasyczny problem brakującej części w montażu.
- Za dużo indeksów: stany wyrobów pośrednich rozjeżdżają się z rzeczywistością, bo nikt nie księguje ich na czas, a planiści przestają ufać liczbom.
- Właściwe indeksy, zły status: podzespół magazynowany czekający na kontrolę jest liczony jako dostępny. Zapas półproduktów potrzebuje tych samych stanów co każdy inny zapas, jak wyjaśniamy w artykule o zarządzaniu zapasami w produkcji.
Jak radzi sobie z tym factory.online
W platformie factory.online magazynowany półprodukt dostaje własne zlecenia produkcyjne, a przeliczenie MRP przechodzi przez wielopoziomową strukturę wyrobu (BOM), więc zamówienie na kabel tworzy zapotrzebowanie na żyłę izolowaną, powiązane ze zleceniem, które je wywołało. Każda szpula może być partią z własną długością i lokalizacją. Dla odcinka 4 km kabla 3-żyłowego planista widzi zapotrzebowanie na nieco ponad 4 km żyły brązowej, niebieskiej i zielono-żółtej oraz to, z których szpul można je pokryć.
Jeśli lista indeksów rosła szybciej niż kontrola nad nią, umów się na demo i przynieś jedną strukturę wyrobu do przetestowania.
