

24 sie 2026
Planowanie montażu: problem jednej brakującej śrubki
Osiem części leży na stole, dziewiąta przyjdzie w czwartek. Zaczynać? Poznaj zasadę kompletnego zestawu, wskaźnik gotowości do montażu i rzeczywisty koszt niedokończonych sztuk.
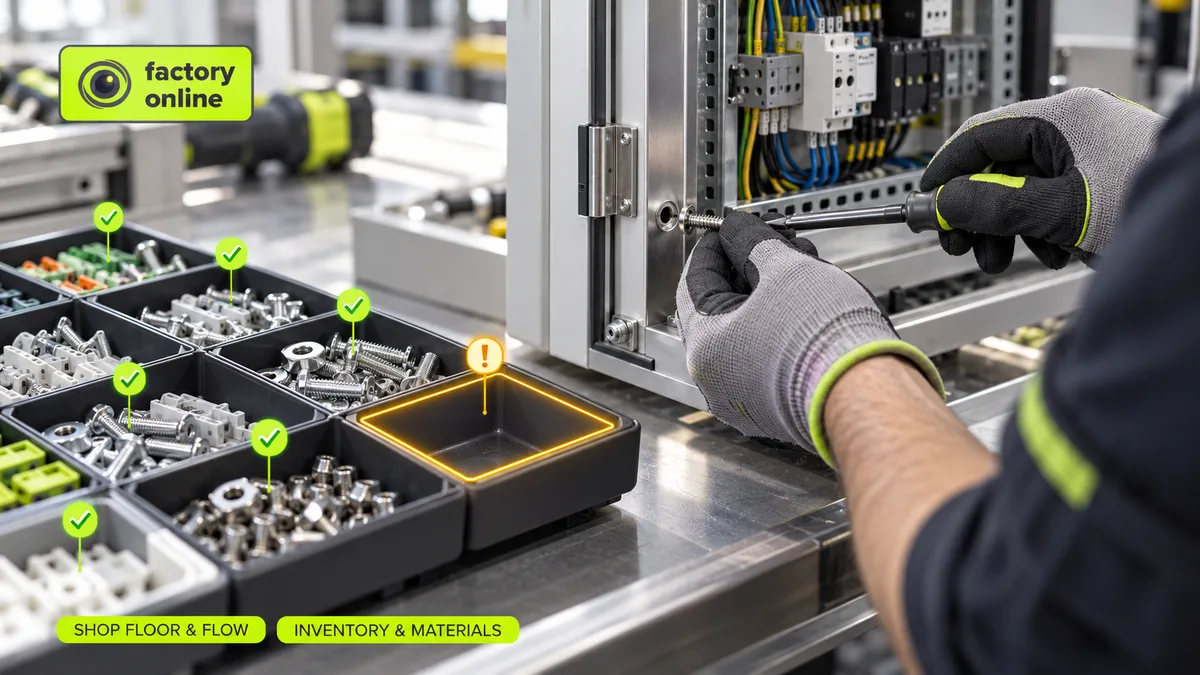
Osiem z dziewięciu części do szafy sterowniczej leży na stole montażowym. Dziewiąta, zamek drzwi, przyjdzie w czwartek. Stanowisko jest wolne, monter stoi obok, a jest poniedziałek. Zaczynać?
Większość zakładów zaczyna. Wydaje się to produktywne. Często jest to najdroższa decyzja tygodnia. Planowanie montażu to decydowanie, które zlecenia montażowe uruchomić i kiedy, tak aby każdy komponent i podzespół docierał na stanowisko dokładnie wtedy, gdy jest potrzebny, a każdą rozpoczętą sztukę dało się skończyć bez przerywania pracy. Ta jedna brakująca część waży więcej niż osiem, które już są.
Zasada kompletnego zestawu
Osoby wyszkolone w teorii ograniczeń nazywają to pełnym zestawem (full kit): nie zaczynać pracy, dopóki nie ma wszystkiego, czego ona wymaga. Kucharze mówią mise en place: każdy składnik pokrojony i odmierzony, zanim patelnia trafi na kuchenkę. Nikt nie zaczyna piec ciasta, żeby dopiero potem odkryć, że nie ma jajek – bo wtedy mąka, masło i cukier są już wymieszane i nie da się ich wsypać z powrotem do torebek.
W montażu jest tak samo. Po rozpoczęciu komponenty są zużyte, przyrząd montażowy zajęty, a sztuki nie da się łatwo odłożyć z powrotem na regał.
Gotowość do montażu: jedna liczba, którą powinien znać każdy zakład montażowy
Gotowość do montażu (clear to build, CTB) to udział planowanych zleceń, dla których dostępne są wszystkie komponenty. To najszybsza kontrola kondycji, jaką planista montażu może przeprowadzić w poniedziałek rano.
W tym tygodniu jest 10 zleceń na szafy. Osiem ma kompletny zestaw. Dwa czekają na zamek drzwi. Gotowość do montażu wynosi 8 z 10 = 80%.
Warto zauważyć, czego te 80% nie oznacza. Nie oznacza, że ogólnie jest się gotowym w 80% ani że dwa niekompletne zlecenia są wykonane w 80%. Tych dwóch nie da się w ogóle wysłać przed czwartkiem. Tu też planowanie MRP pokazuje swoją wartość: braki wynikają z rozwinięcia struktury wyrobu i marszruty każdego zlecenia, więc już w poniedziałek, a nie w środę, wiadomo, którym zleceniom czegoś brakuje. Jak działa to przeliczenie, wyjaśnia artykuł o planowaniu potrzeb materiałowych (MRP).
Ile naprawdę kosztuje zablokowana produkcja w toku
Załóżmy, że zakład ma 6 przyrządów montażowych, a każda szafa zajmuje jeden przyrząd przez dwa dni. Od poniedziałku do środy daje to 6 × 3 = 18 dni pracy przyrządów. Osiem kompletnych zleceń potrzebuje 8 × 2 = 16 z nich. Ciasno, ale się mieści.
Teraz zespół i tak rozpoczyna w poniedziałek dwa niekompletne zlecenia. Montuje wszystko oprócz drzwi i zostawia szafy w przyrządach do czasu dostawy zamka. Te dwa przyrządy są zablokowane na trzy dni: 2 × 3 = 6 dni pracy przyrządów, czyli jedna trzecia mocy. Zostaje 12 dni pracy przyrządów, co wystarcza tylko na 6 z 8 kompletnych zleceń. Dwa zlecenia, które miały wszystko, czego potrzebowały, też są teraz spóźnione.
A będzie gorzej. Każda odstawiona szafa zamraża komponenty warte około 900 USD, których nie da się użyć do niczego innego, a każdą trzeba później otworzyć, ponownie sprawdzić i dokończyć – to może być 40 minut dodatkowej pracy na sztukę. Gdy w czwartek przychodzi zamek, „przewaga na starcie” kosztowała więcej czasu, niż zaoszczędziła. Ogólna wersja tej zasady to prawo Little’a: więcej rozpoczętej pracy nie oznacza więcej skończonej.
Mit: stanowisko musi być zajęte
Instynkt podpowiada, że bezczynny monter to marnotrawstwo. Ale monter składający sztukę, której nie da się skończyć, nie wytwarza produkcji – wytwarza problem na czwartek. Lepiej wykorzystać poniedziałek na montaż kompletnych zleceń, przyspieszenie późniejszego zlecenia, jeśli ma pełny zestaw, albo przygotowanie podzespołów, które nie wymagają brakującej części.
Kontrolowane częściowe uruchomienie: najpierw rama, potem akcesoria
Zasada kompletnego zestawu ma jeden rozsądny wyjątek. Niektóre części montuje się na samym końcu i niczego nie blokują: zamek drzwi, etykiety, uchwyt, instrukcja. Jeśli brakuje właśnie czegoś takiego, zlecenie można uruchomić etapami:
- Etap 1: rama, płyta montażowa, okablowanie i testy. Wszystko jest na miejscu.
- Etap 2: zamek drzwi i kontrola końcowa, uruchamiane po dostawie zamka.
Trzy warunki sprawiają, że jest to bezpieczne:
- brakująca część jest montowana na końcu i nie trzeba niczego rozbierać, żeby ją dodać;
- częściowo zmontowana sztuka może zejść z przyrządu i czekać na regale, a nie na stanowisku;
- termin dostawy jest potwierdzony przez dostawcę, a nie tylko wyczekiwany.
W tym tkwi cała różnica w przykładzie z szafami. Te same dwie szafy, zmontowane do etapu 1 i przeniesione z przyrządów na regał, niczego by nie zablokowały.
Jeśli rama jest budowana osobno i czeka na wiele różnych wyrobów końcowych, może zasługiwać na własny indeks i własną lokalizację magazynową. Tę decyzję projektową omawiamy w artykule o półproduktach.
Poniedziałkowa lista kontrolna planowania montażu
- Jaki jest w tym tygodniu odsetek gotowości do montażu?
- Jakiej części brakuje w każdym niekompletnym zleceniu i kiedy przyjdzie?
- Czy brakująca część jest montowana na końcu, czy blokuje montaż?
- Czy zamiast tego można przyspieszyć późniejsze, kompletne zlecenie?
Jak to wygląda w factory.online
W platformie factory.online przeliczenie MRP przechodzi przez wielopoziomową strukturę wyrobu (BOM) każdej szafy i łączy każdy brak ze zleceniem, które go spowodowało. W poniedziałek planista widzi, że zleceniom 9 i 10 brakuje dwóch zamków drzwi, że zamówienie zakupu na nie ma termin na czwartek i że pozostałe osiem zleceń ma wszystko. Na wykresie Gantta planista widzi, gdzie kompletne zlecenia z przyszłego tygodnia zmieściłyby się w wolnym czasie przyrządów.
Jeśli stanowiska są pełne, a wysyłki nie, umów się na demo – przyjrzymy się jednemu z twoich utkniętych zleceń.
