

2 lis 2026
Harmonogramowanie produkcji: Jak jedno pilne zamówienie może opóźnić dwa inne
Pilne zamówienie wymaga 3 godzin obróbki, ale przerwanie innego zlecenia dodaje dwa przezbrojenia. Porównaj trzy sekwencje i zobacz, która z nich pozwala dotrzymać obu terminów.
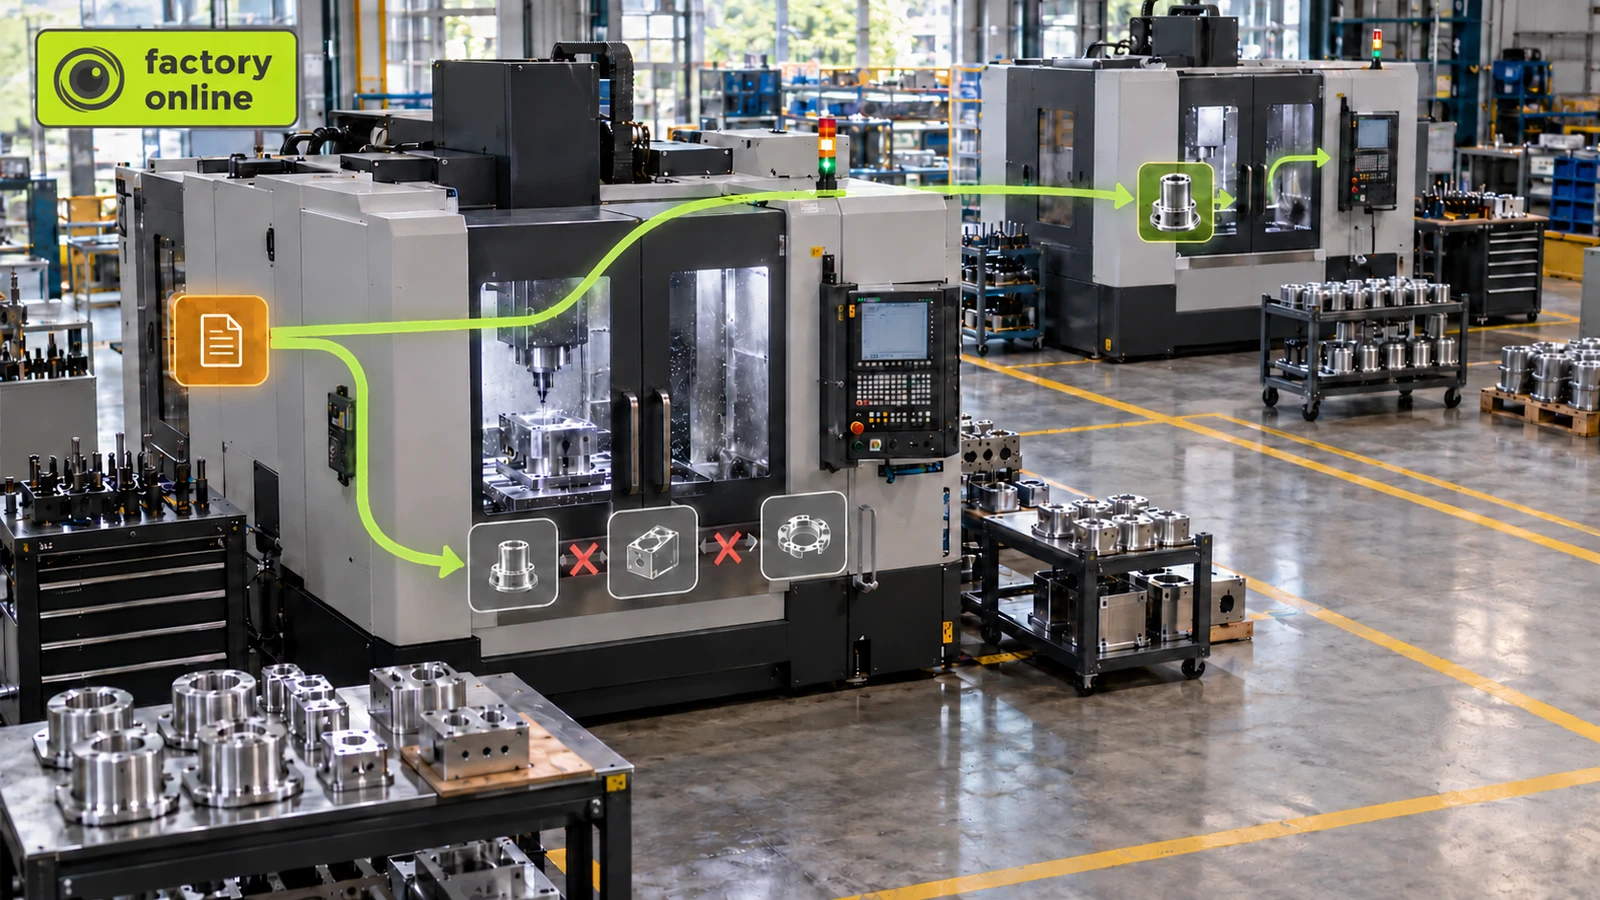
Maszyna ma jeszcze do wykonania 8 godzin pracy nad bieżącym zamówieniem. Dzwoni klient z pilnym zleceniem, które wymaga zaledwie 3 godzin obróbki. Planista przesuwa je na początek kolejki. Pod koniec dnia zarówno pierwotne, jak i pilne zamówienie kończą się później, niż było to konieczne.
Harmonogramowanie produkcji to proces przypisywania zleceń produkcyjnych do maszyn i przedziałów czasowych, przy jednoczesnym uwzględnieniu mocy produkcyjnych, czasów przezbrojeń, priorytetów oraz terminów dostaw. Zamówienie, którego produkcja trwa 3 godziny, może wymagać znacznie więcej niż 3 godzin dostępnego czasu maszyny.
Ukryty koszt przerwania serii produkcyjnej
Wyobraźmy sobie centrum obróbcze pracujące w godzinach od 08:00 do 20:00, bez planowanych przerw czy przestojów w tym przedziale.
O godzinie 08:00 Zamówieniu A pozostało 8 godzin obróbki. Obiecany czas zakończenia to 16:00.
Zamówienie B to pilne zlecenie wymagające 3 godzin obróbki. Klient potrzebuje go na godzinę 15:00.
Oba zamówienia wymagają innych przyrządów i narzędzi. Przejście z A do B wymaga 45 minut. Powrót z B do A to kolejne 45 minut.
Planista ma trzy opcje: natychmiast przerwać zamówienie A, najpierw ukończyć A lub przenieść B na inną zatwierdzoną maszynę.
Kalkulacja harmonogramu produkcji: trzy możliwe sekwencje
Opcja 1: Natychmiastowe przerwanie Zamówienia A
- 08:00–08:45: Przezbrojenie z A na B.
- 08:45–11:45: Obróbka B.
- 11:45–12:30: Ponowne przezbrojenie na A.
- 12:30–20:30: Dokończenie A.
Zamówienie B kończy się 3 godziny i 15 minut przed terminem. Jednak Zamówienie A zostaje ukończone z opóźnieniem 4 godzin i 30 minut, czyli 30 minut po zaplanowanym oknie pracy.
Pilne zamówienie jest gotowe wcześniej. Pierwotne zamówienie jest opóźnione.
Opcja 2: Ukończenie Zamówienia A przed rozpoczęciem B
- 08:00–16:00: Dokończenie A.
- 16:00–16:45: Przezbrojenie na B.
- 16:45–19:45: Obróbka B.
Zamówienie A kończy się na czas. Zamówienie B kończy się 4 godziny i 45 minut po terminie.
Ta sekwencja pozwala uniknąć drugiego przezbrojenia, ale nie spełnia wymagań klienta z pilnym zamówieniem.
Opcja 3: Użycie innej zatwierdzonej maszyny
Drugie centrum obróbcze jest dostępne od godziny 09:00. Wydajność obróbki jest taka sama, ale wymaga ono 60-minutowego przezbrojenia.
- 09:00–10:00: Przygotowanie drugiej maszyny.
- 10:00–13:00: Obróbka B.
- 08:00–16:00: Dokończenie A na oryginalnej maszynie.
Oba zamówienia kończą się na czas. Zamówienie B ma 2 godziny bufora dostawy.
Druga maszyna zużywa 4 godziny dostępnych mocy produkcyjnych (wliczając przygotowanie), ale pozwala uniknąć opóźnienia Zamówienia A.
Mit: Zamówienie o najwyższym priorytecie musi być realizowane jako pierwsze
Priorytet nie zawsze oznacza konieczność natychmiastowego przerwania bieżącej pracy.
W tym przykładzie przerwanie Zamówienia A generuje 90 minut dodatkowego przezbrojenia i opóźnia wcześniej zadeklarowane zamówienie. Alternatywna maszyna wymaga tylko 60 minut przygotowania i pozwala dotrzymać obu terminów.
Gdyby druga maszyna była niedostępna, planista musiałby negocjować zmianę terminu dostawy lub rozważyć zatwierdzone nadgodziny. Sam priorytet nie stworzy dodatkowych mocy produkcyjnych.
Wyobraź sobie gotowanie obiadów, gdy nagle drugi gość prosi o inne danie. Przerwanie przygotowywania pierwszej potrawy w połowie, sprzątanie kuchni, przyrządzanie nowego posiłku, a następnie powrót do pierwotnego dania może sprawić, że oba posiłki podasz z opóźnieniem. Lepszym rozwiązaniem może być użycie innego wolnego palnika lub dokończenie pierwszego dania.
Co planista powinien porównać przed zmianą kolejności zleceń
Skuteczny harmonogram produkcji uwzględnia znacznie więcej niż tylko sam czas obróbki.
Planista must porównać czas realizacji każdego ze zleceń, na które wpływa zmiana, czas przezbrojenia wynikający z modyfikacji oraz moce produkcyjne dostępne na alternatywnych maszynach.
Kluczowym pytaniem nie jest to, które zamówienie rozpocznie się jako pierwsze. Chodzi o to, która sekwencja pozwala spełnić najważniejsze zobowiązania przy jak najmniejszych zakłóceniach.
W systemie factory.online planista może porównywać przypisania do maszyn oraz sekwencje zamówień na wykresie Gantta o ograniczonych mocach produkcyjnych, biorąc pod uwagę skutki przenoszenia pracy między dostępnymi zasobami.
Gdy kolejne pilne zlecenie zagrozi dotrzymaniu istniejących terminów, przeanalizujmy wspólnie Twój harmonogram produkcji.
