

7 wrz 2026
Optymalizacja produkcji zaczyna się od wąskiego gardła
Trzy maszyny robią 100, 60 i 80 sztuk na godzinę. Zakład robi 60. Sprawdź, dlaczego godzina stracona na wąskim gardle kosztuje realne pieniądze, a godzina zaoszczędzona gdzie indziej to złudzenie.
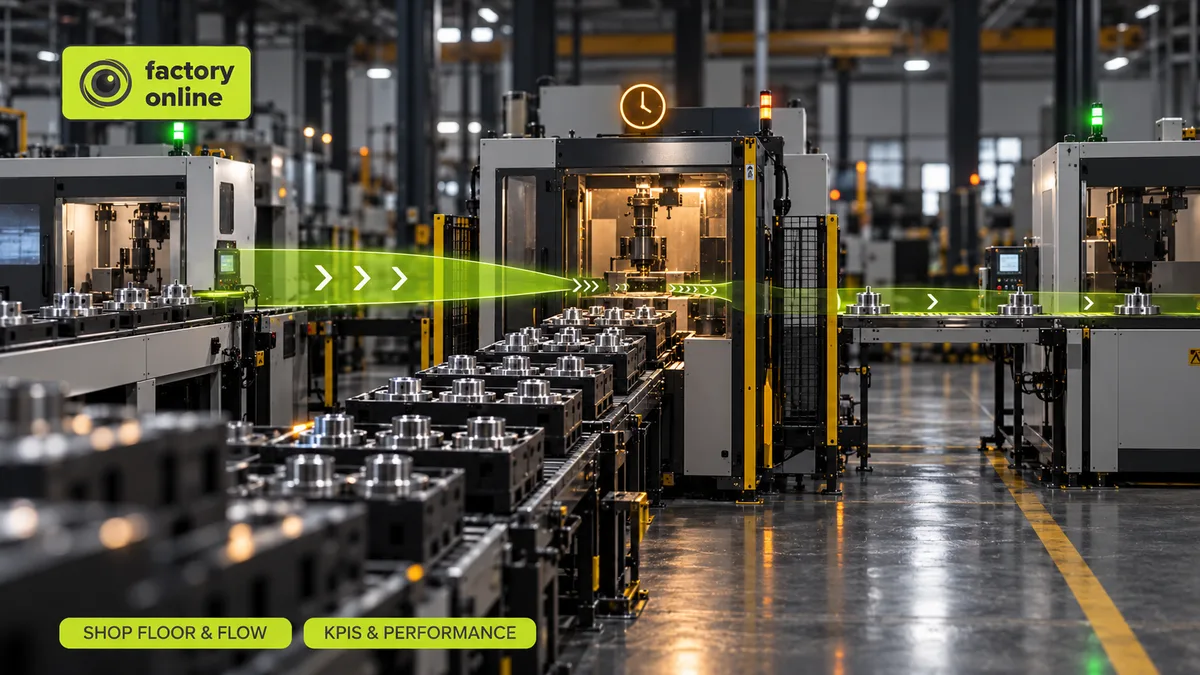
Trzy maszyny stoją w rzędzie. Pierwsza przerabia 100 sztuk na godzinę, druga 60, trzecia 80. Każda sztuka przechodzi przez wszystkie trzy. Ile sztuk na godzinę produkuje zakład?
Sześćdziesiąt. Nie 80, czyli średnią. Nie 100, czyli najszybszą. Linia porusza się w tempie najwolniejszego kroku, a cała reszta to nadmiarowe moce, które nie mają jak dotrzeć do klienta. Od tej jednej myśli powinna się zaczynać optymalizacja produkcji: poprawa wydajności, kosztu lub czasu realizacji całego zakładu przez znalezienie jednego zasobu, który go ogranicza – wąskiego gardła – i podporządkowanie mu wszystkiego innego. Usprawnianie w pierwszej kolejności jakiejkolwiek innej maszyny zwykle niczego nie zmienia na rampie wysyłkowej.
„Cel”, czyli jak powieść zmieniła fabryki
W 1984 roku izraelski fizyk Eliyahu Goldratt wydał Cel – książkę biznesową napisaną w formie powieści. Dyrektor zakładu Alex Rogo ma trzy miesiące na uratowanie swojej fabryki. Podczas weekendowej wędrówki z drużyną harcerską zauważa, że cała grupa może iść tylko tak szybko jak Herbie, najwolniejszy chłopiec, a luki w szeregu rosną bez względu na to, jak szybko maszerują dzieci na przedzie. Fabryka, jak sobie uświadamia, działa dokładnie tak samo.
Z tej myśli powstała teoria ograniczeń (TOC, Theory of Constraints). Jej sedno mieści się w jednym zdaniu: każdy system ma co najmniej jedno ograniczenie, a wydajność systemu to wydajność tego ograniczenia.
Wersja z codziennego życia to autostrada, na której trzy pasy zwężają się do jednego. Poszerzenie odcinka trzypasmowego nie skróci dojazdu do pracy ani o minutę.
Przykład liczbowy: 100, 60, 80
Nazwijmy maszyny: cięcie (100/h), spawanie (60/h) i malowanie (80/h), i puśćmy je przez 8-godzinną zmianę. Każda sztuka przynosi 50 USD przepływu (throughput): cena sprzedaży minus koszt materiału.
- Wydajność zakładu: 60 × 8 = 480 sztuk na zmianę, czyli 24 000 USD przepływu.
- Utrata jednej godziny na spawaniu (awaria, spóźniony operator, długie przezbrojenie): zakład produkuje 420 sztuk. Ta godzina kosztowała 60 × 50 USD = 3000 USD – bezpowrotnie.
- Utrata jednej godziny na cięciu: cięcie w pozostałych 7 godzinach nadal może zrobić 700 sztuk, znacznie więcej, niż przyjmie spawanie. Wydajność zakładu zostaje na poziomie 480. Koszt straconej godziny: zero, o ile przed spawaniem czeka kilka detali.
- Zaoszczędzenie jednej godziny na malowaniu dzięki sprytnemu usprawnieniu: malowanie i tak stało bezczynnie 2 godziny na zmianę, czekając na spawanie. Teraz stoi 3. Oszczędność jest złudzeniem.
Zdanie Goldratta warto zapamiętać: godzina stracona na wąskim gardle to godzina stracona dla całego systemu; godzina zaoszczędzona gdzie indziej to złudzenie.
Mit: każda maszyna powinna pracować w 100%
Tu właśnie najbardziej obciążona maszyna zaczyna kłamać. Cięcie w naszym przykładzie może pracować pełną parą, a jego raport wykorzystania będzie wyglądał wspaniale. Ale produkuje 100 sztuk na godzinę dla spawarki, która przyjmuje 60. Pozostałe 40 na godzinę rośnie w stos: pod koniec zmiany to 320 sztuk produkcji w toku – kupionych, pociętych, składowanych i czekających. Najbardziej zajęta maszyna w raporcie nie jest najważniejsza. Po prostu usypuje największy stos.
Maszyna niebędąca wąskim gardłem powinna przez część czasu stać. Ten przestój nie jest marnotrawstwem. To rezerwa mocy, która pozwala nadrobić zaległości po zakłóceniu i utrzymać zasilanie wąskiego gardła. Ile kosztuje taki stos, wyjaśnia artykuł produkcja w toku i prawo Little’a: więcej pracy w systemie oznacza dłuższe czasy realizacji, a nie większą produkcję.
Optymalizacja produkcji w pięciu krokach skupienia
Teoria ograniczeń zamienia tę myśl w stałą procedurę:
- Zidentyfikować ograniczenie. Szukać zasobu, przed którym stale stoi kolejka, a za którym maszyny czekają bezczynnie. Na papierze zgrubne planowanie mocy (RCCP) pokazuje, które stanowisko jest obciążone powyżej 100% – w godzinach, a nie w sztukach.
- Wykorzystać je: wycisnąć każdą minutę. Jeśli spawanie staje na 45 minut na zmianę z powodu przerw, przerwy trzeba rozłożyć. To 0,75 × 60 = 45 sztuk więcej na zmianę, czyli 2250 USD – za darmo. Krótsze przezbrojenia właśnie na tej jednej maszynie to miejsce, gdzie optymalizacja przezbrojeń opłaca się najbardziej.
- Podporządkować mu wszystko inne. Uruchamiać pracę w tempie ograniczenia, a nie najszybszej maszyny. Utrzymywać przed spawaniem mały bufor, żeby nigdy nie zabrakło mu pracy.
- Podnieść jego wydajność. Dopiero teraz wydawać pieniądze: druga spawarka, dodatkowa zmiana, podwykonawca.
- Powtórzyć. Gdy spawanie osiągnie 90 sztuk na godzinę, nowym ograniczeniem staje się malowanie z wydajnością 80.
Gdzie ukrywa się wąskie gardło
Na prostej linii wąskie gardło łatwo dostrzec. W zakładzie z wieloma marszrutami przesuwa się ono razem z asortymentem: zamówienia z tego tygodnia mogą obciążać prasę, a z następnego stanowisko testowe. Dlatego harmonogramowanie produkcji gniazdowej jest trudniejsze, niż się wydaje. Wskaźnik OEE warto mierzyć najpierw na ograniczeniu; wzrost o 5 punktów w tym miejscu może być wart więcej niż 20 punktów na maszynie, która czeka na pracę.
Najczęstsze pytania
Czy wąskie gardło to zawsze najwolniejsza maszyna? To zasób o najmniejszych mocach w stosunku do obciążenia. Szybka maszyna, przez którą przechodzi każdy wyrób, też może być ograniczeniem.
Czy wąskie gardło może leżeć poza produkcją? Tak. Ograniczeniem może być kontrola jakości, jedyny ustawiacz, dostawca, a nawet dział sprzedaży.
Jak to wygląda w factory.online
W platformie factory.online zgrubne planowanie mocy (RCCP) pokazuje obciążenie każdego stanowiska na najbliższe tygodnie, więc planista widzi spawanie na 125%, podczas gdy cięcie jest na 70%. Następnie wykres Gantta z ograniczonymi mocami układa pracę wokół rzeczywistych godzin spawarki, a scenariusz planistyczny pozwala sprawdzić, jak druga zmiana na tej jednej maszynie wpłynęłaby na spóźnione zamówienia.
kafaa.ai wspiera harmonogramowanie i ustalanie kolejności operacji w produkcji typu job shop z ograniczeniami zasobów. Pomaga porównać warianty, gdy trzeba łącznie uwzględnić dostępność maszyn, straty przezbrojeń i priorytety dostaw.
Jeśli raporty wykorzystania wyglądają świetnie, a dostawy nie, umów się na demo i przynieś ten raport.
