

22 cze 2026
Wskaźnik OEE: dwie linie po 60% i zupełnie różne problemy
Dwie linie mają po 60% OEE, a potrzebują przeciwnych rozwiązań. Przejdź przez pełne obliczenie OEE, poznaj sześć wielkich strat i zobacz, dlaczego pogoń za 85% wszędzie może się zemścić.
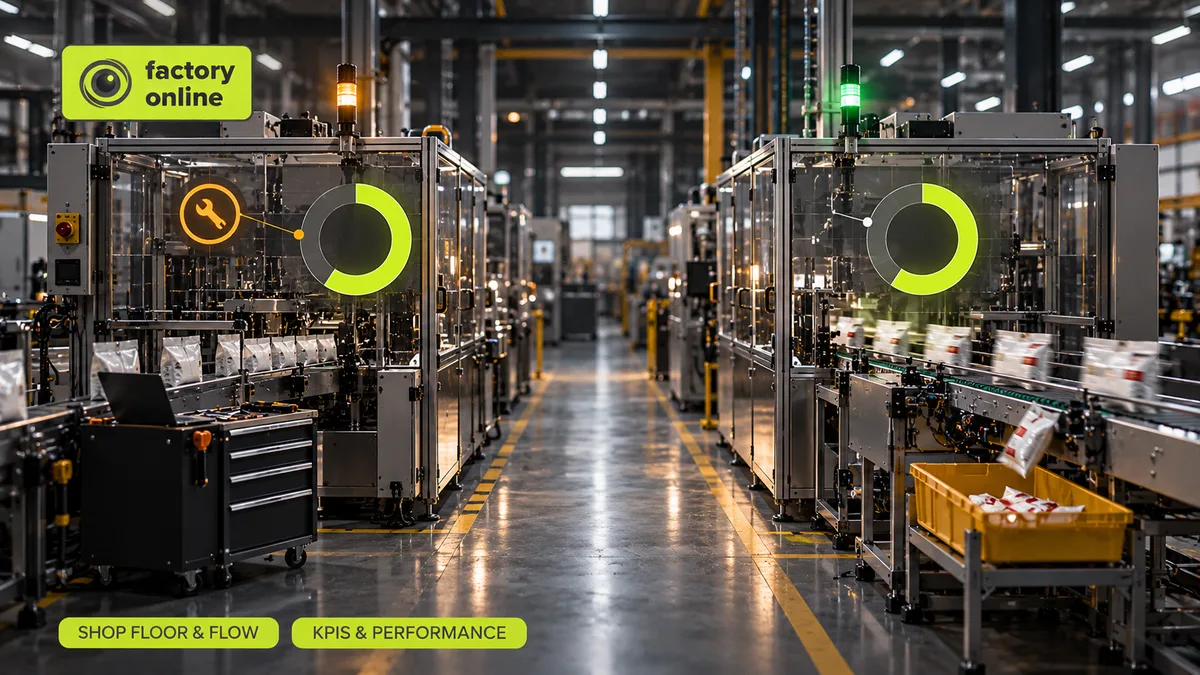
Dwie linie pakujące raportują za miesiąc ten sam wskaźnik OEE: 60%. Kierownictwo prosi o jeden plan poprawy dla obu. To błąd: linia A potrzebuje projektu z zakresu utrzymania ruchu i przezbrojeń, a linia B – projektu jakościowego. Ten sam wynik, przeciwne rozwiązania.
Całkowita efektywność sprzętu (OEE) mierzy, jaką część czasu przeznaczonego na produkcję udało się zamienić w dobre sztuki wyprodukowane z pełną prędkością. Jest iloczynem trzech czynników: dostępności (czy maszyna pracowała?), wydajności (czy pracowała z idealną prędkością?) i jakości (czy sztuki były dobre?). 100% oznacza wyłącznie dobre sztuki, możliwie najszybciej, bez żadnych postojów.
Jak obliczyć OEE: przykład jednej zmiany
Jedna zmiana, jedna maszyna:
- Planowany czas produkcji: 480 minut (8 godzin, bez przerw)
- Przestoje (awaria i przezbrojenie): 60 minut
- Idealny czas cyklu: 1 minuta na sztukę
- Łączna liczba wyprodukowanych sztuk: 380
- Dobre sztuki: 361
Dostępność = czas pracy ÷ czas planowany. Czas pracy to 480 − 60 = 420 minut. 420 ÷ 480 = 87,5%.
Wydajność = idealny czas cyklu × łączna liczba sztuk ÷ czas pracy. Przy 1 minucie na sztukę 380 sztuk powinno zająć 380 minut. Maszyna pracowała 420. 380 ÷ 420 = 90,5%. Brakujące 40 minut pochłonęła praca ze zmniejszoną prędkością i mikroprzestoje.
Jakość = liczba dobrych sztuk ÷ łączna liczba sztuk. 361 ÷ 380 = 95%.
OEE = 0,875 × 0,905 × 0,95 ≈ 75,2%.
Warto zapamiętać skrót: OEE to również dobre sztuki × idealny czas cyklu ÷ czas planowany. 361 × 1 ÷ 480 = 75,2%. Ten sam wynik. Mówiąc prościej: w ciągu 480 minut idealna maszyna wyprodukowałaby 480 dobrych sztuk. Wyprodukowano 361.
Dwie linie po 60%, zupełnie różne problemy
Wróćmy do dwóch linii.
Linia A: dostępność 65%, wydajność 95%, jakość 97%. OEE = 0,65 × 0,95 × 0,97 ≈ 60%. Maszyna pracuje szybko i robi dobre sztuki, kiedy już pracuje. Po prostu przez jedną trzecią czasu stoi. Rozwiązania trzeba szukać w awariach i przezbrojeniach: procedury utrzymania ruchu, szybsze przezbrojenia, mądrzejsza kolejność zleceń. Artykuł o optymalizacji przezbrojeń pokazuje, ile może dać sama kolejność.
Linia B: dostępność 95%, wydajność 90%, jakość 70%. OEE = 0,95 × 0,90 × 0,70 ≈ 60%. Prawie nigdy nie staje, ale trzy sztuki na dziesięć są wadliwe. Więcej czasu pracy oznaczałoby tylko szybsze produkowanie braków. Rozwiązaniem jest kontrola procesu, materiały i kontrola jakości, czyli obszar zarządzania jakością.
Pomyślmy o dwóch studentach z tą samą średnią 60%. Jeden opuścił jedną trzecią egzaminów, a resztę zdał celująco. Drugi przystąpił do wszystkich i popełnił mnóstwo błędów. Nikt nie wysłałby ich do tego samego korepetytora.
Sześć wielkich strat stojących za OEE
Trzy czynniki rozkładają się na sześć typowych strat – to klasyczna lista z TPM (Total Productive Maintenance):
- Dostępność: awarie; przezbrojenia i regulacje
- Wydajność: mikroprzestoje i praca na biegu jałowym; zmniejszona prędkość
- Jakość: braki przy rozruchu; braki w trakcie produkcji
Gdy OEE linii spada, pierwsze pytanie nie brzmi: „Jak podnieść OEE?”, tylko: „Która z sześciu strat wzrosła?”. Jeśli straty rejestruje się w tych kategoriach, plan poprawy niemal pisze się sam.
Mit: „Każda maszyna powinna osiągać 85% OEE”
Wartość 85% OEE często przytacza się jako „klasę światową”, zwykle rozpisaną jako 90% dostępności × 95% wydajności × 99,9% jakości. To przydatny punkt odniesienia z literatury TPM, a nie prawo fizyki, a pogoń za nim wszędzie może zaszkodzić.
- Na maszynie, która nie jest wąskim gardłem, wyższe OEE oznacza głównie więcej sztuk czekających przed następną maszyną. Więcej produkcji w toku, a nie więcej wysyłek. Działania usprawniające należy najpierw skierować na ograniczenie – zobacz artykuł o optymalizacji produkcji.
- Na linii o dużej różnorodności asortymentu częste przezbrojenia to cena terminowej realizacji małych zamówień. Ograniczanie ich w celu podniesienia dostępności może kazać klientom czekać.
- Między różnymi maszynami porównywanie OEE często nie ma sensu. Nowa szybka linia i 20-letnia prasa mają różne idealne wydajności i różne zadania.
OEE to narzędzie diagnostyczne dla jednej maszyny w czasie. Zaczyna wprowadzać w błąd, gdy staje się trofeum. Jak łączyć je z miarami terminowości dostaw, opisujemy w artykule o wskaźnikach KPI w produkcji.
Częste błędy w obliczaniu OEE
- Używanie „realistycznego” czasu cyklu zamiast idealnego. Wydajność wygląda świetnie, a straty znikają z pola widzenia. Jeśli wydajność przekracza 100%, czas cyklu jest błędny.
- Wyłączanie przezbrojeń z czasu planowanego. Przezbrojenia to rzeczywista strata dostępności. Ukrywanie ich ukrywa największą dźwignię na wielu liniach.
- Liczenie poprawionych sztuk jako dobrych. Jakość liczy sztuki, które były dobre za pierwszym razem.
FAQ
Czy OEE to to samo co wykorzystanie maszyny? Nie. Wykorzystanie mówi tylko, czy maszyna była zajęta. OEE sprawdza też, czy pracowała z pełną prędkością i robiła dobre sztuki.
Czy planowana konserwacja powinna się liczyć jako przestój? Większość zakładów wyłącza ją z planowanego czasu produkcji, ale regułę trzeba uzgodnić i stosować ją tak samo co miesiąc.
Jak to wygląda w factory.online
W factory.online potwierdzenia produkcji i braków na zleceniach roboczych rejestrują łączną ilość i ilość dobrych sztuk dla każdego przebiegu, a marszruta zawiera czas każdej operacji. To daje dane wejściowe do jakości i wydajności z tych samych zapisów, z których planista już korzysta, a dzięki integracji z Power BI można je połączyć z rejestrem przestojów i rozłożyć 60% linii A i linii B na trzy czynniki, obok siebie.
BEEDIGIT zbiera dane maszyn i operatorów dotyczące OEE, przestojów oraz rzeczywistej produkcji. Zapisy te pomagają zespołowi porównać planowaną zdolność produkcyjną z wynikami urządzeń i zbadać powtarzające się straty.
Jeśli masz dwie linie z tym samym wynikiem i jeden plan poprawy, umów się na prezentację, a rozłożymy je razem na czynniki.
