

23 lut 2026
Produkcja gniazdowa: czemu pilne zlecenie nie kończy się wcześniej
Pilne zlecenie przeszło przez szlifierkę poza kolejką, a i tak wyjechało tego samego dnia. Dowiedz się, dlaczego o czasie realizacji decyduje kolejka i jak przyspieszać zlecenie, żeby naprawdę skończyło się wcześniej.
Pilna część naprawcza przyszła w poniedziałek. Przesunięto ją na początek kolejki do szlifierki i do obiadu była już oszlifowana. Potem przez dwa dni stała przed piecem do obróbki cieplnej, za partią, która czekała tam od weekendu. Wysłano ją w czwartek – dokładnie tego samego dnia, w którym wyjechałaby, gdyby nic nie robić.
To nie pech. Tak po prostu zachowuje się produkcja gniazdowa. Harmonogramowanie produkcji gniazdowej (job shop scheduling) to ustalanie kolejności zleceń, z których każde przechodzi własną marszrutą przez zestaw wspólnych maszyn – tak, aby zamówienia kończyły się na czas, a hala produkcyjna nie tonęła w produkcji w toku. Cały haczyk tkwi w słowach „własną marszrutą”: decyzja podjęta na jednej maszynie zmienia kolejkę na każdej innej.
Czym produkcja gniazdowa różni się od linii
Na linii przepływowej każdy wyrób odwiedza te same maszyny w tej samej kolejności, więc jedyne pytanie dotyczy sekwencji. W produkcji gniazdowej zlecenie 1 idzie z frezarki na szlifierkę, zlecenie 2 ze szlifierki na frezarkę, a zlecenie 3 z piły na frezarkę, potem do obróbki cieplnej i na szlifierkę. Maszyny są wspólne, marszruty się krzyżują, a zlecenie przez większość swojego życia czeka na kolejną maszynę.
To czekanie to czas oczekiwania w kolejce i w wielu zakładach gniazdowych stanowi on większość czasu realizacji. Sama obróbka to niewielka część.
Przykład harmonogramowania: 4 zlecenia, 2 maszyny
Dwie maszyny: frezarka (F) i szlifierka (S). Cztery zlecenia, wszystkie uruchomione w godzinie 0:
- Z1: F 3 h → S 2 h
- Z2: S 4 h → F 1 h
- Z3: F 3 h → S 3 h
- Z4 (zlecenie pilne): S 2 h → F 2 h
Każda maszyna pracuje według zasady „kto pierwszy, ten lepszy”, a przy remisie decyduje numer zlecenia.
Plan A: bez priorytetów. Szlifierka: Z2 0–4, Z4 4–6, Z1 6–8, Z3 8–11. Frezarka: Z1 0–3, Z3 3–6, Z2 6–7, Z4 7–9. Czasy zakończenia: Z1 8, Z2 7, Z3 11, Z4 9.
Plan B: Z4 na początek kolejki tylko na szlifierce. Szlifierka: Z4 0–2, Z2 2–6, Z1 6–8, Z3 8–11. Frezarka: Z1 0–3, Z3 3–6, Z4 6–8, Z2 8–9. Czasy zakończenia: Z1 8, Z2 9, Z3 11, Z4 8.
Z4 przeskoczyło na szlifierce o cztery godziny do przodu, a skończyło się zaledwie godzinę wcześniej. Dlaczego? Na frezarkę dotarło w godzinie 2 i czekało do godziny 6 za Z1 i Z3. Oczekiwanie przesunęło się, ale nie zniknęło. Tymczasem Z2 straciło dwie godziny.
Plan C: Z4 oznaczone jako pilne na całej marszrucie. Szlifierka jak w planie B. Frezarka: Z1 0–3, Z4 3–5, Z3 5–8, Z2 8–9. Czasy zakończenia: Z1 8, Z2 9, Z3 11, Z4 5.
Teraz Z4 kończy się cztery godziny wcześniej niż w planie A. Jego czas realizacji spada z 9 godzin (4 obróbki, 5 czekania) do 5 godzin (4 obróbki, 1 czekania). Z3 nadal kończy się w godzinie 11, bo jego miejsce na szlifierce się nie zmieniło. Z2 płaci te same dwie godziny co w planie B.
Wniosek: przyspieszenie zlecenia na jednej maszynie daje tyle, na ile pozwala następna kolejka. Jeśli zlecenie ma być pilne, to na całej marszrucie – i trzeba z góry zdecydować, które zlecenie za to zapłaci.
Czas oczekiwania w kolejce na przykładzie lotniska
Kontrola bezpieczeństwa na lotnisku to produkcja gniazdowa z jedną marszrutą. Gdy stanowiska są zajęte w połowie, przechodzi się od razu. Gdy są prawie pełne, tworzy się kolejka zupełnie nieproporcjonalna do liczby podróżnych.
Matematyka za tym stoi prosta: czas oczekiwania rośnie mniej więcej jak u ÷ (1 − u), gdzie u to wykorzystanie. Przy 80% zajętości współczynnik wynosi 0,8 ÷ 0,2 = 4. Przy 95% to już 0,95 ÷ 0,05 = 19. Piętnaście punktów procentowych więcej wykorzystania – i prawie pięć razy dłuższe czekanie.
Dlatego wypuszczenie na halę większej ilości pracy nie zwiększa wysyłek – praca po prostu dłużej czeka. Prawo Little’a ujmuje to w jednej linijce: czas realizacji = produkcja w toku ÷ przepustowość.
Mit: 100% wykorzystania to dobry znak
W przykładzie szlifierka pracowała 11 z 11 godzin, czyli w 100%. I właśnie dlatego za każde pilne zlecenie musiało zapłacić inne. Nie było ani jednej wolnej godziny, która mogłaby cokolwiek zamortyzować.
Maszyna obciążona w 100% nie dowodzi, że zakład jest efektywny. Zwykle oznacza, że to ona jest wąskim gardłem, a wszystkie zlecenia na hali ustawiają się przed nią w kolejce. Frezarka, zajęta 9 z 11 godzin, miała zapas czasu – a to właśnie zapas czasu pozwala przyspieszyć zlecenie bez psucia dwóch innych. Jak znaleźć i chronić rzeczywiste ograniczenie, opisujemy w artykule optymalizacja produkcji zaczyna się od wąskiego gardła.
Praktyczna zasada: celowo utrzymywać maszyny niebędące wąskim gardłem poniżej pełnego obciążenia i nie uruchamiać więcej pracy, niż wąskie gardło jest w stanie wykonać.
Cztery nawyki dobrego planisty w produkcji gniazdowej
- Planować operacje, a nie zlecenia. Termin realizacji jest przypisany do zlecenia, ale opóźnienia powstają na operacjach.
- Patrzeć o jedną maszynę do przodu. Zanim przesunie się zlecenie na szlifierce, warto sprawdzić kolejkę na jego następnej maszynie.
- Kontrolować uruchamianie zleceń. Wcześniejszy start rzadko oznacza wcześniejsze zakończenie – wydłuża tylko kolejkę.
- Ustalić, kto płaci. Każde przyspieszenie ma swój koszt. Zlecenie, które się przesunie, trzeba wskazać przed przyspieszeniem, a nie po nim.
Ogólne zasady, na których to się opiera, takie jak harmonogramowanie wstecz czy strefa zamrożona, znajdziesz w poradniku harmonogramowanie produkcji. To, jak operator wybiera kolejne zlecenie, gdy czeka ich kilka, to osobne zagadnienie, opisane w artykule o dyspozycji produkcyjnej.
Jak to wygląda w factory.online
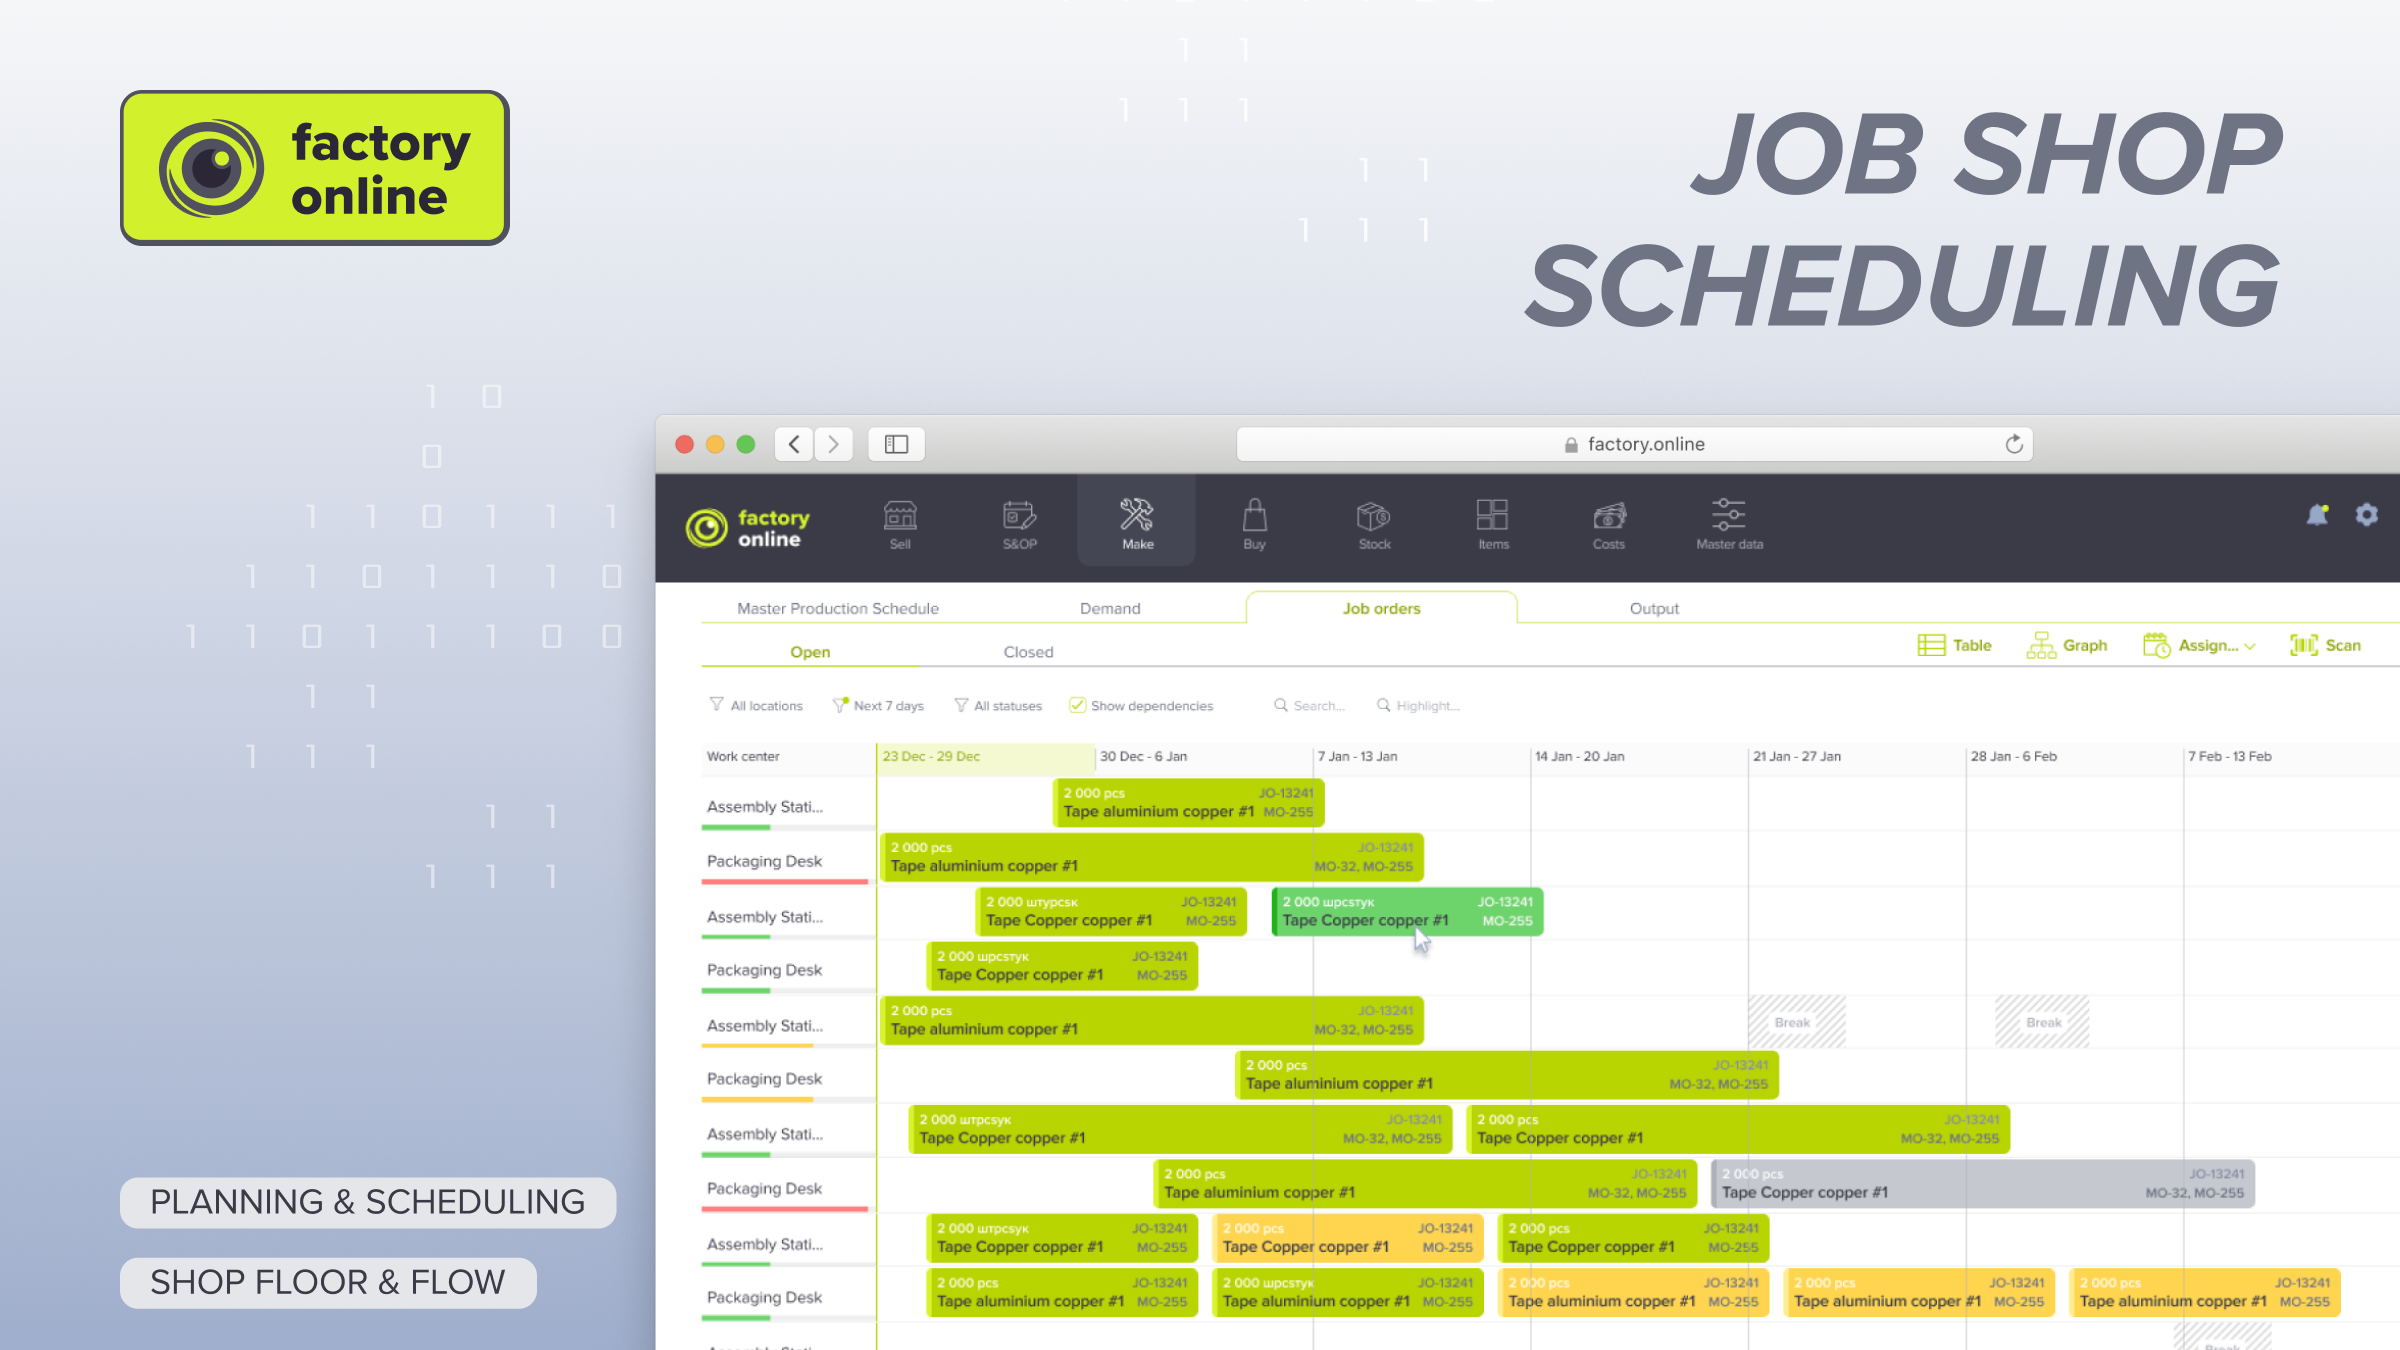
W platformie factory.online każda operacja leży na wykresie Gantta w wierszu swojej maszyny, z uwzględnieniem ograniczonych mocy, więc planista widzi jednocześnie pasek Z4 na szlifierce i na frezarce. Po przesunięciu Z4 do przodu na szlifierce luka przed jego operacją na frezarce jest od razu widoczna na wykresie. Scenariusz planistyczny pozwala porównać plan B i plan C – łącznie z tym, co dzieje się ze Z2 – zanim zlecenia robocze trafią na halę.
kafaa.ai wspiera harmonogramowanie i ustalanie kolejności operacji w produkcji typu job shop z ograniczeniami zasobów. Pomaga porównać warianty, gdy trzeba łącznie uwzględnić dostępność maszyn, straty przezbrojeń i priorytety dostaw.
Jeśli twoje pilne zlecenia wciąż wyjeżdżają tego samego dnia, w którym wyjechałyby i tak, przyjrzyjmy się razem twoim marszrutom.
