

2 mar 2026
Zlecenia produkcyjne i robocze: co naprawdę trafia na halę
Jedno zamówienie klienta, jedno zlecenie produkcyjne, trzy zlecenia robocze, dwie maszyny. Prześledź drogę 500 wsporników na halę i dowiedz się, kiedy dzielić, łączyć i uruchamiać zlecenia.
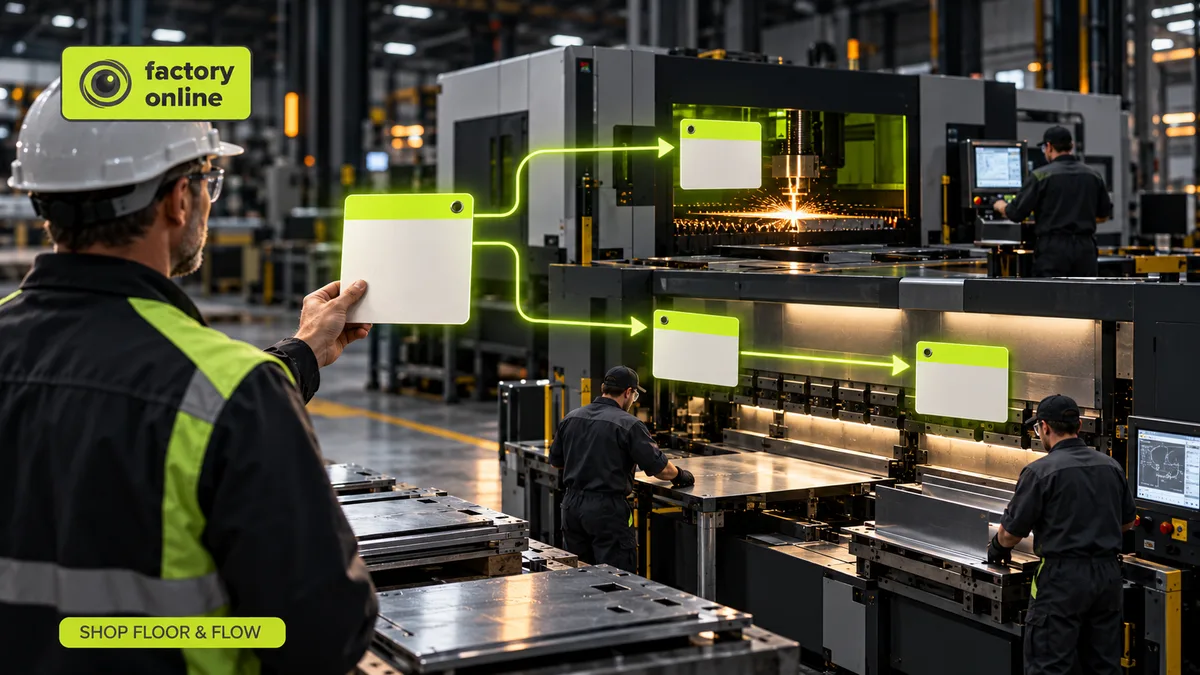
Klient zamawia 500 stalowych wsporników z dostawą w przyszły piątek. W środę po południu z tego jednego zamówienia powstają na hali trzy kartki: jedna przy wycinarce laserowej, dwie przy prasie krawędziowej. Operatorzy nigdy nie widzą zamówienia klienta. Widzą zlecenia robocze.
Dlaczego trzy i dlaczego dwa na tę samą maszynę? Bo biuro i hala produkcyjna mówią różnymi językami. Zlecenie produkcyjne mówi, co wyprodukować i na kiedy. Zlecenie robocze mówi, co ma zrobić jedna maszyna lub jeden zespół i w jakim przedziale czasu – tak, żeby operator mógł je rozpocząć i zgłosić wykonanie. Przejście od jednego do drugiego to jedno z najcichszych, a zarazem najważniejszych zadań planisty.
Zamówienie klienta, zlecenie produkcyjne, zlecenie robocze: łańcuch
Pomyślmy o restauracji. Zamówienie gościa to zamówienie klienta. Kuchnia nie gotuje „stolika nr 12”. Szef kuchni rozbija je na bloczki dla poszczególnych stanowisk: grill, sałatki, desery. Każdy kucharz pracuje według własnego bloczka i sam zgłasza, że skończył.
W fabryce ten łańcuch wygląda tak:
- Zamówienie klienta: 500 wsporników dla klienta X, termin w piątek. To zostało obiecane. Jak planista sprawdza tę obietnicę, opisujemy w artykule od zamówienia klienta do produkcji.
- Zlecenie produkcyjne: wyprodukować 500 wsporników do piątku do południa, według tej struktury wyrobu i tej marszruty. Rezerwuje materiał i zbiera koszty.
- Zlecenia robocze: marszruta rozbita na porcje pracy dla konkretnych zasobów i okien czasowych. Każde ma ilość, termin rozpoczęcia, maszynę i sposób potwierdzania produkcji oraz braków.
Jedno zlecenie produkcyjne może zasilać kilka zamówień klientów, a niemal zawsze tworzy kilka zleceń roboczych.
Przykład: 500 wsporników, trzy zlecenia robocze, dwie maszyny
Marszruta ma dwie operacje:
- Cięcie laserowe: 0,5 minuty na wspornik.
- Gięcie na prasie krawędziowej: 1 minuta na wspornik.
Pocięcie 500 wsporników zajmuje 250 minut, czyli nieco ponad 4 godziny. Laser jest wolny w środę po południu, więc powstaje zlecenie robocze 1: pociąć 500, środa.
Gięcie zajmuje 500 minut, czyli około 8 godzin 20 minut. Ale prasa krawędziowa ma w czwartek wolne tylko 5 godzin; reszta dnia należy do innego klienta. Pięć godzin po 1 minucie na wspornik to 300 wsporników. Zatem:
- Zlecenie robocze 2: giąć 300, czwartek, 5 godzin.
- Zlecenie robocze 3: giąć 200, piątek rano, 3 godziny 20 minut.
Kontrola: 300 + 200 = 500 wsporników, 300 + 200 = 500 minut. Pierwsze 300 można spakować w czwartek, a ostatnie 200 wyjeżdża w piątek po południu. Jedno zamówienie klienta, jedno zlecenie produkcyjne, trzy zlecenia robocze, dwie maszyny.
Kiedy dzielić zlecenie, a kiedy łączyć
Dzielić, gdy:
- wolne okno maszyny jest krótsze niż zlecenie, jak wyżej;
- następna operacja może ruszyć na części ilości, więc pierwsze 300 idzie dalej, podczas gdy reszta jest jeszcze gięta;
- część ilości jest potrzebna wcześniej innemu klientowi.
Łączyć (agregować), gdy kilka zleceń produkcyjnych wymaga tego samego przezbrojenia. Załóżmy, że trzy zlecenia potrzebują tego samego wspornika: 120, 80 i 200 sztuk. Po pocięciu ich jako jednego zlecenia na 400 sztuk laser przezbraja się raz zamiast trzech razy. Przy 20 minutach na przezbrojenie oszczędza się 40 minut. Haczyk: po wykonaniu zlecenia nadal trzeba wiedzieć, które sztuki należą do którego zlecenia – zwłaszcza gdy w którymś brakuje sztuk albo pojawiły się braki.
To, które zlecenie idzie jako następne na każdej maszynie, to osobna decyzja, opisana w artykule o dyspozycji produkcyjnej.
Mit: wcześniejsze uruchomienie daje hali przewagę na starcie
Wydrukowanie wszystkich zleceń roboczych na najbliższe dwa tygodnie i puszczenie hali do pracy wydaje się bezpieczne. W praktyce wszystko spowalnia.
Załóżmy, że prasa krawędziowa kończy 10 zleceń dziennie. Po uruchomieniu 30 zleceń każde nowe czeka na swoją kolej około 3 dni. Przy 60 czekanie wydłuża się do około 6 dni. Maszyna nie pracuje ani trochę szybciej – rośnie tylko kolejka, a razem z nią czas realizacji. To prawo Little’a: czas realizacji równa się produkcji w toku podzielonej przez przepustowość.
Wczesne uruchamianie szkodzi też inaczej. Operatorzy wybierają łatwe zlecenia. Materiał jest pobierany na pracę, która ruszy dopiero za tydzień. A gdy klient zmieni zamówienie, trzeba ścigać wydrukowane zlecenia i do połowy pocięte detale. Zlecenie należy uruchamiać wtedy, gdy materiał jest na miejscu, a maszyna za chwilę się zwolni – a nie wtedy, gdy zlecenie po raz pierwszy pojawi się w planie.
Kto za co odpowiada
W wielu zakładach system ERP jest właścicielem zlecenia produkcyjnego, a system planowania – zleceń roboczych i ich kolejności. Taki podział działa dobrze, jeśli wszyscy wiedzą, gdzie znajduje się każdy rekord – temu poświęcony jest artykuł integracja systemu ERP z planowaniem produkcji. W montażu zlecenia robocze na podzespoły muszą się zakończyć przed montażem końcowym; ten problem z synchronizacją opisujemy w artykule o planowaniu montażu.
Jak to wygląda w factory.online
W platformie factory.online zamówienie klienta na 500 wsporników tworzy zapotrzebowanie produkcyjne, zlecenie produkcyjne niesie strukturę wyrobu (BOM) i marszrutę, a zlecenia robocze pojawiają się na wykresie Gantta jako bloki na laserze i prasie krawędziowej. Planista widzi, że zlecenia robocze 2 i 3 należą do tego samego zlecenia, może połączyć zlecenia cięcia na 120, 80 i 200 sztuk w jedno zagregowane zlecenie robocze i śledzić, jak potwierdzenia produkcji i braków wracają do każdego zlecenia.
Jeśli twoja hala wciąż pracuje na wydrukowanych listach, które w porze obiadu są już nieaktualne, umów się na demo – przeprowadzimy jedno z twoich zamówień od zamówienia klienta aż do zlecenia roboczego.
