

6 नवं 2026
Work in Progress: शॉप फ्लोर पर अधिक ऑर्डर्स डिलीवरी को धीमा क्यों करते हैं
WIP 300 से बढ़कर 600 होने पर भी आउटपुट 100 यूनिट प्रति दिन पर ही रहता है। जानें कि औसत फ्लो टाइम (flow time) दोगुना क्यों हो जाता है और 400-यूनिट का WIP लक्ष्य योजना को कैसे बदलता है।
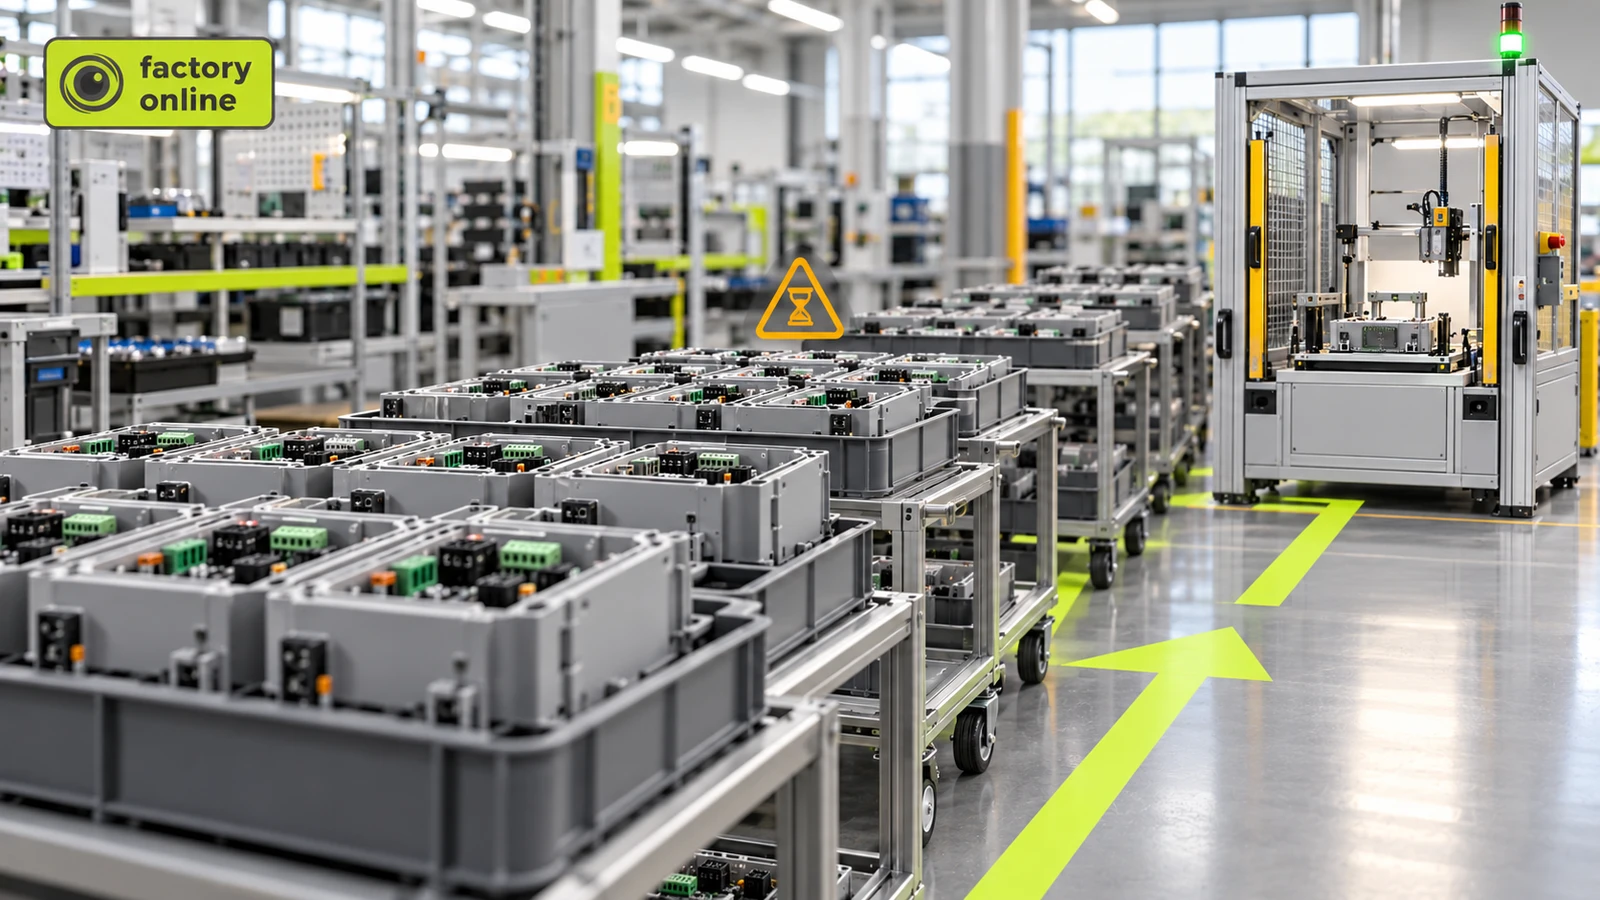
एक प्रोडक्शन लाइन प्रति दिन 100 यूनिट पूरा करती है। फैक्टरी हर वर्कस्टेशन को व्यस्त रखने की उम्मीद में शॉप फ्लोर पर जारी किए जाने वाले ऑर्डर्स की संख्या बढ़ा देती है। आउटपुट प्रति दिन 100 यूनिट पर ही बना रहता है, लेकिन ऑर्डर्स को अब प्रोडक्शन में दोगुना समय लगता है।
उपकरणों की प्रोसेसिंग स्पीड में कोई बदलाव नहीं हुआ है। फैक्टरी ने केवल अधूरे काम की मात्रा बढ़ा दी है।
Work in progress (WIP) वह इन्वेंट्री है जो प्रोडक्शन में प्रवेश कर चुकी है लेकिन अभी तक फिनिश्ड गुड्स (तैयार माल) नहीं बनी है। जब थ्रूपुट (throughput) स्थिर रहता है, तो औसत WIP बढ़ाने से प्रत्येक यूनिट द्वारा प्रोडक्शन सिस्टम में बिताया जाने वाला औसत समय बढ़ जाता है।
WIP मैन्युफैक्चरिंग लीड टाइम को कैसे प्रभावित करता है
औद्योगिक नियंत्रण इकाइयों (industrial control units) को असेंबल करने वाली एक फैक्टरी पर विचार करें।
प्रोडक्शन क्षेत्र प्रति कार्य दिवस में औसतन 100 अच्छी यूनिट्स पूरी करता है।
शुरुआत में, फैक्टरी में असेंबली, टेस्टिंग और मध्यवर्ती कतारों (intermediate queues) में औसतन 300 यूनिट्स इन-प्रोग्रेस (WIP) होती हैं।
Little's Law एक स्थिर प्रोडक्शन सिस्टम में औसत WIP, थ्रूपुट और फ्लो टाइम को जोड़ता है:
WIP = थ्रूपुट × फ्लो टाइम।
इसे पुनः व्यवस्थित करने पर:
फ्लो टाइम = WIP ÷ थ्रूपुट।
शुरुआती प्रोडक्शन सिस्टम के लिए:
300 ÷ 100 = 3 कार्य दिवस।
एक औसत यूनिट प्रोडक्शन क्षेत्र में प्रवेश करने और वहां से बाहर निकलने के बीच 3 कार्य दिवस बिताती है।
अब मैनेजमेंट असेंबली स्टेशनों को व्यस्त रखने के लिए और अधिक मैन्युफैक्चरिंग ऑर्डर्स जारी करता है।
औसत WIP बढ़कर 600 यूनिट हो जाता है, लेकिन अंतिम टेस्टिंग स्टेशन अभी भी थ्रूपुट को प्रति दिन 100 अच्छी यूनिट्स तक ही सीमित रखता है।
नया औसत फ्लो टाइम होगा:
600 ÷ 100 = 6 कार्य दिवस।
फैक्टरी ने दैनिक आउटपुट बढ़ाए बिना अपने औसत WIP को दोगुना कर दिया है और अपने औसत प्रोडक्शन फ्लो टाइम को भी दोगुना कर दिया है।
अधिक ऑर्डर्स जोड़ने से आउटपुट क्यों नहीं बढ़ता
अंतिम टेस्टिंग स्टेशन प्रति दिन केवल 100 यूनिट ही पूरी कर सकता है।
असेंबली में और 300 यूनिट्स जारी करने से वह सीमा नहीं बदलती। यह केवल टेस्टिंग से पहले एक बड़ी कतार (queue) बना देता है।
अतिरिक्त यूनिट्स फ्लोर की जगह घेरती हैं, उनके लिए ट्रैकिंग की आवश्यकता होती है, और प्लानर्स के लिए यह देखना कठिन हो जाता है कि कौन से ऑर्डर्स पूरे होने के सबसे करीब हैं।
इसका परिणाम अधिक अधूरी इन्वेंट्री है, न कि अधिक तैयार उत्पाद (finished products)।
एक कॉफी शॉप की कल्पना करें जहां बरिस्ता प्रति घंटे 30 ड्रिंक्स तैयार कर सकता है। 60 ग्राहकों को तुरंत ऑर्डर देने की अनुमति देने से बरिस्ता की क्षमता नहीं बढ़ती है। यह केवल प्रतीक्षा करने वाले लोगों की संख्या को बढ़ाता है।
यही सिद्धांत बाधा वाले वर्कस्टेशन (constrained workstation) वाली मैन्युफैक्चरिंग लाइन पर भी लागू होता है।
मिथक: अधिक वर्क इन प्रोग्रेस का अर्थ है उच्च उत्पादकता
एक व्यस्त वर्कस्टेशन आवश्यक रूप से पूरे प्रोडक्शन सिस्टम के आउटपुट में सुधार नहीं कर रहा होता है।
उदाहरण में, WIP को 300 से बढ़कर 600 यूनिट करने पर भी थ्रूपुट प्रति दिन 100 यूनिट पर अपरिवर्तित रहता है।
अतिरिक्त 300 यूनिट्स औसत फ्लो टाइम के 3 अतिरिक्त कार्य दिवस बनाती हैं।
फैक्टरी समान दैनिक प्रोडक्शन आउटपुट के लिए दोगुनी अधूरी इन्वेंट्री ले जा रही है।
महत्वपूर्ण अंतर स्थानीय उपकरण उपयोग (local equipment utilization) और कुल सिस्टम थ्रूपुट (total system throughput) के बीच है।
क्या फैक्टरी को तुरंत WIP कम कर देना चाहिए?
WIP को कम करना केवल तभी उपयोगी होता है जब शेष कार्य बाधा (constraint) को लगातार आपूर्ति प्रदान करता रहे।
यदि फैक्टरी बहुत कम काम जारी करती है, तो टेस्टिंग स्टेशन पर यूनिट्स समाप्त हो सकती हैं। इससे थ्रूपुट प्रति दिन 100 यूनिट से नीचे गिर सकता है।
इसलिए प्लानर को बाधा वाले ऑपरेशन की पहचान करनी चाहिए, उसे काम की कमी (starvation) से बचाना चाहिए, और यह नियंत्रित करना चाहिए कि अपस्ट्रीम में कितना काम जारी किया जाए।
एक व्यावहारिक शुरुआत वर्तमान WIP स्तर की तुलना उस थ्रूपुट और फ्लो टाइम से करने की है जिसकी फैक्टरी को आवश्यकता है।
उदाहरण के लिए, यदि लक्षित औसत फ्लो टाइम प्रति दिन 100 यूनिट्स पर 4 कार्य दिवस है:
100 × 4 = औसत WIP की 400 यूनिट्स।
यह वर्तमान 600-यूनिट स्तर से 200 यूनिट कम है।
400-यूनिट का आंकड़ा औसत WIP के लिए एक नियोजन लक्ष्य (planning target) है, न कि इस बात की गारंटी कि प्रत्येक ऑर्डर चार दिनों के भीतर समाप्त हो जाएगा। परिवर्तनशीलता (variability), रूटिंग अंतर और बॉटलनैक उपलब्धता अभी भी व्यक्तिगत पूर्णता समय (completion times) को प्रभावित करते हैं।
प्लानर्स को क्या मापना चाहिए
सबसे उपयोगी तुलना समान अवधि में औसत WIP, वास्तविक थ्रूपुट और औसत फ्लो टाइम के बीच है।
factory.online में, मैन्युफैक्चरिंग ऑर्डर्स, जॉब ऑर्डर्स और आउटपुट पुष्टिकरण प्लानर्स को प्रोडक्शन की प्रगति देखने में मदद करते हैं। सीमित-क्षमता शेड्यूलिंग (finite-capacity scheduling) यह दिखा सकती है कि काम संसाधनों में कैसे वितरित किया जाता है और कतारें बनने की संभावना कहाँ है।
जब ऑर्डर्स प्रोसेस होने की तुलना में प्रतीक्षा करने में अधिक समय बिताते हैं, आइए जांचें कि आपका प्रोडक्शन शेड्यूल अधूरे काम को कैसे संभालता है।
