

27 अग 2026
वर्क-इन-प्रोग्रेस (WIP): ज़्यादा शुरू करेंगे, तो देर से ख़त्म करेंगे
ज़्यादा ऑर्डर रिलीज़ करना आगे निकलने जैसा लगता है, पर इससे हर ऑर्डर लेट होता है। लिटिल का नियम आसान आँकड़ों से दिखाता है क्यों, और WIP सीमित करके आउटपुट खोए बिना लीड टाइम कैसे घटता है।
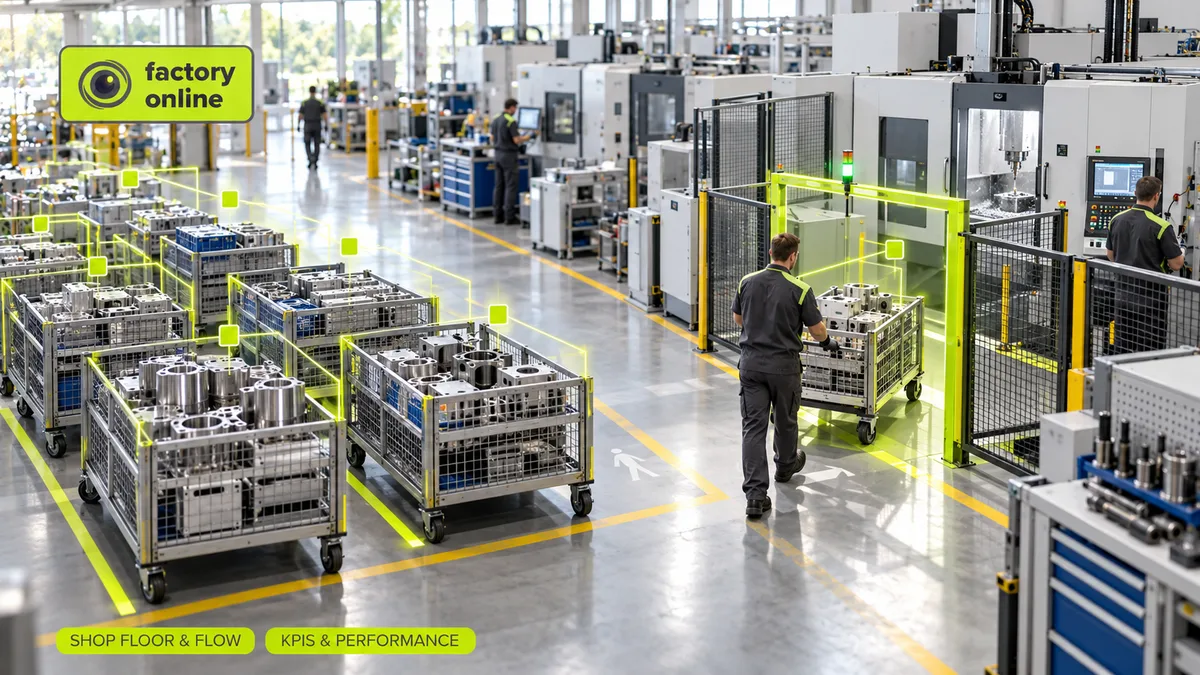
एक ऐसे सुपरमार्केट की कल्पना कीजिए जहाँ हर कैशियर व्यस्त दिखने के लिए मौजूदा ग्राहक का बिल पूरा करने से पहले ही अगले ग्राहक की टोकरी स्कैन करने लगता है। अब हर काउंटर एक साथ तीन ग्राहकों पर “काम कर रहा” है। कोई भी स्टोर से जल्दी बाहर नहीं निकलता। हर किसी को ज़्यादा इंतज़ार करना पड़ता है। फ़ैक्टरियाँ रोज़ ठीक यही करती हैं, और इसे मशीनों को व्यस्त रखना कहती हैं।
वर्क-इन-प्रोग्रेस (WIP) वह सब कुछ है जो प्रोडक्शन में रिलीज़ हो चुका है लेकिन अभी पूरा नहीं हुआ: जारी किया गया मटीरियल, शुरू हो चुके ऑर्डर, ऑपरेशनों के बीच पड़े पार्ट। यह वह पैसा है जो आप ख़र्च कर चुके हैं और अभी बेच नहीं सकते। और एक सीधा-सा नियम है जो इसे सीधे इस बात से जोड़ता है कि आपके कस्टमर कितना इंतज़ार करते हैं।
लिटिल का नियम: WIP के पीछे का फ़ॉर्मूला
1961 में जॉन डी. सी. लिटिल ने, जो ऑपरेशंस रिसर्च के विशेषज्ञ थे और बाद में जिन्होंने अपने करियर का ज़्यादातर हिस्सा MIT में बिताया, एक ऐसे संबंध का प्रमाण प्रकाशित किया जिसे क्यू (कतार) के विशेषज्ञ बरसों से इस्तेमाल कर रहे थे। किसी भी स्थिर सिस्टम के लिए, लंबी अवधि में:
WIP = थ्रूपुट × लीड टाइम
या, उस रूप में जिसमें प्लानर इसे सबसे ज़्यादा इस्तेमाल करते हैं:
लीड टाइम = WIP ÷ थ्रूपुट
यह सुपरमार्केट की कतारों, एयरपोर्ट सिक्योरिटी और प्रोडक्शन लाइनों, सब पर लागू होता है। इसे प्रोडक्ट के प्रकार, मशीन के ब्रांड या ERP से कोई फ़र्क़ नहीं पड़ता। शर्तें बस इतनी हैं कि आप लंबी अवधि के औसत मापें और दोनों तरफ़ एक ही यूनिट इस्तेमाल करें।
एक हल किया हुआ उदाहरण
आपकी लाइन रोज़ 10 यूनिट पूरी करती है। यह उसका थ्रूपुट है, जो सबसे धीमे स्टेप से तय होता है। औसतन 40 यूनिट रिलीज़ और फ़िनिश के बीच कहीं न कहीं होती हैं।
लीड टाइम = 40 ÷ 10 = 4 दिन।
अब सेल्स ज़ोर देता है कि “आगे निकलने के लिए” और ऑर्डर शुरू कर दिए जाएँ। WIP बढ़कर 60 यूनिट हो जाता है। बॉटलनेक अब भी रोज़ 10 ही पूरी करता है, क्योंकि ज़्यादा काम रिलीज़ करने से सबसे धीमी मशीन तेज़ नहीं हो जाती।
लीड टाइम = 60 ÷ 10 = 6 दिन।
आपने ज़्यादा शुरू किया और हर चीज़ दो दिन लेट हो गई। कुछ भी पहले नहीं बना। अतिरिक्त 20 यूनिट बस कतार में खड़ी हैं।
अब उल्टी दिशा में चलिए और WIP को 30 यूनिट पर सीमित कर दीजिए। जब तक बॉटलनेक के पास काम कभी ख़त्म नहीं होता, थ्रूपुट रोज़ 10 पर ही बना रहता है।
लीड टाइम = 30 ÷ 10 = 3 दिन।
वही मशीनें, वही लोग, वही आउटपुट, और शुरुआत से एक दिन तेज़। मैन्युफ़ैक्चरिंग लीड टाइम को ओवरटाइम की जगह WIP से नियंत्रित करने का पूरा तर्क यही है।
WIP की असली क़ीमत
मान लीजिए प्रोसेस में पड़ी हर यूनिट पर $250 का मटीरियल और लेबर लगा है।
- 40 यूनिट पर: 40 × $250 = $10,000 फ़्लोर पर अटके हुए।
- 60 यूनिट पर: 60 × $250 = $15,000।
- 30 यूनिट पर: 30 × $250 = $7,500।
20% सालाना की आम कैरीइंग कॉस्ट पर, 60 और 30 यूनिट के बीच का फ़र्क़ एक लाइन के लिए $7,500 × 20% = $1,500 सालाना है। यह दिखने वाला हिस्सा है। छिपी हुई लागतें बड़ी हैं: देर से आए इंजीनियरिंग बदलाव जो 30 की जगह 60 अधबनी यूनिटों पर पड़ते हैं, इंतज़ार में ख़राब हुए पार्ट, और “ऑर्डर 118 कहाँ है?” ढूँढते प्लानर। यही तर्क आम तौर पर इन्वेंटरी मैनेजमेंट पर भी लागू होता है। WIP बस वह इन्वेंटरी है जो रास्ते में पड़ी है।
मिथक: “ख़ाली खड़ी मशीन का मतलब खोया हुआ आउटपुट”
सिर्फ़ बॉटलनेक पर। बॉटलनेक से पहले वाली मशीन अगर पूरी रफ़्तार से चले, तो आउटपुट नहीं बढ़ता। बढ़ता है बॉटलनेक के सामने WIP, और लिटिल के नियम के मुताबिक़, लीड टाइम। लक्ष्य यह है कि बॉटलनेक कभी काम के लिए न तरसे, यह नहीं कि हर मशीन हर समय चले। मैन्युफ़ैक्चरिंग ऑप्टिमाइज़ेशन बॉटलनेक से शुरू होता है में बताया गया है कि अपना बॉटलनेक कैसे ढूँढें।
रिलीज़ कंट्रोल और CONWIP, आसान भाषा में
अगर WIP लीड टाइम तय करता है, तो लीवर वह पल है जब आप काम रिलीज़ करते हैं। यहीं CONWIP आता है (constant work in process का छोटा रूप, यानी स्थिर वर्क-इन-प्रोग्रेस)।
हाईवे पर चढ़ने वाले रैंप पर लगी ट्रैफ़िक लाइट के बारे में सोचिए, जो हर कुछ सेकंड में एक गाड़ी को अंदर जाने देती है। रैंप पर यह धीमा लगता है, लेकिन हाईवे चलता रहता है, और हर कोई उससे जल्दी घर पहुँचता है जितना तब पहुँचता जब सारी गाड़ियाँ एक साथ घुसने की कोशिश करतीं।
CONWIP शॉप फ़्लोर पर यही करता है:
- एक सीमा तय कीजिए। उदाहरण के लिए, लाइन के लिए 30 यूनिट, जो लिटिल के नियम और आपके चाहे गए लीड टाइम पर आधारित हो।
- एक पूरा हो, तो एक रिलीज़ हो। नया ऑर्डर फ़्लोर पर तभी जाता है जब कोई पूरा ऑर्डर बाहर निकलता है।
- कतार ऑफ़िस में रखिए, फ़्लोर पर नहीं। रिलीज़ का इंतज़ार कर रहे ऑर्डर सिर्फ़ काग़ज़ हैं। उनका क्रम बिना किसी लागत के बदला, संशोधित या रद्द किया जा सकता है।
शुरुआत में सीमा थोड़ी ऊँची रखिए और धीरे-धीरे घटाइए। अगर बॉटलनेक के पास काम ख़त्म होने लगे, तो आप ज़रूरत से ज़्यादा घटा चुके हैं।
अपना WIP कैसे गिनें
जो आप गिनते नहीं, उसे सीमित नहीं कर सकते। एक तेज़ तरीक़ा:
- उन रिलीज़ हुए ऑर्डरों की लिस्ट बनाइए जिनका फ़ाइनल कन्फ़र्मेशन नहीं हुआ। यही आपके WIP ऑर्डर हैं।
- एक यूनिट में बदलिए। पीस, मीटर या बॉटलनेक के घंटे, जो भी आपके प्रोडक्ट के लिए ठीक हो।
- थ्रूपुट भी उसी तरह मापिए। पिछले चार से छह हफ़्तों में रोज़ पूरी हुई यूनिटों का औसत।
- भाग दीजिए। नतीजे की तुलना अपने असली लीड टाइम से कीजिए। अगर दोनों क़रीब हैं, तो नियम काम कर रहा है और अब आपके हाथ में एक लीवर है।
factory.online में यह कैसा दिखता है
factory.online में WIP उन रिलीज़ हुए जॉब ऑर्डरों के रूप में दिखता है जिनका अभी फ़ाइनल आउटपुट कन्फ़र्मेशन नहीं हुआ, साथ में उनके बैच और मात्राएँ भी। Gantt दिखाता है कि ये ऑर्डर हर रिसोर्स के सामने कहाँ कतार में हैं। जो प्लानर देखता है कि रोज़ 10 पूरी करने वाली लाइन के आगे 60 यूनिट इंतज़ार कर रही हैं, वह और ऑर्डर जोड़ने की जगह नए रिलीज़ रोक सकता है और कतार को छोटा होते देख सकता है।
अगर आपके लीड टाइम बढ़ते जा रहे हैं जबकि आउटपुट वहीं का वहीं है, तो मिलकर अपना WIP गिनना फ़ायदेमंद होगा। डेमो बुक करें और पिछले महीने के आँकड़े साथ लाइए।
