

30 अक्टू 2026
स्थानांतरण बैच: अगले ऑपरेशन को सभी 500 भागों के लिए प्रतीक्षा क्यों करनी चाहिए?
पहले 100 हिस्से तैयार हैं, जबकि अगली मशीन सभी 500 का इंतजार कर रही है। एक छोटे ट्रांसफर बैच के साथ पूर्ण-बैच ट्रांसफर की तुलना करें और वास्तविक बाधाओं की जांच करें।
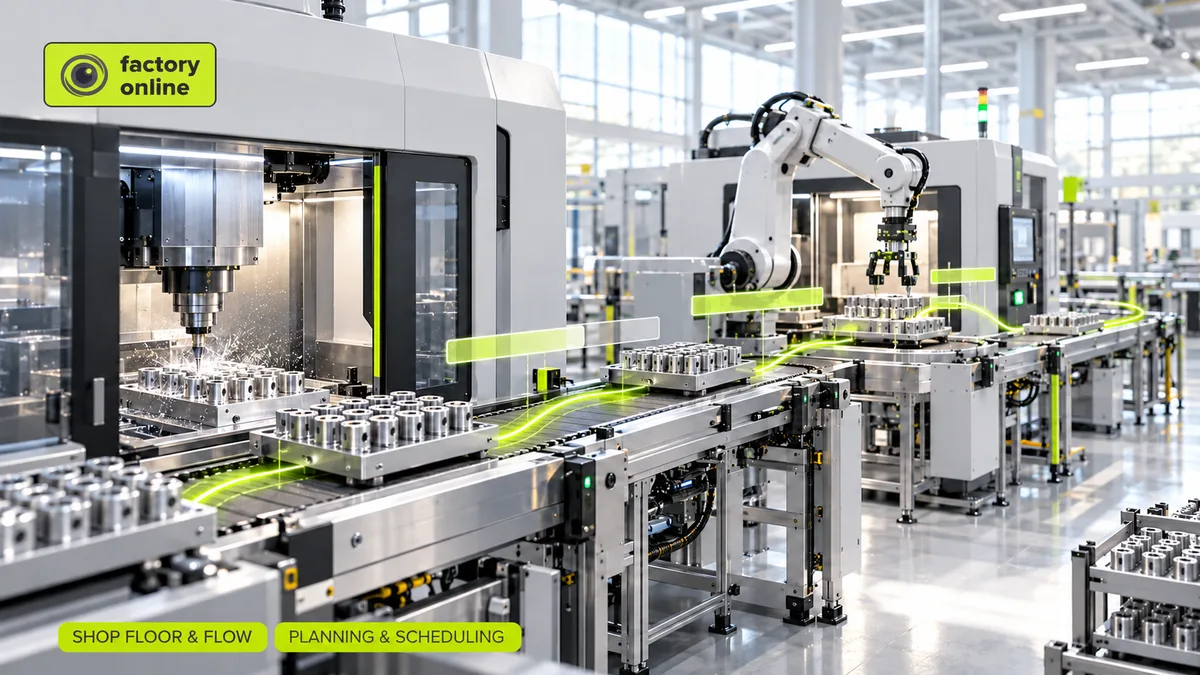
पहली मशीन ने 100 पार्ट पूरे कर लिए हैं। अगली मशीन तैयार है, लेकिन रूट काम तभी आगे भेजता है जब सभी 500 पूरे हो जाएं।
दूसरी मशीन प्रयोग करने योग्य भागों के जमा होने तक प्रतीक्षा करती है। डिलीवरी की तारीख में वह प्रतीक्षा शामिल है।
उत्पादन बैच विनिर्माण के लिए नियोजित मात्रा है। ट्रांसफर बैच एक समय में अगले ऑपरेशन में स्थानांतरित की गई मात्रा है। जहां प्रक्रिया और पता लगाने की क्षमता के नियम अनुमति देते हैं, वहां वे भिन्न हो सकते हैं।
एक क्रम छोटे समूहों में घूम सकता है
500-भाग वाला ऑर्डर एक उत्पादन सेटअप के तहत चल सकता है जबकि हिस्से 100 के समूह में स्थानांतरित हो सकते हैं। यह स्वचालित रूप से पांच अलग-अलग उत्पादन ऑर्डर या पांच सेटअप नहीं बनाता है।
प्रबंधन, निरीक्षण और पहचान अभी भी प्रत्येक स्थानांतरण पर लागू होते हैं। परिभाषित करें कि प्रत्येक समूह अगले ऑपरेशन के लिए कब योग्य हो जाता है और उसकी पहचान मूल बैच से कैसे जुड़ी रहती है।
कुछ प्रक्रियाओं के लिए पूर्ण बैच की आवश्यकता होती है: ताप उपचार, मिश्रण या बैच परीक्षण एक साधारण मशीनिंग उदाहरण में ग्रहण किए गए ओवरलैप को रोक सकता है।
एक कारगर उदाहरण: 16 घंटे 40 मिनट दस हो गए
दो अलग-अलग मशीनें, निरंतर उपलब्धता और प्रत्येक ऑपरेशन में प्रति भाग एक मिनट मान लें। कोई सेटअप, परिवहन, निरीक्षण में देरी या प्रतिस्पर्धी कार्य नहीं है। काल्पनिक क्रम में 500 भाग हैं।
पूर्ण-बैच स्थानांतरण के साथ, ऑपरेशन 1 में 500 मिनट लगते हैं। ऑपरेशन 2 में फिर 500 और लगते हैं। कुल बीता हुआ समय 1,000 मिनट, या 16 घंटे 40 मिनट है।
100 के स्थानांतरण बैचों के साथ, मशीन 2 पहले 100 मिनट के बाद शुरू होती है। अंतिम समूह मशीन 1 को 500 मिनट पर छोड़ता है और मशीन 2 को 600 मिनट पर समाप्त करता है।
बीता हुआ कुल समय 600 मिनट, या 10 घंटे हो जाता है। शिक्षण उदाहरण ओवरलैप के माध्यम से 400 मिनट, या 6 घंटे 40 मिनट बचाता है। प्रसंस्करण प्रयास 1,000 मशीन-मिनट रहता है।
छोटे स्थानान्तरण की एक लागत होती है
एक के बजाय पांच स्थानांतरणों के लिए अधिक प्रबंधन की आवश्यकता होती है। यदि प्रत्येक स्थानांतरण के लिए कागजी कार्रवाई, निरीक्षण या फोर्कलिफ्ट यात्रा की आवश्यकता होती है, तो वे लागत लाभ के हिस्से की भरपाई कर सकती हैं।
जब अपस्ट्रीम दर धीमी या अप्रत्याशित हो तो बहुत छोटे समूह भी अगले ऑपरेशन के लिए भूखे रह सकते हैं। वास्तविक दरों और हैंडलिंग नियमों का उपयोग करके स्थानांतरण आकार चुनें।
डाउनस्ट्रीम कतार की जाँच करें
ओवरलैप तभी मदद करता है जब अगले संसाधन में उपयोग करने योग्य स्लॉट हो। 100 भागों को तीन-दिवसीय कतार में आगे भेजना बस प्रतीक्षा को स्थानांतरित कर देता है।
लीड-टाइम ब्रेकडाउन से शुरू करें और देखें कार्य प्रगति पर है। कतार को नियंत्रित किए बिना अधिक समूह जारी करने से दुकान के फर्श को प्रबंधित करना कठिन हो सकता है।
वास्तविक रूटिंग पर नियम का परीक्षण करें
factory.online डेमो में, एक रूटिंग लाएँ जहाँ तकनीकी रूप से आंशिक स्थानांतरण की अनुमति है। टीम से यह पुष्टि करने के लिए कहें कि स्थानांतरण मात्रा और ओवरलैप को कैसे दर्शाया जा सकता है और परिणाम शेड्यूल में कैसे दिखाई देता है।
एक डेमो बुक करें प्रसंस्करण दरों और स्थानांतरण शर्तों के साथ। सबसे छोटे बैच को सर्वोत्तम मानने के बजाय बीते हुए समय, हैंडलिंग और डिलीवरी व्यवहार्यता की तुलना करें।
