

8 جون 2026
چینج اوور آپٹیمائزیشن: کالے کے بعد سفید میں تین گنا وقت کیوں لگتا ہے
وہی تین جابز صرف ترتیب بدلنے سے 35 یا 80 منٹ کا چینج اوور لے سکتی ہیں۔ جانیے سیٹ اپ میٹرکس، SMED کا طریقہ، اور لمبی کیمپینز کب فائدہ دینا بند کر دیتی ہیں۔
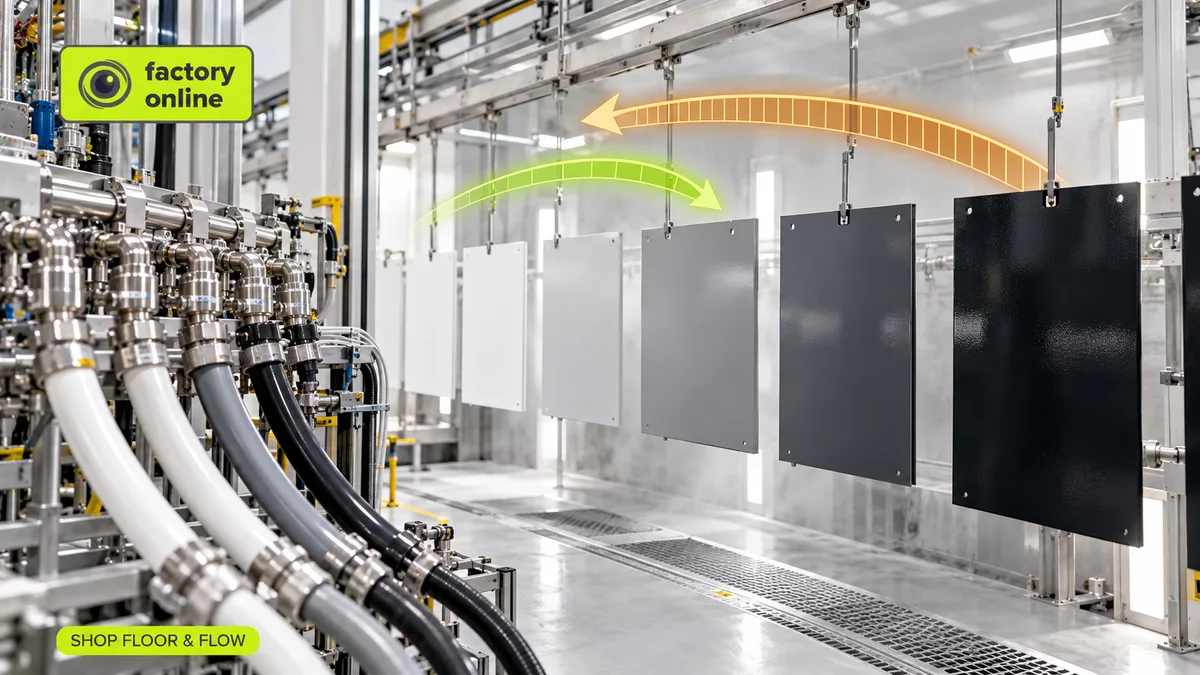
پینٹ لائن پر سفید سے کالے رنگ پر جانے میں 20 منٹ لگتے ہیں: لائنیں فلش کیجیے، تھوڑی سی پرج، اور کام ختم۔ الٹی سمت، یعنی کالے سے سفید پر جانے میں 60 منٹ لگتے ہیں۔ کالے پگمنٹ کا ہر ذرہ پمپس، ہوزز اور گنز سے نکلنا ضروری ہے، ورنہ اگلے ہزار سفید پارٹس سرمئی نکلتے ہیں۔ وہی دو رنگ، وہی لائن، اور کالے کے بعد سفید میں سفید کے بعد کالے سے تین گنا زیادہ وقت لگتا ہے۔
یہی عدم توازن چینج اوور آپٹیمائزیشن کی بنیاد ہے: جابز کی ترتیب اور سیٹ اپ کرنے کا طریقہ اس طرح طے کرنا کہ مشین پروڈکٹس کے درمیان تبدیلی میں کم سے کم وقت لگائے۔ چینج اوورز کی تعداد اتنی اہم نہیں جتنا یہ کہ آپ کون سے چینج اوورز چنتے ہیں۔
سیٹ اپ ٹائم پروڈکٹ کا نہیں، جوڑی کا ہوتا ہے
زیادہ تر ERP سسٹم ہر پروڈکٹ کے لیے ایک ہی سیٹ اپ ٹائم رکھتے ہیں۔ "سفید: 30 منٹ۔" لیکن سیٹ اپ ایک پروڈکٹ سے دوسری پروڈکٹ تک کا سفر ہے، اور سفر کی لمبائی اس پر منحصر ہے کہ آپ کہاں سے چلے۔ پلانرز اسے سیکوئنس ڈیپینڈنٹ سیٹ اپ کہتے ہیں۔ اسے لکھنے کا ایمان دار طریقہ فرام-ٹو میٹرکس ہے۔
تین رنگوں کے لیے یہ میٹرکس یوں ہے (منٹ):
- سفید → سرمئی: 15، سفید → کالا: 20
- سرمئی → سفید: 30، سرمئی → کالا: 20
- کالا → سفید: 60، کالا → سرمئی: 40
اب انہی تین جابز کو دو طریقوں سے شیڈول کیجیے، صاف لائن سے شروع کرتے ہوئے۔
کالا، سرمئی، سفید: 40 + 30 = 70 منٹ چینج اوور۔
سفید، سرمئی، کالا: 15 + 20 = 35 منٹ۔
وہی جابز، وہی لائن، اور ضائع شدہ وقت آدھا۔ اور اگر آپ صرف ڈیو ڈیٹ کے حساب سے ترتیب دیں اور اتفاق سے سرمئی، کالا، سفید بنے، تو آپ 20 + 60 = 80 منٹ ادا کرتے ہیں۔ یہی وجہ ہے کہ صرف ڈیو ڈیٹ کی بنیاد پر پروڈکشن شیڈولنگ اکثر ایسا شیڈول بناتی ہے جو خود ہی لیٹ ہوتا ہے۔
کیبل پلانٹس میں ہلکے سے گہرے رنگ کا پہیہ
کیبل پلانٹس روز اسی کے ساتھ جیتے ہیں۔ ایکسٹروژن لائن پر انسولیشن یا جیکٹ کمپاؤنڈ کا رنگ بدلتا ہے، اور گہرے رنگ کے بعد ہلکا رنگ چلانے کا مطلب ہے تب تک پرج کرنا جب تک میلٹ صاف نہ نکلنے لگے۔ پرج کا ہر میٹر اسکریپ ہے۔ اس لیے ایکسٹروژن عام طور پر ایک پہیے کی شکل میں پلان کی جاتی ہے: نیچرل، پھر سفید، پیلا، سرخ، نیلا، کالا، اور پہیہ دوبارہ شروع ہونے سے پہلے مکمل صفائی۔ مختلف کراس سیکشن کے لیے ڈائی اور ٹپ کی تبدیلی اسی میٹرکس کی دوسری تہہ ہے۔ سب سے مصروف لائن پر دونوں تہوں کو درست رکھنا کیبل مینوفیکچرنگ پلاننگ کا بڑا حصہ ہے۔
SMED: فارمولا 1 کا پٹ اسٹاپ
سیکوئنسنگ سب سے سستے چینج اوورز چنتی ہے۔ SMED (فوری سیٹ اپ تبدیلی کا طریقہ) ہر چینج اوور کو سستا بناتا ہے۔ یہ طریقہ ٹویوٹا میں شیگیو شنگو کے کام سے نکلا؛ اس کا پورا نام سنگل منٹ ایکسچینج آف ڈائی ہے، یعنی دس منٹ سے کم میں چینج اوور۔
بہترین مثال فارمولا 1 کا پٹ اسٹاپ ہے۔ چاروں پہیے تین سیکنڈ سے کم میں بدل جاتے ہیں، اور اس کی وجہ یہ نہیں کہ مکینکس رینچ چلانے میں تیز ہیں۔ جو کچھ گاڑی کے ٹریک پر رہتے ہوئے ہو سکتا ہے، وہ پہلے ہی ہو چکا ہوتا ہے: ٹائر گرم اور تیار، عملہ اپنی جگہ پر، اوزار ہاتھ میں۔ گاڑی صرف اس کام کے لیے رکتی ہے جس کے لیے رکنا واقعی ضروری ہو۔
SMED چینج اوور کو اسی طرح دو حصوں میں بانٹتا ہے:
- اندرونی کام کے لیے مشین کا رکنا ضروری ہے: ڈائی بدلنا، ہیڈ صاف کرنا۔
- بیرونی کام پچھلی جاب چلتے ہوئے بھی ہو سکتا ہے: اگلی ڈائی لانا، مٹیریل تیار رکھنا، لیبل پرنٹ کرنا، پری ہیٹنگ۔
عام طور پر پہلی ہی اسٹڈی میں 60 منٹ کا ایسا چینج اوور ملتا ہے جس میں 25 منٹ کا بیرونی کام غلط وقت پر ہو رہا ہوتا ہے۔ اسے مشین رکنے سے پہلے لے آئیے، اور کچھ خریدے بغیر چینج اوور 35 منٹ پر آ جاتا ہے۔
غلط فہمی: لمبی کیمپینز ہمیشہ سستی پڑتی ہیں
جابز کو لمبی پروڈکشن کیمپینز میں گروپ کرنے سے چینج اوورز کم ہوتے ہیں، لیکن ہر کیمپین اسٹاک بناتی ہے۔ فرض کیجیے ایک لائن ہفتے میں 500 سفید پارٹس بیچتی ہے۔ سفید ہفتے میں ایک بار چلائیے تو آپ ایک وقت میں 500 بناتے ہیں، اور اوسط اسٹاک تقریباً 250 رہتا ہے۔ ہر دو ہفتے بعد چلائیے تو ایک وقت میں 1,000 بنتے ہیں؛ اوسط اسٹاک دگنا ہو کر تقریباً 500 ہو جاتا ہے۔ آپ ہر دو ہفتے میں ایک چینج اوور بچاتے ہیں اور اس کی قیمت شیلف پر پڑے 250 اضافی پارٹس سے ادا کرتے ہیں، ساتھ میں یہ خطرہ بھی کہ کسٹمر اسپیسیفکیشن بدل دے۔
یہ سودا فائدہ مند ہے یا نہیں، یہ ایک سوال پر منحصر ہے: کیا یہ مشین بوٹل نیک ہے؟ رکاوٹ والی مشین پر بچایا گیا ایک گھنٹہ پورے پلانٹ کے لیے ایک گھنٹے کی اضافی پیداوار ہے۔ جو مشین پہلے ہی کام کے انتظار میں کھڑی رہتی ہے، اس پر بچایا گیا گھنٹہ تقریباً بے قیمت ہے۔ وہ مشین کیسے ڈھونڈیں، یہ مینوفیکچرنگ آپٹیمائزیشن میں بیان کیا گیا ہے۔ بوٹل نیک پر چینج اوور کا نقصان OEE (اوورآل ایکوپمنٹ ایفیکٹیونیس) کے سب سے بڑے پوشیدہ حصوں میں سے بھی ایک ہے۔
شروع کیسے کریں
- وہ لائن چنیے جہاں چینج اوورز سب سے زیادہ تکلیف دیتے ہیں، اور اس کا فرام-ٹو میٹرکس ERP سسٹم سے نہیں بلکہ آپریٹرز کے ساتھ بیٹھ کر لکھیے۔
- طے کیجیے کہ چینج اوور کب ختم ہوتا ہے: پہلا پارٹ شروع ہونے پر، یا پہلا اچھا پارٹ بننے پر۔ ٹرائل رنز بھی شمار ہوتے ہیں۔
- ایک چینج اوور کی ویڈیو بنائیے اور ہر قدم کو اندرونی یا بیرونی نشان زد کیجیے۔
- ترتیب کا ایک اصول بنائیے (ہلکے سے گہرا رنگ، چھوٹی سے بڑی ڈائی)، اور ڈیو ڈیٹس کو اسے صرف تب بدلنے دیجیے جب لیٹ آرڈر ہی اصل نقصان ہو۔
factory.online میں یہ کیسا دکھتا ہے
factory.online میں پلانر ایکسٹروژن لائن کی جابز کو محدود کیپیسٹی (Finite Capacity) والے Gantt پر دیکھتا ہے، اور ڈیو ڈیٹ والی ترتیب اور ہلکے سے گہرے رنگ والی ترتیب کو دو الگ پلاننگ سیناریوز کے طور پر محفوظ کر سکتا ہے۔ دونوں کو ساتھ رکھ کر سوال ٹھوس ہو جاتا ہے: ہر ورژن میں کون سے آرڈرز لیٹ ہوتے ہیں، اور لائن کو کتنے گھنٹے واپس ملتے ہیں۔ آؤٹ پٹ اور اسکریپ کنفرمیشنز میں رپورٹ ہونے والا پرج اسکریپ دکھاتا ہے کہ ہر رنگ کی تبدیلی کی اصل قیمت کیا تھی۔
BEEDIGIT OEE، بندش کے وقت اور اصل پیداوار کی رپورٹنگ کے لیے مشینوں اور آپریٹرز سے ڈیٹا جمع کرتا ہے۔ یہ ریکارڈز ٹیم کو منصوبہ بند صلاحیت کا آلات کے حقیقی نتائج سے موازنہ کرنے اور بار بار ہونے والے نقصانات کی وجوہات جانچنے میں مدد دیتے ہیں۔
اگر آپ کی کسی لائن کی ہر ہفتے ایک شفٹ رنگ بدلنے میں ضائع ہو جاتی ہے، تو ڈیمو بک کیجیے اور ہم مل کر اس کی ترتیب کا جائزہ لیں گے۔
