

3 اگست 2026
کیبل مینوفیکچرنگ کی پلاننگ: ہر ڈیپارٹمنٹ مصروف، پھر بھی ڈسپیچ صفر کیوں؟
وائر ڈرائنگ، اسٹرینڈنگ، انسولیشن اور شیتھنگ سب نے اپنے ہدف پورے کیے، مگر ڈسپیچ کے لیے کچھ تیار نہیں۔ دیکھیے کیبل کا لیڈ ٹائم اصل میں کہاں جاتا ہے، WIP میں پھنسا کاپر کتنا مہنگا ہے، اور لمبائیاں اور ڈرمز گیٹ کیسے بنتے ہیں۔
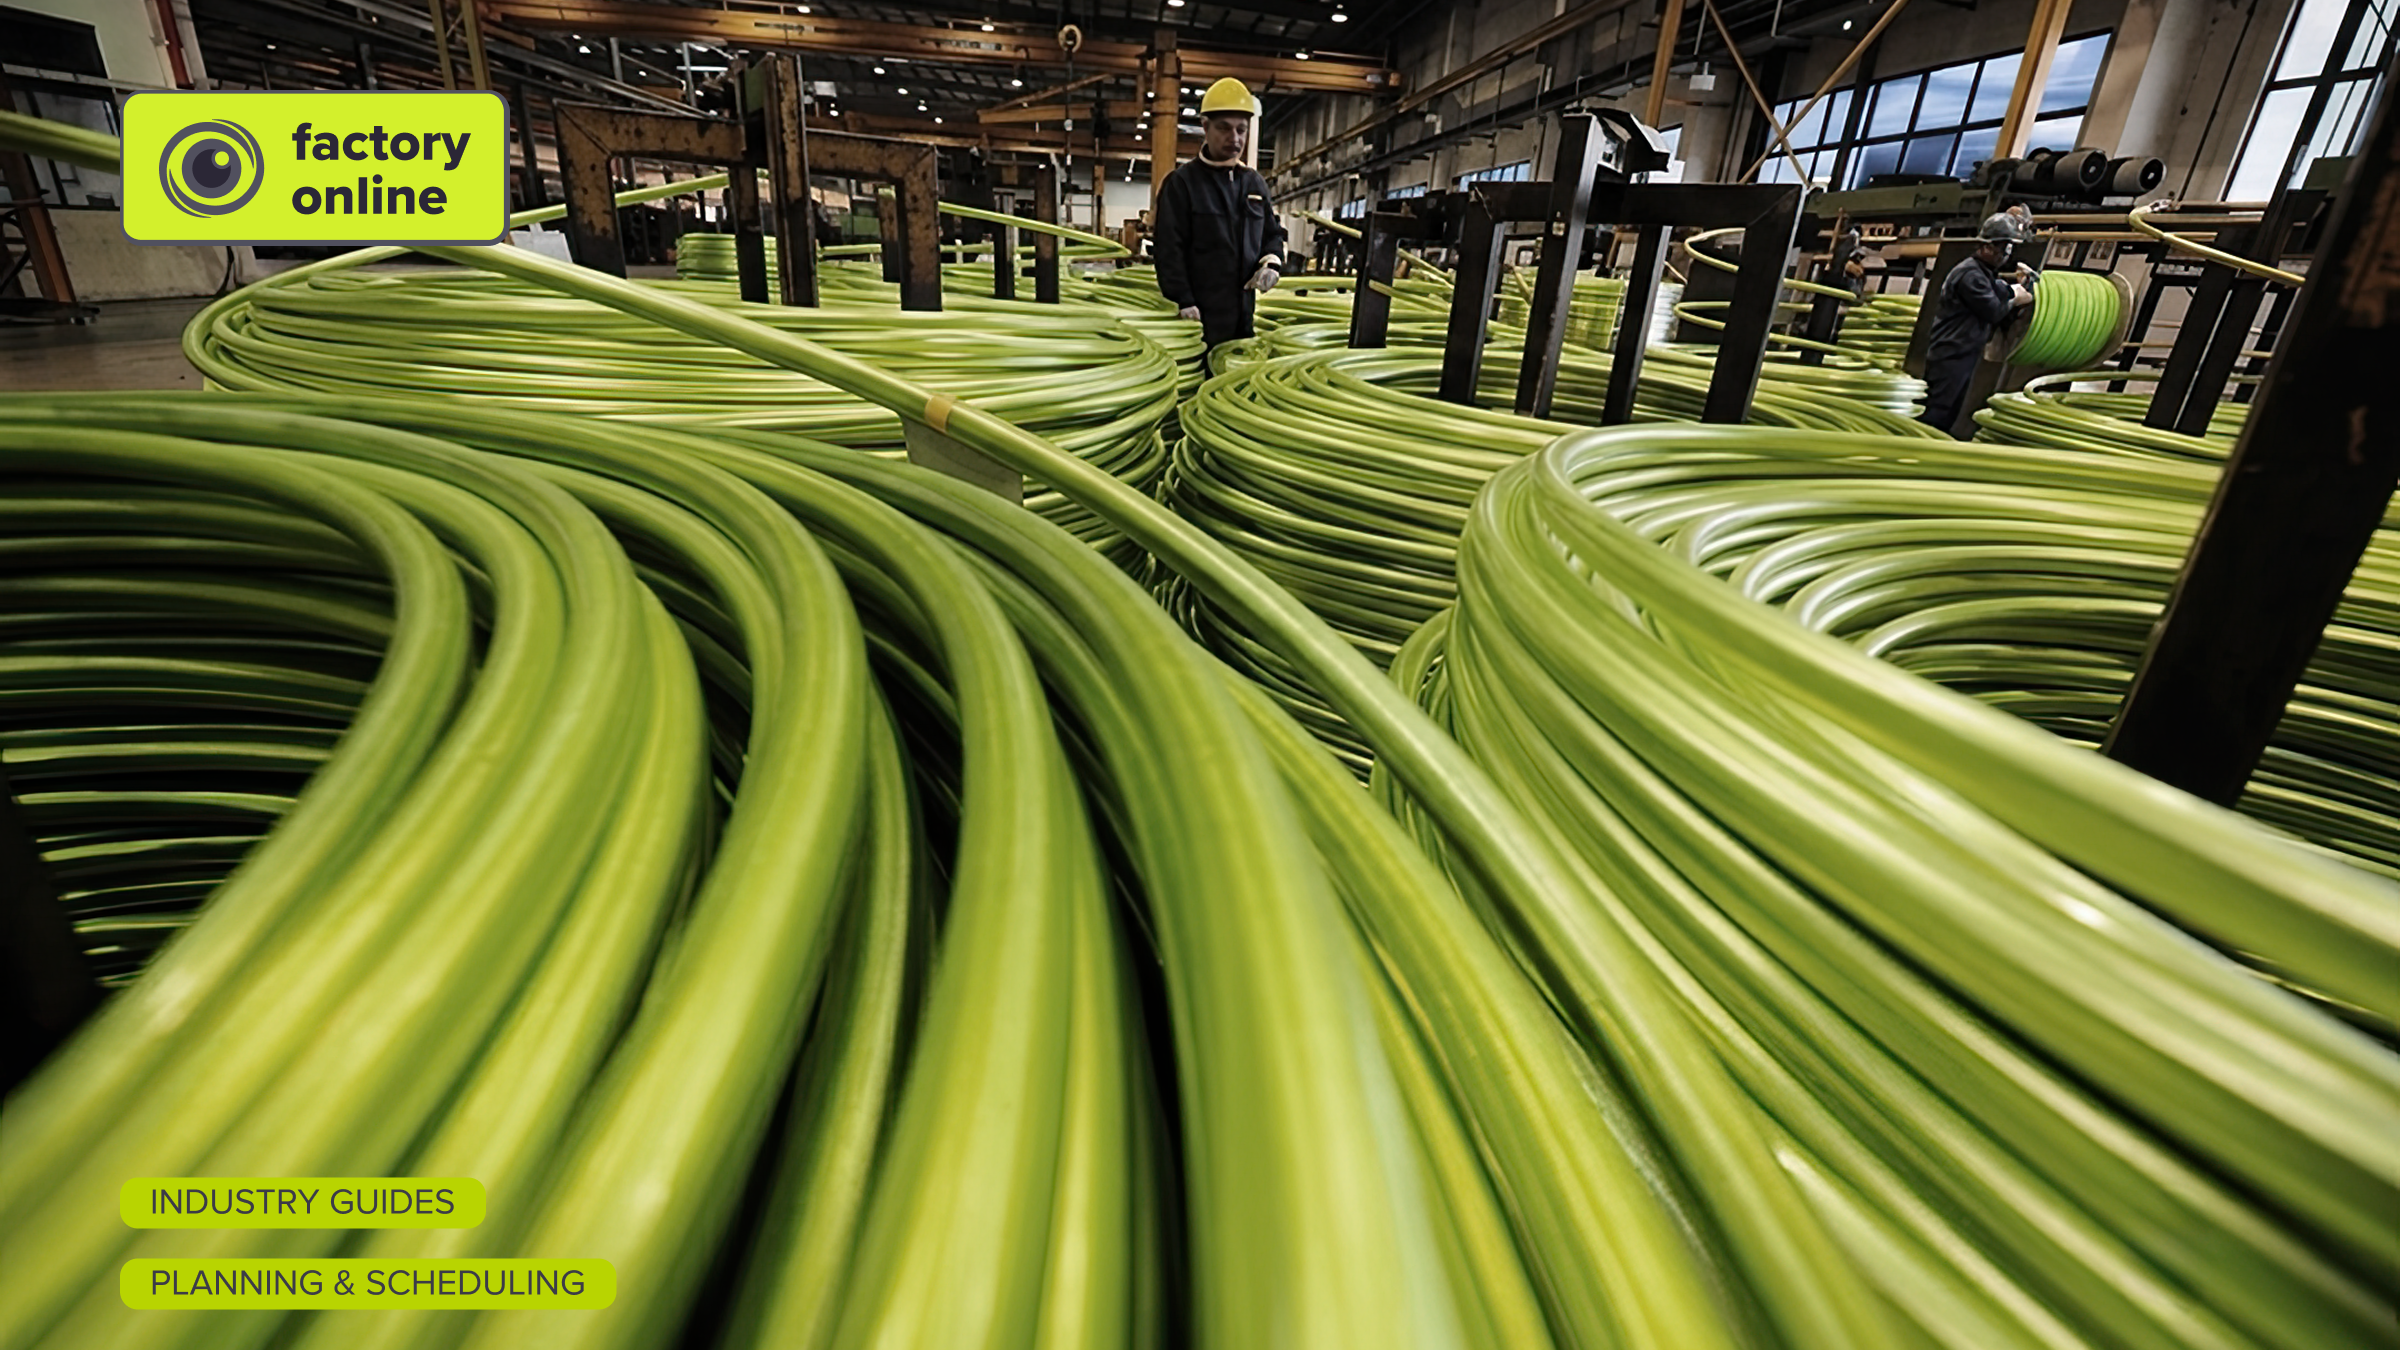
جمعرات کی سہ پہر کسی کیبل پلانٹ کا چکر لگائیے تو ہر ڈیپارٹمنٹ شاندار نظر آتا ہے۔ وائر ڈرائنگ نے اپنا ٹن کا ہدف پورا کر لیا۔ اسٹرینڈنگ تینوں شفٹوں میں چلی۔ انسولیشن اور شیتھنگ دونوں نے ہفتہ وار ہدف سے زیادہ کام کیا۔ پھر آپ لاجسٹکس سے پوچھتے ہیں کہ اس ہفتے کیا ڈسپیچ کے لیے تیار ہے، اور جواب ملتا ہے: تقریباً کچھ بھی نہیں۔
یہ کیبل انڈسٹری کا پرانا تضاد ہے۔ کیبل مینوفیکچرنگ کی پلاننگ کا کام یہ ہے کہ ہر کسٹمر آرڈر کو ایک دوسرے پر منحصر پراسیسز کی زنجیر سے گزارا جائے، کاپر راڈ سے لے کر ڈرم پر لپٹی ٹیسٹ شدہ کیبل تک، تاکہ آخر میں صحیح لمبائیاں صحیح وقت پر پہنچیں۔ ہر مشین کو مصروف رکھنا ایک الگ کام ہے، اور یہ دونوں کام اکثر مخالف سمتوں میں کھینچتے ہیں۔
کیبل کی پروڈکشن روٹ، قدم بہ قدم
ایک عام پاور کیبل یہ راستہ طے کرتی ہے۔ پروڈکٹ کے لحاظ سے مراحل بدل سکتے ہیں، لیکن بنیادی خاکہ وہی رہتا ہے:
- وائر ڈرائنگ۔ کاپر یا ایلومینیم راڈ کو ڈائیز میں سے کھینچ کر مطلوبہ قطر کی تار بنائی جاتی ہے۔
- اسٹرینڈنگ۔ تاروں کو آپس میں بَٹ کر کنڈکٹر بنایا جاتا ہے۔
- انسولیشن (ایکسٹروژن)۔ کنڈکٹر کے گرد پلاسٹک یا ربڑ کمپاؤنڈ ایکسٹروڈ کیا جاتا ہے، جس سے انسولیٹڈ کور بنتی ہے۔
- کیبلنگ۔ کئی کورز کو، اکثر فِلرز کے ساتھ، ایک ساتھ لے اپ کیا جاتا ہے۔
- شیتھنگ۔ پوری اسمبلی کے اوپر بیرونی جیکٹ ایکسٹروڈ کی جاتی ہے۔
- ٹیسٹنگ۔ تیار لمبائی کے الیکٹریکل اور ڈائمینشنل ٹیسٹ۔
- وائنڈنگ۔ کیبل کو شپنگ ڈرم پر لپیٹ کر لیبل لگایا جاتا ہے۔
اب وقت پر نظر ڈالیے۔ ایک مثالی آرڈر کے لیے مشین ٹائم کچھ یوں بنتا ہے: وائر ڈرائنگ 6 گھنٹے، اسٹرینڈنگ 10، انسولیشن 12، کیبلنگ 8، شیتھنگ 10، ٹیسٹنگ 4، وائنڈنگ 3۔ یعنی کل 53 گھنٹے کا اصل کام، دو دن سے کچھ زیادہ۔ اس کے باوجود یہی آرڈر آسانی سے تین ہفتے پلانٹ میں گزار سکتا ہے۔
یہ فرق انتظار کا ہے۔ مراحل کے درمیان پروڈکٹ ڈرم پر قطار میں پڑی رہتی ہے۔ لیڈ ٹائم کا زیادہ تر حصہ، اور پیسے کا بھی زیادہ تر حصہ، یہیں پھنسا ہوتا ہے۔
مصروف مشینوں کا مطلب ڈسپیچ شدہ کیبل کیوں نہیں
ہر مرحلے کی اپنی معاشیات ہے۔ وائر ڈرائنگ اور ایکسٹروژن ایک ہی سائز یا کمپاؤنڈ کے لمبے رن پسند کرتے ہیں، کیونکہ ہر چینج اوور پر وقت بھی لگتا ہے اور اسکریپ بھی نکلتا ہے۔ اس لیے ہر ڈیپارٹمنٹ اپنی پروڈکشن کیمپین بناتا ہے: اس ہفتے سارا 2.5 mm²، کل سارا کالا PVC کمپاؤنڈ۔
ہر کیمپین اپنی جگہ درست لگتی ہے۔ لیکن سب مل کر ایسا نیم تیار مال بناتی ہیں جو آپس میں میل نہیں کھاتا۔ اسٹرینڈنگ نے ان آرڈرز کا کنڈکٹر بنا لیا ہے جو شیتھنگ تک اگلے ہفتے پہنچیں گے، جبکہ جس آرڈر کی ڈیو ڈیٹ جمعہ ہے، وہ اس کور کا انتظار کر رہا ہے جو انسولیشن نے پیر کے لیے شیڈول کی ہے۔
ایک ریلے ریس کا تصور کیجیے جس میں ہر دوڑنے والا تیز ہے، لیکن ہر ہینڈ اوور پر بیٹن ایک منٹ زمین پر پڑی رہتی ہے۔ ٹیم میں کوئی سست نہیں، پھر بھی ٹیم ہار جاتی ہے۔
لمبی کیمپینز اور تیز فلو کے درمیان توازن ایک الگ موضوع ہے، جس پر چینج اوور کی آپٹیمائزیشن میں بات کی گئی ہے۔ مختصر بات یہ ہے کہ کیمپین کا سائز اس بنیاد پر طے کیجیے کہ اگلے مرحلے کو کیا چاہیے، نہ کہ اس پر کہ موجودہ مرحلہ کتنا اچھا دکھائی دے۔
WIP میں پھنسا کاپر: انتظار کی اصل قیمت
کیبل انڈسٹری میں WIP (ورک اِن پروگریس) مہنگا ہے، کیونکہ کاپر مہنگا ہے۔ یہ ایک مثالی حساب ہے جس میں کاپر کی قیمت گول عدد میں، مثلاً $9,000 فی میٹرک ٹن، رکھی گئی ہے۔ اپنے حساب کے لیے اس دن کی قیمت لگائیے۔
فرض کیجیے آپ کا پلانٹ ہر ورکنگ ڈے میں 5 میٹرک ٹن کاپر پروڈکشن سے گزارتا ہے، اور کاپر راڈ سے ڈسپیچ شدہ کیبل تک اوسطاً 14 دن لگاتا ہے۔ لِٹلز لا کے مطابق کسی بھی لمحے WIP میں پڑا کاپر یہ ہے:
- 5 ٹن روزانہ × 14 دن = 70 ٹن WIP میں
- 70 ٹن × $9,000 = $630,000 کا سرمایہ پھنسا ہوا
ان 14 دنوں میں سے صرف تقریباً دو دن اصل پراسیسنگ ہے۔ اب انتظار اتنا کم کیجیے کہ اوسط 8 دن رہ جائے:
- 5 ٹن × 8 دن = 40 ٹن، جس کی مالیت 40 × $9,000 = $360,000
- آزاد ہونے والا کیش: $630,000 − $360,000 = $270,000
اگر سرمائے کی لاگت 10% سالانہ ہو تو یہ صرف کیرینگ کاسٹ میں $27,000 سالانہ بنتا ہے، اور اس میں اس دھات پر کاپر کی قیمت کا رسک شامل نہیں جو آپ خرید چکے ہیں مگر ابھی انوائس نہیں کر سکتے۔ وہی مشینیں، وہی آؤٹ پٹ۔ بدلا صرف انتظار۔
WIP کی چار قسمیں
ہر WIP بری نہیں، اور علاج اس کی قسم پر منحصر ہے۔ قطاروں کا جائزہ لیجیے اور ہر ڈرم کو ان چار گروپوں میں سے کسی ایک میں رکھیے:
- سوچے سمجھے بفر۔ یہ کسی منصوبہ بند اگلے آپریشن، عموماً بوٹل نیک، کو تحفظ دیتے ہیں۔ انہیں رکھیے، اور ان کا سائز سوچ سمجھ کر طے کیجیے۔
- اضافی پروڈکشن۔ یہ اس لیے بنی کہ مشین فارغ تھی، اگلے مرحلے میں کوئی جگہ ملنے سے پہلے۔ اس کی ریلیز روکیے۔
- رکا ہوا کام۔ کسی غائب میٹریل، خالی ڈرم یا فیصلے کا منتظر۔ اسے مزید کیپیسٹی نہیں، کسی ایسے شخص کی ضرورت ہے جو رکاوٹ دور کرے۔
- بار بار پیچھے دھکیلا گیا کام۔ بدلتی ترجیحات کی وجہ سے بار بار مؤخر ہوتا ہے۔ یہ عموماً اس بات کی علامت ہے کہ کسٹمر سے وعدہ کرنے والے اور شیڈولنگ کرنے والے آپس میں بات نہیں کرتے۔
سب سے پرانے اور سب سے قیمتی ڈرمز سے شروع کیجیے۔ ہر ایک کے لیے چار سوال پوچھیے: یہ کس آرڈر کے لیے ہے، اس کا اگلا آپریشن کیا ہے، اسے آگے بڑھنے سے کیا روک رہا ہے، اور یہ کب چلنے کے لیے شیڈول ہے؟ اگر کسی کے پاس جواب نہیں، تو مزید پروڈکشن سے کوئی فائدہ نہیں ہوگا۔
لمبائیاں اور ڈرمز: وہ گیٹ جن کی کوئی پلاننگ نہیں کرتا
کیبل میں صرف مقدار کافی نہیں۔ 3 × 1,000 میٹر کا آرڈر 3,000 میٹر کے آرڈر جیسا نہیں ہے۔ جس کسٹمر کو 1,000 میٹر کی مسلسل لمبائیاں چاہییں، وہ 500 میٹر کے دو ٹکڑے استعمال نہیں کر سکتا، چاہے اسٹاک رپورٹ انہیں جوڑ کر 1,000 ہی دکھائے۔
اس سے لمبائی ہر مرحلے پر ایک گیٹ بن جاتی ہے۔ کنڈکٹر کور کے لیے کافی لمبا ہونا چاہیے، کور کیبلڈ اسمبلی کے لیے کافی لمبی، اور یوں ہی پورے روٹ میں آخر تک، ہر قدم پر پراسیس الاؤنس کے ساتھ۔ فائبر آپٹک پلانٹس کو یہی اصول اور بھی سختی سے ماننا پڑتا ہے، جیسا کہ فائبر آپٹک کیبل کی پلاننگ میں بیان کیا گیا ہے۔
دوسرا گیٹ ڈرم ہے۔ ہر درمیانی لمبائی ایک پراسیس ڈرم پر ہوتی ہے، اور ہر تیار لمبائی کو صحیح سائز کا شپنگ ڈرم چاہیے۔ جب صحیح ڈرم خالی نہ ہو تو لائن اتنی ہی یقینی طور پر رکتی ہے جیسے کاپر ختم ہو گیا ہو۔ کسی ڈرم پر کتنی کیبل آتی ہے، اور ڈرمز کو کیپیسٹی کی طرح کیسے پلان کیا جائے، یہ کیبل ڈرمز اور کنٹینرز میں بتایا گیا ہے۔
غلط فہمی: "اگر ہر ڈیپارٹمنٹ اپنا ہدف پورا کر لے تو پلانٹ ٹھیک ہے"
ڈیپارٹمنٹ کے اہداف آؤٹ پٹ ناپتے ہیں۔ کسٹمر مکمل آرڈر ناپتے ہیں۔ پلانٹ ہر مرحلے پر ٹن بڑھا کر بھی کم ڈسپیچ کر سکتا ہے، کیونکہ اضافی ٹن غلط جگہ پر غلط مکس ہوتے ہیں۔
ہفتہ وار میٹنگ کے لیے ایک بہتر پیمانہ: کتنے آرڈرز ڈسپیچ کے ایک مرحلہ قریب آئے، اور کتنے ڈرمز ایک ہفتے سے زیادہ انتظار کر چکے ہیں؟ ان اعداد میں ہیر پھیر کرنا مشکل ہے۔
کیبل کا ماسٹر ڈیٹا کام کو مشکل کیوں بناتا ہے
ایک کیبل فیملی کا مطلب ہزاروں ڈیزائنز ہو سکتے ہیں: کراس سیکشن، کورز کی تعداد، انسولیشن کمپاؤنڈ، رنگ، شیتھ کی قسم، آرمر۔ ہر ڈیزائن کی اپنی ڈیٹا شیٹ، فی کلومیٹر میٹریل کے اپنے نارمز اور اپنا ٹیکنالوجی کارڈ ہوتا ہے، اور چھوٹے فرق یہ بدل دیتے ہیں کہ کون سی مشینیں اور ڈائیز اسے چلا سکتی ہیں۔ ڈیٹا شیٹ سے نارمز اور ٹیکنالوجی کارڈ کیسے بنتے ہیں، یہ کیبل TDS، میٹریل نارمز اور ٹیکنالوجی میں دکھایا گیا ہے۔
factory.online کیسے مدد کرتا ہے
factory.online میں ہر درمیانی لمبائی کو ایک کنٹینر میں اپنے الگ بیچ کے طور پر ٹریک کیا جا سکتا ہے، یعنی معلوم لمبائی اور مقام والا ڈرم، اس لیے پلانر کو "3,200 میٹر اسٹاک میں" کے بجائے "انسولیشن کی قطار میں ڈرم 17 پر 1,040 میٹر کور" نظر آتی ہے۔ ہر مینوفیکچرنگ آرڈر اپنے پیچھے موجود سیلز آرڈر سے جڑا رہتا ہے، اس لیے انتظار کرتے ڈرم کو اس کے کسٹمر تک ٹریس کیا جا سکتا ہے، اور محدود کیپیسٹی (Finite Capacity) پر مبنی شیڈولنگ Gantt چارٹ پر دکھاتی ہے کہ شیتھنگ کے جمعہ والے سلاٹ کے لیے ان پٹ واقعی تیار ہوگا یا نہیں۔
کیبل بنانے والوں کے لیے CablePLM کیبل کی ساخت، انجینئرنگ حسابات، BOM اور تکنیکی ڈیٹا شیٹس کو ڈیزائن اور منظوری کے عمل میں یکجا کرتا ہے۔ یہ انجینئرنگ ریکارڈز پیداواری منصوبہ بندی میں استعمال ہونے والے پروڈکٹ ڈیٹا کی جانچ کے لیے بنیاد فراہم کرتے ہیں۔
اگر آپ کا پلانٹ ہر جگہ مصروف ہے اور پھر بھی تاخیر کا شکار ہے، تو ڈیمو بک کیجیے اور ان ڈرمز کی فہرست ساتھ لائیے جو سب سے زیادہ دیر سے انتظار کر رہے ہیں۔
