

6 lis 2026
WIP (produkcja w toku): Dlaczego więcej zleceń na hali spowalnia dostawy
Wydajność wynosi 100 sztuk dziennie, podczas gdy WIP rośnie z 300 do 600. Oblicz, dlaczego średni czas przepływu podwaja się i jak cel WIP na poziomie 400 sztuk zmienia plan.
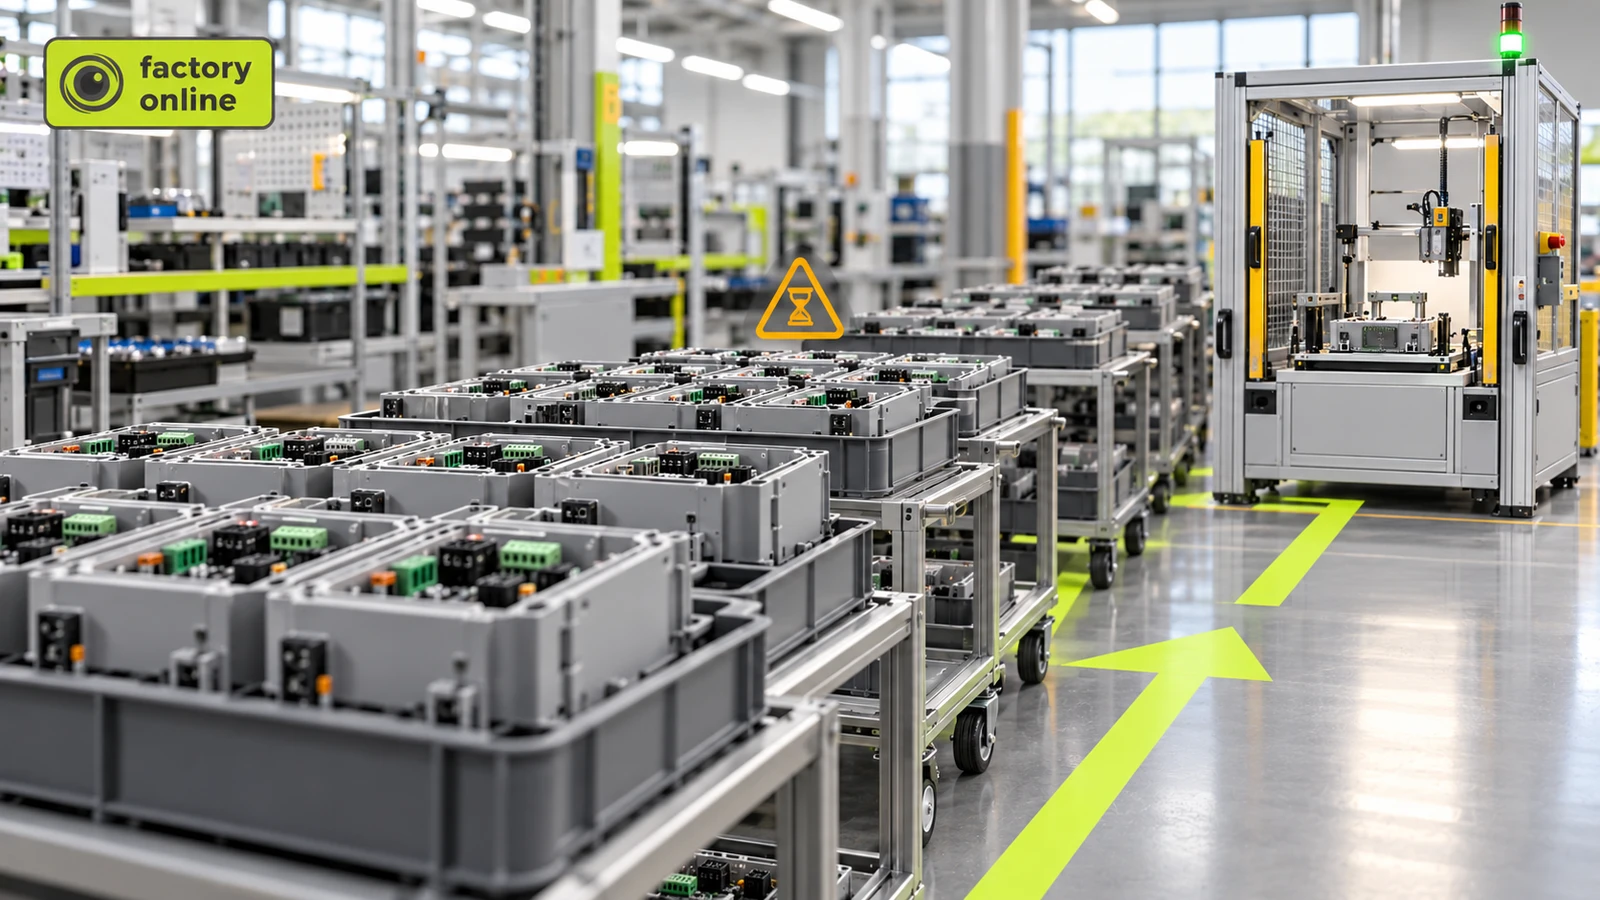
Linia produkcyjna kończy 100 sztuk dziennie. Fabryka zwiększa liczbę zleceń kierowanych na halę, mając nadzieję na zapewnienie zajęcia każdemu stanowisku roboczemu. Wydajność pozostaje na poziomie 100 sztuk dziennie, ale zlecenia spędzają teraz w produkcji dwa razy więcej czasu.
Prędkość przetwarzania maszyn nie uległa zmianie. Fabryka po prostu zwiększyła ilość niezakończonej pracy.
WIP (produkcja w toku) to zapasy, które weszły do produkcji, ale nie stały się jeszcze wyrobami gotowymi. Gdy przepustowość pozostaje stała, zwiększenie średniego WIP wydłuża średni czas, jaki każda jednostka spędza w systemie produkcyjnym.
Jak WIP wpływa na czas realizacji produkcji (lead time)
Rozważmy fabrykę montującą przemysłowe jednostki sterujące.
Obszar produkcyjny kończy średnio 100 dobrych sztuk na dzień roboczy.
Początkowo fabryka ma średnio 300 sztuk w toku na etapach montażu, testowania i w kolejkach międzyoperacyjnych.
Prawo Little'a łączy średni WIP, przepustowość i czas przepływu w stabilnym systemie produkcyjnym:
WIP = Przepustowość × Czas przepływu.
Po przekształceniu:
Czas przepływu = WIP ÷ Przepustowość.
Dla początkowego systemu produkcyjnego:
300 ÷ 100 = 3 dni robocze.
Średnio jednostka spędza 3 dni robocze między wejściem a opuszczeniem obszaru produkcyjnego.
Teraz kierownictwo zwalnia więcej zleceń produkcyjnych, aby utrzymać zajętość stanowisk montażowych.
Średni WIP rośnie do 600 sztuk, ale końcowe stanowisko testowe nadal ogranicza przepustowość do 100 dobrych sztuk dziennie.
Nowy średni czas przepływu wynosi:
600 ÷ 100 = 6 dni roboczych.
Fabryka podwoiła swój średni WIP i podwoiła średni czas przepływu produkcji bez zwiększania dziennej wydajności.
Dlaczego dodawanie kolejnych zleceń nie zwiększa wydajności
Końcowe stanowisko testowe może ukończyć tylko 100 sztuk dziennie.
Zwolnienie kolejnych 300 sztuk do montażu nie zmienia tego limitu. Tworzy to jedynie większą kolejkę przed testowaniem.
Dodatkowe jednostki zajmują miejsce na hali, wymagają śledzenia i utrudniają planistom sprawdzenie, które zlecenia są najbliżej ukończenia.
Rezultatem jest większa ilość niezakończonej produkcji, a nie więcej gotowych produktów.
Wyobraź sobie kawiarnię, w której barista może przygotować 30 napojów na godzinę. Pozwolenie 60 klientom na złożenie zamówienia w tym samym momencie nie zwiększa wydajności baristy. Zwiększa jedynie liczbę osób oczekujących w kolejce.
Ta sama zasada dotyczy linii produkcyjnej z wąskim gardłem (stanowiskiem o ograniczonej wydajności).
Mit: Większa ilość produkcji w toku oznacza wyższą produktywność
Zajęte stanowisko robocze niekoniecznie poprawia wydajność całego systemu produkcyjnego.
W tym przykładzie podwojenie WIP z 300 do 600 sztuk pozostawia przepustowość bez zmian na poziomie 100 sztuk dziennie.
Dodatkowe 300 sztuk tworzy 3 dodatkowe dni robocze średniego czasu przepływu.
Fabryka utrzymuje dwa razy więcej niezakończonych zapasów dla tej samej dziennej wydajności produkcyjnej.
Istotną różnicą jest rozróżnienie między lokalnym wykorzystaniem maszyn a całkowitą przepustowością systemu.
Czy fabryka powinna natychmiast zmniejszyć WIP?
Redukcja WIP jest użyteczna tylko wtedy, gdy pozostała praca może zapewnić ciągłe zasilanie wąskiego gardła.
Jeśli fabryka zwolni zbyt mało pracy, na stanowisku testowym może zabraknąć jednostek. Przepustowość mogłaby wtedy spaść poniżej 100 sztuk dziennie.
Planista powinien zatem zidentyfikować operację stanowiącą ograniczenie, chronić ją przed bezczynnością i kontrolować, ile pracy jest zwalniane na wcześniejszych etapach.
Praktycznym punktem wyjścia jest porównanie obecnego poziomu WIP z przepustowością i czasami przepływu, których potrzebuje fabryka.
Na przykład, jeśli docelowy średni czas przepływu wynosi 4 dni robocze przy 100 sztukach dziennie:
100 × 4 = 400 sztuk średniego WIP.
To o 200 sztuk mniej niż obecny poziom 600 sztuk.
Wartość 400 sztuk to cel planistyczny dla średniego WIP, a nie gwarancja, że każde zlecenie zakończy się w ciągu czterech dni. Zmienność, różnice w marszrutach i dostępność wąskich gardeł nadal wpływają na indywidualne czasy ukończenia.
Co powinni mierzyć planiści
Najbardziej użytecznym porównaniem jest zestawienie średniego WIP, rzeczywistej przepustowości oraz średniego czasu przepływu w tym samym okresie.
W factory.online zlecenia produkcyjne, zlecenia operacji i potwierdzenia wykonania pomagają planistom śledzić postęp produkcji. Harmonogramowanie o ograniczonej wydajności pozwala zobaczyć, jak praca jest rozdzielona między zasoby i gdzie mogą tworzyć się kolejki.
Gdy zlecenia spędzają więcej czasu na czekaniu niż na przetwarzaniu, sprawdźmy, jak Twój harmonogram produkcji radzi sobie z niezakończoną pracą.
