

25 maj 2026
Harmonogramowanie produkcji: sortowanie według terminu to pułapka
Trzy zlecenia chcą tej samej maszyny w czwartek po południu, a sortowanie według terminu sprawia, że jedno się spóźni. Poznaj harmonogramowanie w przód i wstecz, ograniczone moce i strefę zamrożoną.
Jest środa. Trzy zlecenia chcą tej samej obrabiarki CNC w czwartek po południu. Planista sortuje je według terminu, od najwcześniejszego, bo wydaje się to sprawiedliwe i oczywiste. W piątek okazuje się, że jedno z nich będzie opóźnione o trzy dni. Nikt nie pracował za wolno. Błędne było sortowanie.
Harmonogramowanie produkcji to ustalanie, kiedy dokładnie wykonywana jest każda operacja każdego zlecenia, na której maszynie i w jakiej kolejności – w granicach mocy, którymi zakład rzeczywiście dysponuje. Planowanie decyduje, co i ile na najbliższe tygodnie; harmonogramowanie decyduje, która maszyna i która godzina. Jeśli ta granica wciąż jest niejasna, wyjaśnia ją artykuł planowanie a harmonogramowanie produkcji.
Harmonogramowanie w przód i wstecz
Weźmy jedno zlecenie, nr 1042, z trzema operacjami: cięcie na pile (1 dzień), obróbka CNC (2 dni), kontrola i pakowanie (1 dzień). Materiał jest na miejscu w poniedziałek rano. Klient chce odebrać zamówienie w piątek wieczorem.
Harmonogramowanie w przód zaczyna od najwcześniejszego możliwego terminu i posuwa się naprzód: piła w poniedziałek, CNC we wtorek i środę, kontrola w czwartek. Gotowe w czwartek wieczorem, dzień przed terminem. Harmonogramowanie w przód odpowiada na pytanie: „kiedy najwcześniej może być gotowe?”.
Harmonogramowanie wstecz zaczyna od wymaganego terminu i cofa się: kontrola w piątek, CNC w środę i czwartek, piła we wtorek. Start we wtorek. Harmonogramowanie wstecz odpowiada na pytanie: „kiedy najpóźniej musi się zacząć?”. Utrzymuje niski poziom produkcji w toku, bo nic nie startuje wcześniej, niż trzeba.
Różnica między tymi dwoma terminami – tutaj jeden dzień – to zapas czasu zlecenia. Zlecenie z pięcioma dniami zapasu może poczekać. Zlecenie z zerowym zapasem nie może czekać ani godziny.
Ryzyko harmonogramowania wstecz: każde zlecenie startuje w ostatniej możliwej chwili, więc pierwsze zakłócenie powoduje opóźnienie. Większość harmonogramistów wyznacza najpóźniejszy start, a potem przesuwa pracę nieco wcześniej tam, gdzie są wolne moce.
Dlaczego sortowanie według terminu daje opóźniony harmonogram
Wróćmy do czwartku. Obrabiarka CNC jest wolna od 13:00 i pracuje na dwie zmiany, do 21:00. Czekają trzy zlecenia:
- A: 3 h na CNC, potem 1 h pakowania. Termin: piątek 12:00.
- B: 2 h na CNC, potem 2 h kontroli. Termin: piątek 14:00.
- C: 3 h na CNC, potem obróbka cieplna. Piec jest ładowany raz dziennie o 18:00 i pracuje przez noc; w piątek C jest szlifowane i wysyłane. Termin: piątek 16:00.
Sortowanie według terminu (A, B, C): A idzie 13:00–16:00, B 16:00–18:00, C 18:00–21:00. C nie zdąży na wsad do pieca o 18:00. Kolejny wsad jest w piątek o 18:00, a ponieważ nie ma zmiany weekendowej, C wyjedzie w poniedziałek: trzy dni po terminie.
Sortowanie według najpóźniejszego startu (harmonogramowanie wstecz): C musi zejść z CNC do 18:00, więc najpóźniej musi zacząć o 15:00. A musi zejść z CNC dopiero do piątku 11:00, a B do piątku 12:00. Kolejność: C 13:00–16:00, A 16:00–19:00, B 19:00–21:00. Wszystkie trzy wyjadą na czas.
Ta sama maszyna, te same godziny, te same zlecenia. Wymagany termin mówi, kiedy zlecenia potrzebuje klient. Nie mówi, kiedy ta maszyna musi z nim skończyć. To zależy od wszystkiego, co dzieje się dalej, a ujawnia to dopiero harmonogramowanie wstecz przez całą marszrutę. Dlatego też czas realizacji w produkcji to głównie czekanie: prawdziwym ryzykiem dla C nigdy nie była obrabiarka CNC. Była nim kolejka do pieca.
Harmonogramowanie przy ograniczonych i nieograniczonych mocach
Planowanie MRP i wiele systemów ERP harmonogramuje przy nieograniczonych mocach: zakłada, że maszyna przyjmie wszystko, co się na nią załaduje. Harmonogram przy nieograniczonych mocach uruchomi w czwartek A, B i C jednocześnie o 13:00, obok siebie, jakby obrabiarka CNC mogła obrabiać trzy detale naraz. Osiem godzin pracy ląduje w trzech godzinach między 13:00 a 16:00. Każde zlecenie wygląda na terminowe. Żadne takie nie jest.
Harmonogramowanie przy ograniczonych mocach umieszcza operację tylko tam, gdzie kalendarz maszyny ma wolne miejsce – po uwzględnieniu zmian, przerw, przeglądów i już zaplanowanej pracy. Jeśli czwartek jest pełny, operacja przesuwa się na kolejny wolny termin, a kontrola terminu otwarcie pokazuje, że zlecenie będzie opóźnione.
To różnica między listą zadań a kalendarzem. Lista zadań przyjmie 40 zadań na poniedziałek. Kalendarz ma osiem godzin.
Harmonogramowanie przy ograniczonych mocach musi też uwzględniać coś więcej niż godziny:
- Przezbrojenia zależne od kolejności. Biały po czarnym może trwać znacznie dłużej niż czarny po białym; zob. artykuł o optymalizacji przezbrojeń.
- Materiał. Operacja nie może się rozpocząć przed dostarczeniem komponentów, choćby maszyna była zupełnie wolna.
Na harmonogram przy ograniczonych mocach patrzy się mniej komfortowo, bo wcześnie pokazuje opóźnienia. I o to chodzi. Opóźnienie wykryte w środę to rozmowa z klientem. Wykryte w piątek po południu – to przeprosiny.
Strefa zamrożona: dlaczego nie warto przeplanowywać wszystkiego
Dobry harmonogram się zmienia. Harmonogram, który zmienia się co godzinę, jest bezużyteczny. Operatorzy przygotowują oprzyrządowanie, materiał trafia na stanowiska, ekipa przezbrojeniowa planuje swoją zmianę. Jeśli kolejność odwróci się o 6:45, cała ta praca idzie na marne.
Linie lotnicze rozwiązały ten problem dawno temu. Miejsce można swobodnie zmieniać na kilka tygodni przed wylotem, z pewnymi ograniczeniami na kilka dni przed nim i wcale przy bramce. Nikt nie przesadza 180 pasażerów podczas boardingu, bo jeden z nich chce siedzieć przy oknie.
Harmonogramiści stosują te same trzy strefy:
- Zamrożona (zwykle najbliższa jedna lub dwie zmiany, czasem kilka dni): żadnych zmian bez zgody wyznaczonej osoby. Awaria, blokada jakościowa albo brakujący komponent to uzasadnione powody; telefon z działu sprzedaży zwykle nie.
- Półpłynna (mniej więcej najbliższy tydzień): zmiany kolejności są dozwolone, jeśli pozwalają na to materiały i moce.
- Płynna (dalej): wszystko można przesunąć. Tu wstawia się nowe zlecenia.
Długie przezbrojenia i przygotowanie materiału wymagają dłuższej strefy zamrożonej; elastyczne gniazdo montażowe poradzi sobie z kilkoma godzinami.
Mit: częstsze przeplanowywanie daje lepszy harmonogram
Każda zmiana w strefie zamrożonej niesie ukryte koszty: nowe przezbrojenia, dwukrotnie przewożony materiał i operatorów, którzy przestają ufać liście zleceń. Harmonogram wygląda lepiej na ekranie, a gorzej działa na hali.
Rozwiązaniem jest reguła, a nie mądrzejszy algorytm: strefę płynną przeplanowuje się tak często, jak trzeba, strefę półpłynną raz dziennie, a strefę zamrożoną tylko wyjątkowo.
Gdzie wchodzą produkcja gniazdowa i dyspozycja produkcyjna
Trudność zależy od zakładu. Na liniach przepływowych (kable, wytłaczanie, żywność) chodzi o ustalanie kolejności tak, by ograniczyć przezbrojenia. W produkcji gniazdowej każde zlecenie ma własną marszrutę przez współdzielone maszyny, a dominuje czas oczekiwania w kolejce. A wszędzie ktoś przy maszynie i tak wybiera kolejne zlecenie, gdy rzeczywistość odbiega od planu. To dyspozycja produkcyjna, która rządzi się własnymi regułami.
Jak to wygląda w factory.online
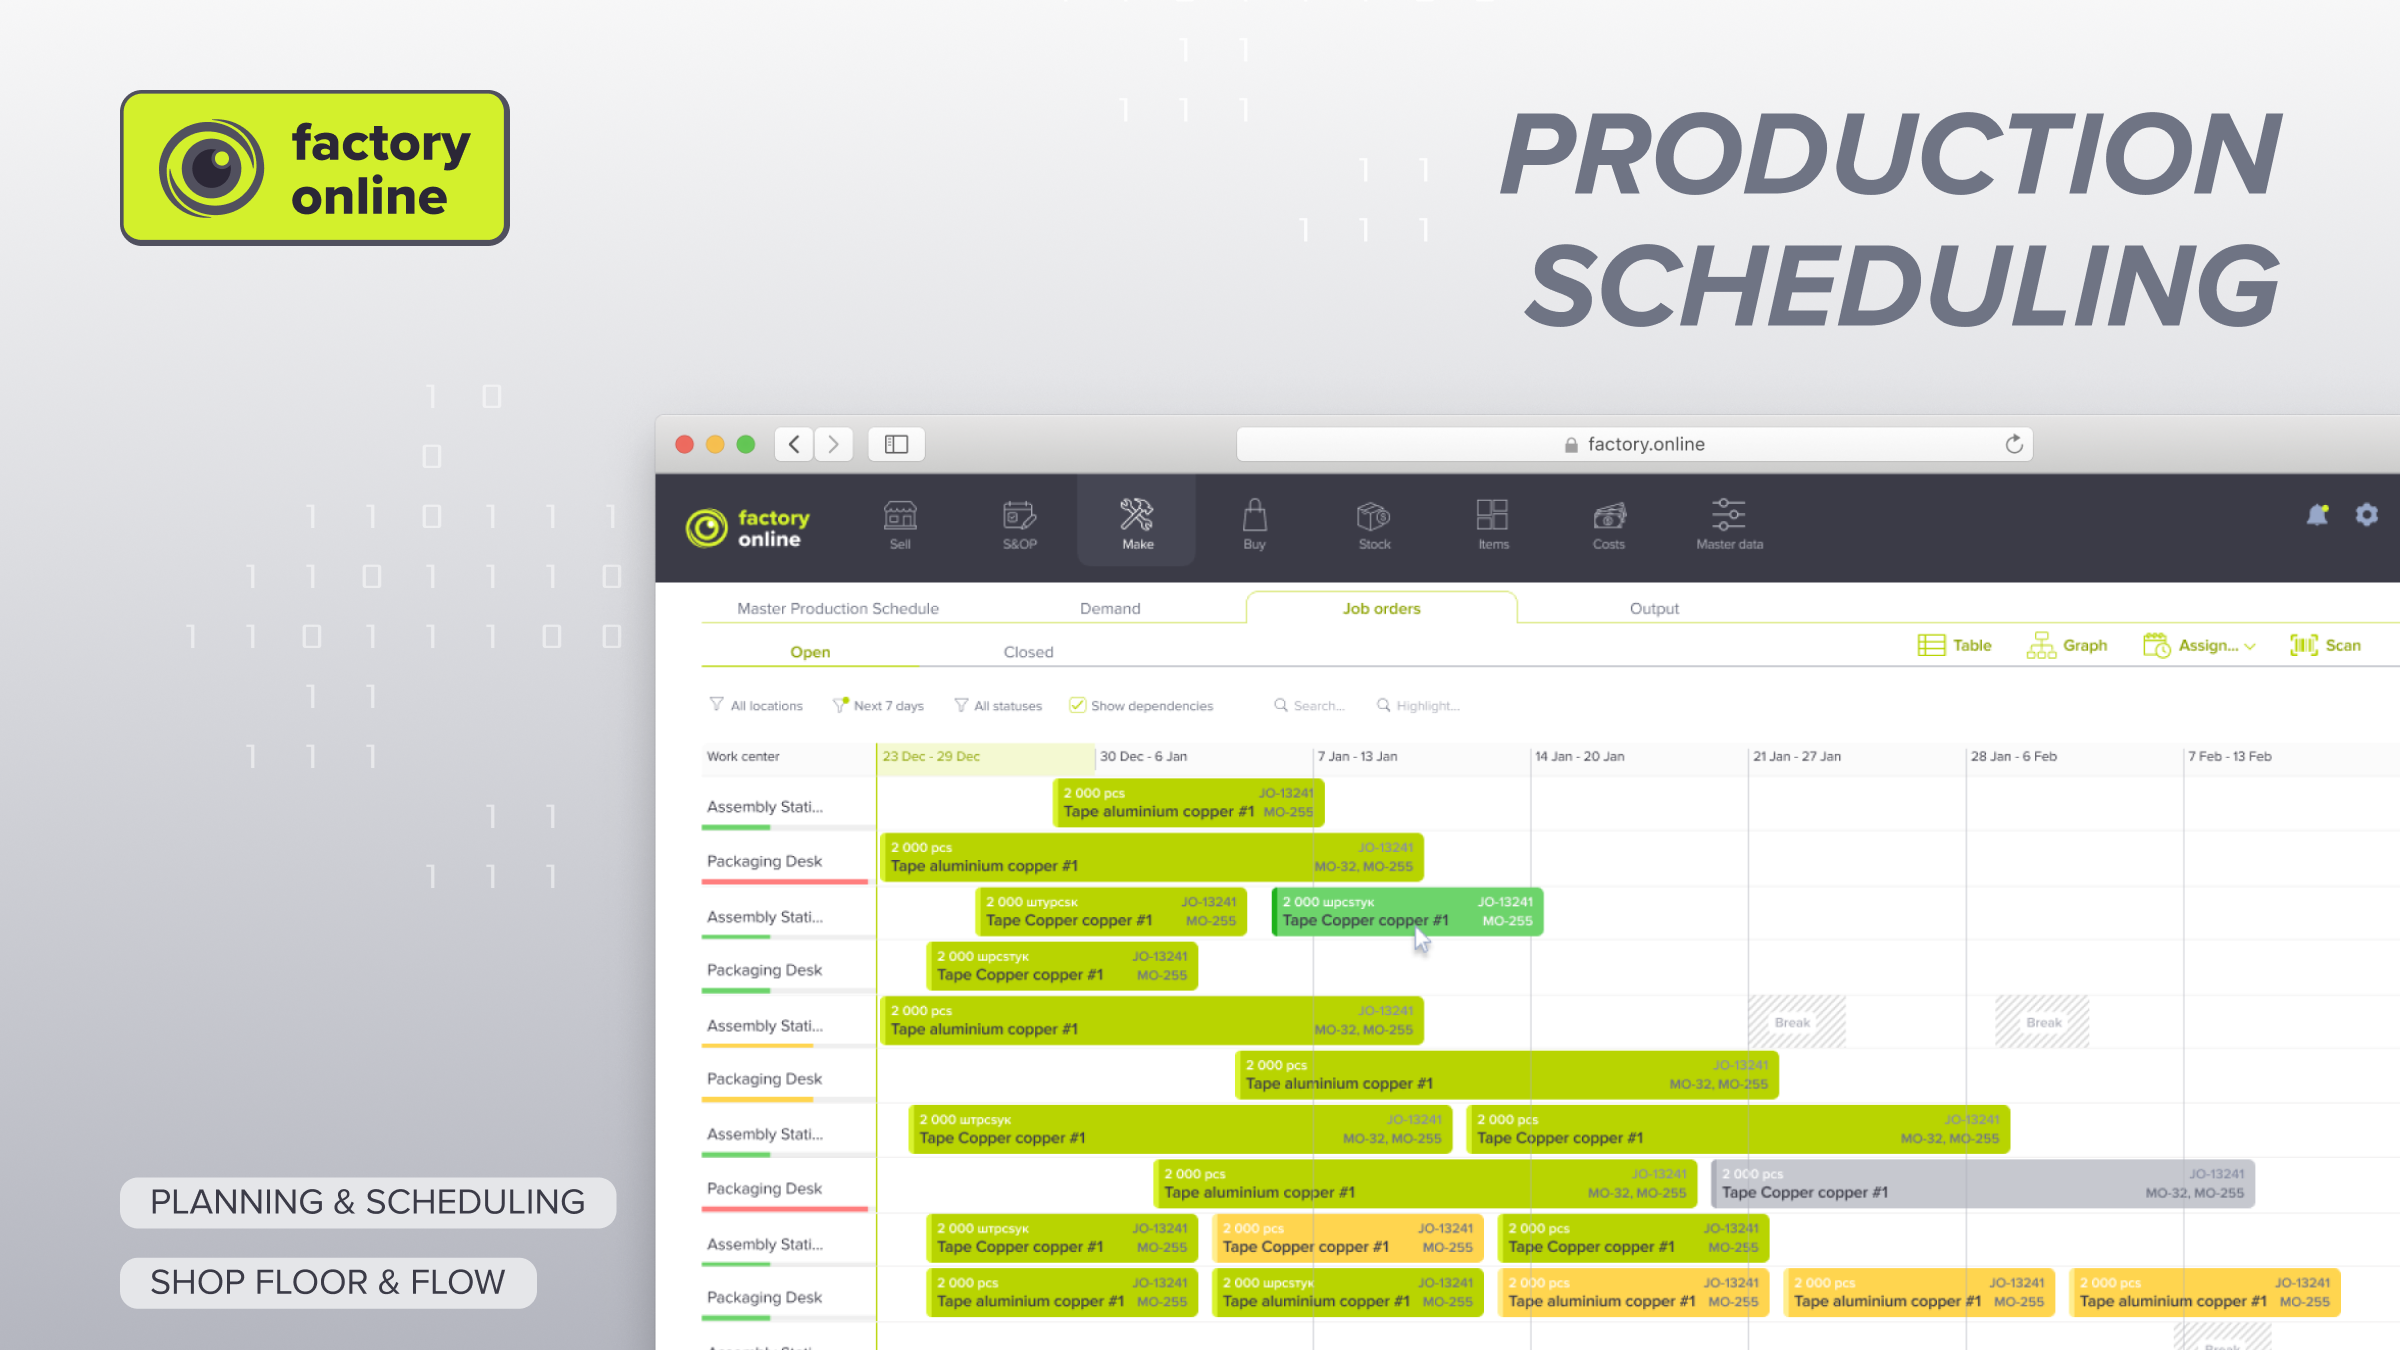
W platformie factory.online planista widzi A, B i C jako paski w wierszu obrabiarki CNC na wykresie Gantta, zaplanowane przy ograniczonych mocach względem kalendarza maszyny, a operacja obróbki cieplnej zlecenia C znajduje się w wierszu pieca. Jeśli C nie zdąży na wsad do pieca, jego zakończenie przesuwa się poza wymagany termin, a zlecenie jest oznaczone jako opóźnione, zanim ktokolwiek obrobi pierwszy detal. Scenariusz planistyczny pozwala sprawdzić inną kolejność i porównać terminy dostaw przed uruchomieniem zleceń roboczych.
Jeśli twoje czwartkowe popołudnia wyglądają podobnie, umów się na demo, a zaplanujemy jeden z twoich rzeczywistych tygodni.
