29 gru 2025
Planowanie a harmonogramowanie produkcji: lista zakupów i minutnik
Plan tygodniowy może mieścić 38 z 40 godzin, a wtorek i tak okaże się niewykonalny. Sprawdź dlaczego na przykładowym tygodniu i dowiedz się, co weryfikują MPS, RCCP, MRP, APS i MES.
Tygodniowy plan dla linii lakierniczej wygląda spokojnie: 38 godzin pracy przy 40 godzinach dostępnych mocy. W piątek wszyscy go akceptują. We wtorek po południu jedno zamówienie klienta jest już opóźnione, mistrz zmiany prosi o nadgodziny i nikt nie potrafi powiedzieć, co poszło nie tak. Plan był dobry. A mimo to tygodnia nie dało się zrealizować.
Planowanie produkcji określa, co wyprodukować, w jakiej ilości i do kiedy, oraz sprawdza, czy sumy mieszczą się w dostępnych materiałach i mocach. Harmonogramowanie produkcji ustala dokładną kolejność, maszynę i godzinę rozpoczęcia każdej operacji, tak aby praca mieściła się godzina po godzinie. Porównując planowanie z harmonogramowaniem, nie warto pytać, które jest lepsze – ważne jest, na jakie pytanie odpowiada każde z nich.
Lista zakupów i minutnik
Wyobraźmy sobie świąteczny obiad dla dwunastu osób. Lista zakupów to plan: pieczeń, ziemniaki, dwa ciasta, wszystkiego w sam raz, kupione do środy. Jeśli lista jest dobra, niczego nie zabraknie.
Minutnik to harmonogram. Pieczeń potrzebuje piekarnika od 11:00 do 16:00. Ciasta też potrzebują piekarnika – w innej temperaturze, po godzinie każde. Piekarnik jest jeden. Lista zakupów tego nie powie, bo na liście nie ma zegara.
W fabryce jest tak samo. Plan operuje okresami – tygodniem albo miesiącem – i pyta: „czy wystarczy?”. Harmonogram operuje osią czasu i pyta: „co idzie pierwsze, na której maszynie i kiedy się skończy?”.
Przykładowy tydzień: 38 z 40 godzin, a wtorek i tak się sypie
Linia lakiernicza pracuje na jedną 8-godzinną zmianę, pięć dni w tygodniu: 40 godzin. Na ten tydzień zaplanowano pięć zleceń:
- Zlecenie A: 10 godzin, termin – wtorek wieczorem
- Zlecenie B: 8 godzin, termin – wtorek wieczorem
- Zlecenie C: 6 godzin, termin – czwartek
- Zlecenie D: 8 godzin, termin – piątek
- Zlecenie E: 6 godzin, termin – piątek
Razem: 10 + 8 + 6 + 8 + 6 = 38 godzin. Tygodniowa weryfikacja mocy przechodzi z 2 godzinami zapasu.
Teraz ułóżmy zlecenia na osi czasu. Zlecenia A i B muszą być gotowe do wtorku wieczorem. To 10 + 8 = 18 godzin pracy. Poniedziałek i wtorek razem dają 2 × 8 = 16 godzin. Niezależnie od kolejności jedno z nich skończy się 2 godziny po rozpoczęciu środy.
Te 2 wolne godziny rzeczywiście istnieją, tyle że na końcu piątku: od środy do piątku jest 24 godziny, a 2 godziny przeniesione z wtorku plus zlecenia C, D i E wymagają 2 + 6 + 8 + 6 = 22. Wolnych godzin z końca tygodnia nie da się wykorzystać na jego początku. Moce produkcyjne się nie magazynują: godzina przestoju w piątek nic nie daje klientowi, który czeka na dostawę we wtorek.
Dodajmy 30-minutową zmianę koloru między zleceniami – w sumie cztery przezbrojenia – i tydzień wymaga 38 + 4 × 0,5 = 40 godzin. Zero rezerwy.
Planista ma teraz realny wybór, i to wybór biznesowy:
- Wprowadzić 2 nadgodziny w poniedziałek lub wtorek.
- Przenieść pierwsze godziny zlecenia A na drugą linię, jeśli ta linia może lakierować ten wyrób.
- Poprosić klienta zlecenia B o przyjęcie dostawy w środę rano.
- Podzielić zlecenie B: trzy czwarte wysłać we wtorek, resztę w środę.
Żadna z tych opcji nie pojawiła się w planie tygodniowym. Wszystkie widać, gdy tydzień trafi na oś czasu.
Drabina: co sprawdza każde narzędzie planistyczne
Każdy szczebel między „czego chcą klienci” a „co faktycznie zrobiła maszyna” sprawdza coś, czego szczebel wyżej sprawdzić nie mógł.
- MPS, czyli główny harmonogram produkcji. Jakie wyroby gotowe, w jakiej ilości i w którym tygodniu zostaną wyprodukowane. To obietnica, którą fabryka składa samej sobie. Weryfikuje popyt i priorytety.
- RCCP, czyli zgrubne planowanie mocy. Przelicza plan MPS na godziny kilku kluczowych zasobów w tygodniu lub miesiącu. To właśnie zgrubne planowanie mocy orzekło: „38 z 40, w porządku”.
- MRP, czyli planowanie potrzeb materiałowych. Rozwija strukturę wyrobu (BOM) i pokazuje, których komponentów brakuje i kiedy je zamówić. Planowanie MRP zakłada nieograniczone moce: bez oporów zaplanuje A i B na ten sam wtorek.
- System APS, czyli harmonogramowanie przy ograniczonych mocach. Umieszcza każdą operację na rzeczywistym zasobie z rzeczywistym kalendarzem, zlecenie po zleceniu, z uwzględnieniem przezbrojeń i terminów dostaw materiałów. Tu wtorek się sypie – i tu da się go naprawić.
- System MES, czyli informacja zwrotna z hali produkcyjnej. Rejestruje, co faktycznie się rozpoczęło, zakończyło i trafiło do braków, tak aby jutrzejszy harmonogram startował od rzeczywistości.
Większość systemów ERP dobrze obsługuje szczeble 1 i 3, a szczebel 4 w minimalnym stopniu – dlatego tak wiele zakładów łata lukę między systemem ERP a halą produkcyjną arkuszem kalkulacyjnym.
Mit: „Harmonogram to po prostu bardziej szczegółowy plan”
Wystarczy podzielić tydzień na dni i mamy harmonogram, prawda? Niezupełnie. Okresy dzienne nadal mówiłyby, że poniedziałek ma 8 godzin, wtorek ma 8 godzin, i pozwoliłyby wlać w nie zlecenia A i B. Harmonogram wie trzy rzeczy, których plan wiedzieć nie może:
- Jedna maszyna wykonuje jedno zlecenie naraz. Kolejność ma znaczenie i tworzy się kolejka.
- Przezbrojenia zależą od sekwencji. Ciemny kolor po jasnym może kosztować 30 minut, jasny po ciemnym – dwie godziny.
- Czas biegnie tylko do przodu. Materiał, który dotrze we wtorek w południe, nie zasili zlecenia, które musiało ruszyć w poniedziałek.
Z tego samego powodu sortowanie zleceń według terminu rzadko daje dobrą kolejność. Reguły ustalania sekwencji to osobny temat, opisany w artykule o harmonogramowaniu produkcji.
Odwrotny mit jest równie kosztowny: nawet najlepszy harmonogramista nie uratuje złego planu. Jeśli tydzień naprawdę wymaga 46 godzin na linii o mocy 40 godzin, zmiana kolejności decyduje jedynie o tym, który klient dostanie towar z opóźnieniem. Nadgodziny, druga linia czy przesunięcie terminu to decyzje planistyczne i należą do tego, kto odpowiada za obietnicę złożoną klientowi.
Kiedy przeplanować, a kiedy zmienić kolejność
- Zdarzenie lokalne i chwilowe (krótka awaria, jedna spóźniona paleta): zmień kolejność. Plan zostaje.
- Zdarzenie powtarzalne lub duże (to samo stanowisko przeciążone co tydzień, dostawca spóźniony o dwa tygodnie): przeplanuj. Nowa kolejność jedynie przesunie problem w inne miejsce.
Klasyczna pułapka to pilne zamówienie. Wstawienie go nie tworzy ani jednej godziny mocy. Przesuwa inne zlecenia w prawo, a uczciwy harmonogram pokazuje, które.
FAQ
Czy harmonogramowanie produkcji to to samo co system APS? APS (system zaawansowanego planowania i harmonogramowania) to oprogramowanie, które tworzy harmonogramy przy ograniczonych mocach, zwykle z dodatkowymi funkcjami planistycznymi. Harmonogramowanie to zadanie, a APS to jeden ze sposobów jego realizacji.
Kto odpowiada za plan, a kto za harmonogram? Zazwyczaj plan powstaje w procesie S&OP z udziałem działu sprzedaży, a harmonogram należy do harmonogramisty. Warto spisać, które zmiany harmonogramista może wprowadzać samodzielnie, a które wracają do planowania.
Jak ten przykład wygląda w factory.online
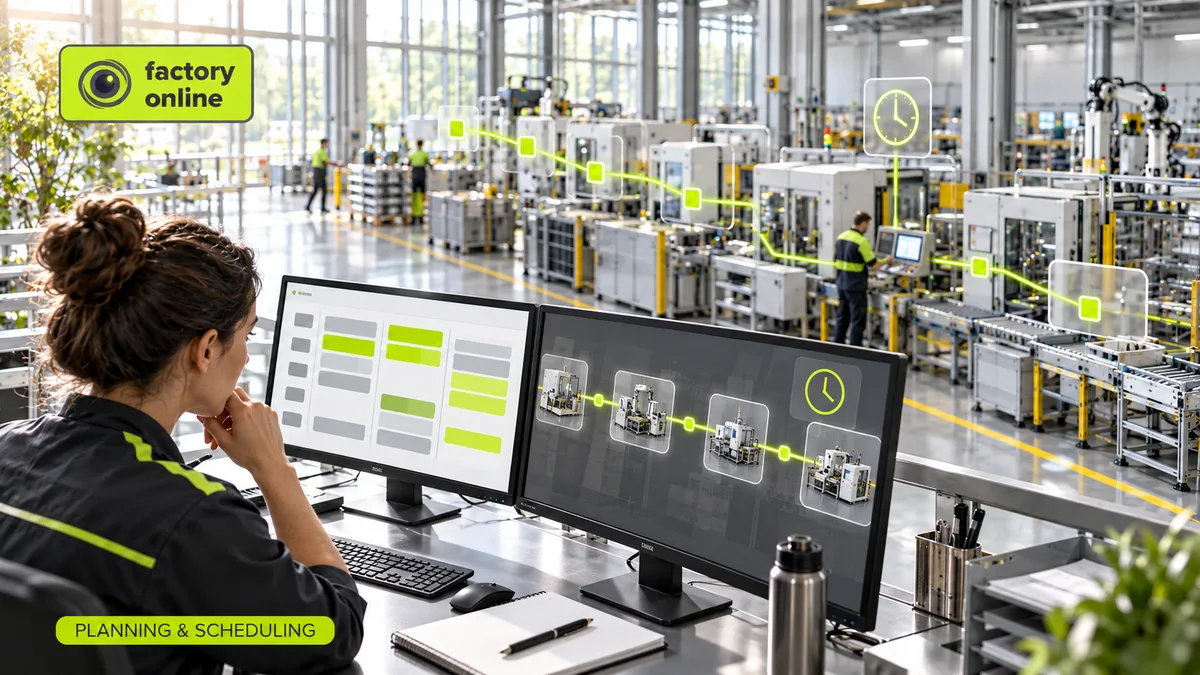
W platformie factory.online zgrubne planowanie mocy pokazuje linię lakierniczą z obciążeniem 38 z 40 godzin w tygodniu. Na wykresie Gantta harmonogramu przy ograniczonych mocach pasek zlecenia B wychodzi poza wtorkowy wieczór, a za nim widać zamówienie klienta i samego klienta. Planista kopiuje plan do scenariusza, dodaje dwie nadgodziny we wtorek i porównuje obie wersje, zanim do kogokolwiek zadzwoni. Produkcja potwierdzona na linii staje się punktem wyjścia do kolejnego harmonogramu.
Jeśli twój tydzień w piątek wygląda dobrze, a we wtorek się rozsypuje, zobacz na demo, jak to wygląda na twoich zleceniach.