

5 sty 2026
Dlaczego ERP daje każdemu zleceniu 10 dni (a fabryka się nie zgadza)
Trzy piątkowe zamówienia, jeden piec, przezbrojenie na pół zmiany. Sprawdź, dlaczego planowanie produkcji w systemie ERP opiera się na stałych czasach realizacji, jak kolejność decyduje o opóźnieniach i kiedy ERP wystarczy.
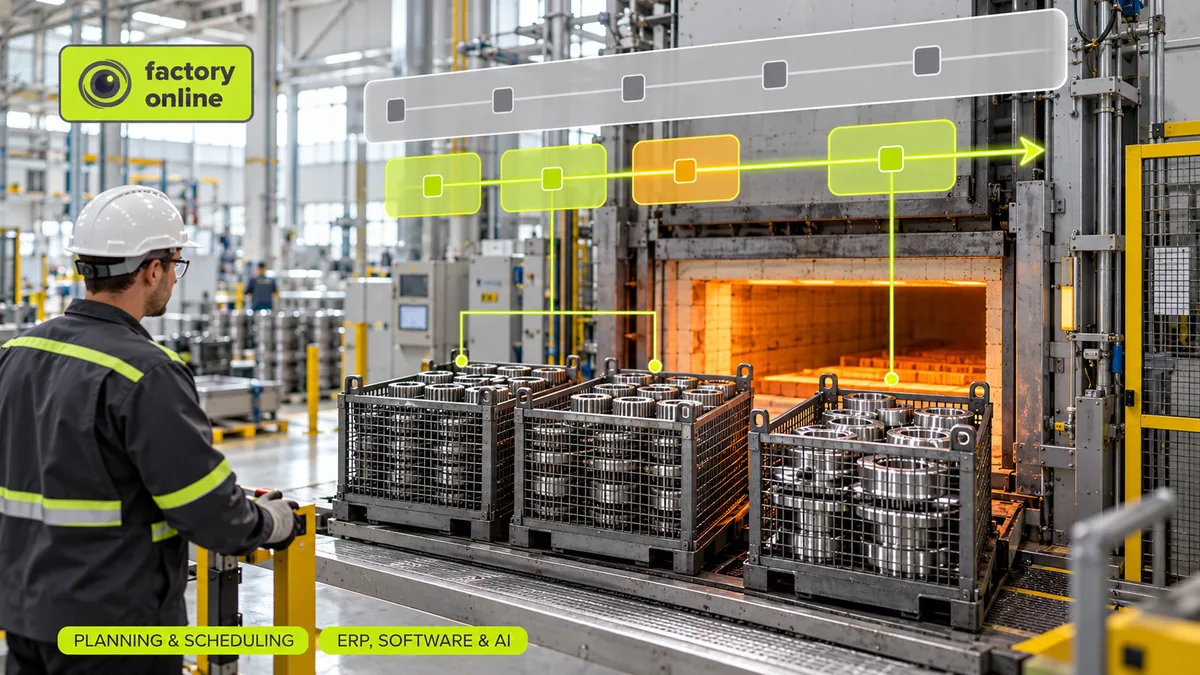
Trzy zamówienia mają termin w piątek. Wszystkie trzy potrzebują tego samego pieca. Dwa są z tego samego gatunku stali, jedno z innego, a zmiana gatunku zajmuje pół zmiany. System ERP twierdzi, że wszystkie trzy są w porządku: każde uruchomiono ze standardowym 10-dniowym czasem realizacji, a obciążenie pieca wynosi zaledwie 83%. Operator pieca już wie, że jedno z nich się spóźni. Kto ma rację?
Każdy ma rację na swój sposób. Planowanie produkcji w systemie ERP to planowanie, które system ERP wykonuje w standardzie: bierze zamówienia klientów i stany magazynowe, wylicza potrzeby materiałowe metodą MRP (planowanie potrzeb materiałowych) i wyznacza daty produkcji na podstawie stałych czasów realizacji. Czego zwykle nie robi, to sprawdzenie, czy maszyny rzeczywiście zdołają wykonać tę pracę w tym czasie i w tej kolejności. Właśnie w tej luce zaczyna się większość rozmów pod hasłem „dlaczego to jest spóźnione?”.
Dlaczego system ERP używa stałych czasów realizacji
Planowanie w systemach ERP wyrosło z MRP, które w latach 60. zbudowano, by odpowiedzieć na jedno pytanie: jakie materiały, ile i kiedy. Aby ta arytmetyka była wykonalna na ówczesnych komputerach, przyjęto śmiałe uproszczenie. Każdy indeks dostaje czas realizacji – stałą liczbę dni – a plan liczy się wstecz od wymaganego terminu.
To uproszczenie przetrwało do dziś. Jeśli spawana rama ma 10-dniowy czas realizacji, system ERP zakłada 10 dni niezależnie od tego, czy gniazdo spawalnicze stoi puste, czy ma trzy tygodnie zaległości. Innymi słowy zakłada nieograniczone moce. Pełną historię tego, jak później doklejono do niego moce produkcyjne i co wniosły MRP II oraz APS, opisujemy w artykule MRP, MRP II, ERP i APS – porównanie.
To jak nawigacja, która zawsze pokazuje „20 minut do biura” – i o trzeciej w nocy, i w godzinach szczytu. Ta liczba to średnia. W niektóre dni się zgadza, a w te dni, które mają znaczenie, bardzo się myli.
Mit: „Nasze czasy realizacji są złe, trzeba je poprawić”
Gdy zamówienia ciągle kończą się z opóźnieniem, pierwszym odruchem jest wydłużenie czasów realizacji. Niech będzie 12 dni, potem 14. Rzadko to pomaga, bo problemem nie jest sama liczba. Problem polega na tym, że liczba jest stała, a rzeczywisty czas realizacji zależy od obciążenia.
Załóżmy, że przed piecem czekają 2 dni pracy. Nowe zamówienie czeka 2 dni, jest realizowane i idzie dalej. W następnym miesiącu kolejka wynosi 8 dni. To samo zamówienie czeka teraz 8 dni. Żadna pojedyncza stała wartość nie może być poprawna w obu miesiącach.
Co gorsza, dłuższe czasy realizacji powodują wcześniejsze uruchamianie zleceń, co zwiększa kolejkę, co z kolei wydłuża rzeczywiste czasy realizacji. Planiści nazywają to spiralą czasu realizacji. Na co naprawdę idzie czas – głównie na czekanie – wyjaśniamy w artykule czas realizacji produkcji.
Przykład obliczeniowy: A→B→C czy A→C→B
Wróćmy do pieca. Pracuje całą dobę i jest już przygotowany do gatunku X. Trzy zamówienia mogą ruszyć w czwartek o 06:00 i muszą być gotowe do piątku do 18:00. To okno 36 godzin.
- Zamówienie A: gatunek X, 12 godzin
- Zamówienie B: gatunek Y, 10 godzin
- Zamówienie C: gatunek X, 8 godzin
- Przezbrojenie między gatunkami: 4 godziny (pół zmiany)
Łączny czas pracy to 12 + 10 + 8 = 30 godzin. W oknie 36 godzin daje to 30 / 36 = 83% obciążenia. Zgrubny widok mocy w systemie ERP jest zadowolony.
Kolejność A → B → C (w jakiej zamówienia wprowadzono):
- A: czwartek 06:00–18:00
- Przezbrojenie X→Y: 18:00–22:00
- B: czwartek 22:00 – piątek 08:00
- Przezbrojenie Y→X: 08:00–12:00
- C: piątek 12:00–20:00
Razem 12 + 4 + 10 + 4 + 8 = 38 godzin. Zamówienie C kończy się 2 godziny po terminie.
Kolejność A → C → B:
- A: czwartek 06:00–18:00
- C: czwartek 18:00 – piątek 02:00 (ten sam gatunek, bez przezbrojenia)
- Przezbrojenie X→Y: 02:00–06:00
- B: piątek 06:00–16:00
Razem 12 + 8 + 4 + 10 = 34 godziny. Wszystko jest gotowe o 16:00, z 2 godzinami zapasu.
Te same zamówienia, ten sam piec, te same godziny pracy. Jedyna różnica to kolejność – a system ERP w ogóle jej nie widział. Jego rachunek czasów realizacji w obu przypadkach mówił „w porządku”. Jego widok obciążenia w obu przypadkach pokazywał 83%. Odróżnić te dwa warianty potrafi tylko harmonogram, który zna reguły przezbrojeń.
Co planowanie produkcji w ERP robi dobrze
To nie jest tekst przeciwko systemom ERP. System ERP to właściwe narzędzie do wielu zadań planistycznych:
- Zamówienia, zapasy i pieniądze. Zamówienia klientów, zamówienia zakupu, przyjęcia towaru, wycena zapasów i kalkulacja kosztów należą do systemu ERP.
- Potrzeby materiałowe. Rozwinięcie MRP przez strukturę wyrobu (BOM) to dokładnie to, do czego go zbudowano.
- Stabilne, proste przepływy. Taktowana linia wytwarzająca wąski asortyment, z zapasem mocy i nielicznymi przezbrojeniami, może nigdy nie potrzebować niczego więcej.
Niektóre pakiety ERP oferują też dodatki do szczegółowego harmonogramowania. Jeśli twój system ma taki moduł, jest skonfigurowany, a planiści rzeczywiście z niego korzystają – być może to wystarczy.
Kiedy harmonogramowanie w ERP nie wystarcza
Warstwa planowania przy ograniczonych mocach jest prawdopodobnie potrzebna, jeśli kilka z poniższych sytuacji brzmi znajomo:
- Zamówienia konkurują o kilka wspólnych maszyn, takich jak piec, wytłaczarka czy linia lakiernicza.
- Czasy przezbrojeń zależą od kolejności, więc liczy się to, „co było wcześniej”.
- Planista co rano odtwarza rzeczywisty harmonogram w Excelu. Siedem sygnałów, że arkusz przestał działać to szybki test.
- Dział sprzedaży obiecuje terminy z systemu ERP, a produkcja po cichu je przesuwa.
- Awaria we wtorek oznacza dzień ręcznego przeplanowywania.
Zwykle rozwiązaniem nie jest wymiana systemu ERP. Chodzi o to, by system ERP dalej obsługiwał zamówienia, zapasy i finanse, a obok działało narzędzie planistyczne, które zajmuje się mocami i kolejnością. To rodzi własne pytanie: który system jest właścicielem których danych i jak utrzymać je w synchronizacji? Temu poświęcony jest artykuł integracja z systemem ERP w planowaniu produkcji. Szerszą drogę od arkusza do narzędzia harmonogramowania opisujemy w artykule oprogramowanie do planowania produkcji.
Jak pomaga factory.online
factory.online działa obok systemu ERP i oferuje integracje z SAP i Microsoft Dynamics 365. W przykładzie z piecem planista widzi zamówienia A, B i C na wykresie Gantta z ograniczonymi mocami, z przezbrojeniami między gatunkami jako rzeczywistymi blokami czasu, i widzi, jak zamówienie C zaczyna się spóźniać, gdy B trafia między dwa zadania z gatunku X. Planista może przesunąć C przed B, przeliczyć plan i porównać obie kolejności w scenariuszu planistycznym, zanim zmieni obowiązujący plan. Planowanie MRP i zgrubna kontrola mocy działają na tych samych danych, więc plan materiałowy i plan maszyn się nie rozjeżdżają.
Najczęściej zadawane pytania
Czy system APS zastępuje system ERP? Nie. System APS (zaawansowanego planowania i harmonogramowania) zajmuje się mocami i kolejnością. System ERP pozostaje systemem ewidencyjnym dla zamówień, zapasów i finansów. Oba systemy działają razem.
Czy wystarczy planowanie przy nieograniczonych mocach z buforem? Przy stabilnych przepływach często tak. Gdy przezbrojenia zależą od kolejności albo kilka maszyn jest współdzielonych, bufor ukrywa problem – aż do tygodnia, w którym przestaje.
Dlaczego system ERP pokazuje 83% obciążenia, a termin i tak nie zostaje dotrzymany? Bo obciążenie liczy godziny, a nie kolejność. O tym, czy praca zmieści się w oknie, decydują przezbrojenia, kolejność i rozłożenie w czasie.
Jeśli twój system ERP mówi „w porządku”, a operator pieca „spóźnione”, umów się na prezentację i przynieś ze sobą ten piątek.
