

8 cze 2026
Optymalizacja przezbrojeń: czemu biały po czarnym trwa trzy razy dłużej
Te same trzy zlecenia mogą kosztować 35 albo 80 minut przezbrojeń – zależnie wyłącznie od kolejności. Poznaj macierze przezbrojeń, metodę SMED i dowiedz się, kiedy dłuższe kampanie przestają się opłacać.
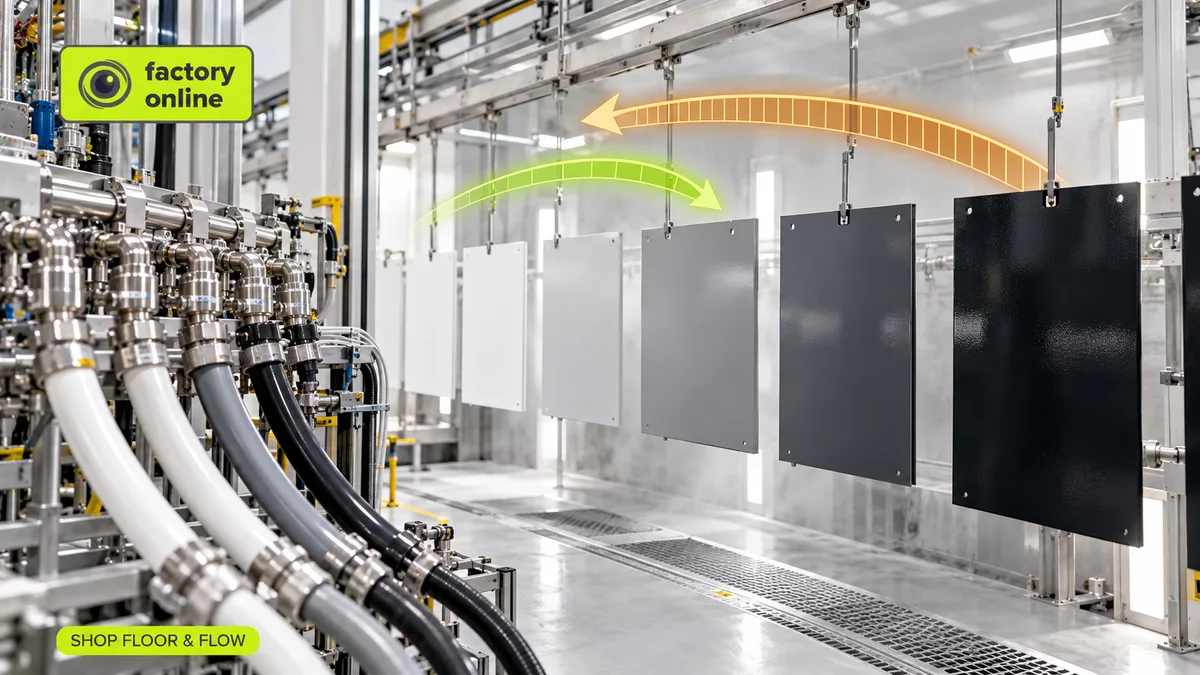
Na linii lakierniczej przejście z białego na czarny zajmuje 20 minut: przepłukanie przewodów, krótkie przedmuchanie i gotowe. W drugą stronę, z czarnego na biały, trwa to 60 minut. Każdy ślad czarnego pigmentu musi zniknąć z pomp, węży i pistoletów, bo inaczej kolejny tysiąc białych detali wyjdzie szary. Te same dwa kolory, ta sama linia, a biały po czarnym trwa trzy razy dłużej niż czarny po białym.
Na tej asymetrii opiera się cała optymalizacja przezbrojeń: takie ułożenie kolejności zleceń i sposobu wykonywania przezbrojeń, żeby maszyna jak najkrócej przestawiała się z jednego wyrobu na inny. Liczba przezbrojeń ma mniejsze znaczenie niż to, które z nich się wybierze.
Czas przezbrojenia należy do pary, a nie do wyrobu
Większość systemów ERP przechowuje jeden czas przezbrojenia na wyrób. „Biały: 30 minut”. Tymczasem przezbrojenie to droga od jednego wyrobu do drugiego, a jej długość zależy od punktu startu. Planiści nazywają to przezbrojeniem zależnym od sekwencji. Uczciwy sposób zapisu to macierz przejść „z – do”.
Oto taka macierz dla trzech kolorów (w minutach):
- Biały → Szary: 15, Biały → Czarny: 20
- Szary → Biały: 30, Szary → Czarny: 20
- Czarny → Biały: 60, Czarny → Szary: 40
Teraz zaplanujmy te same trzy zlecenia na dwa sposoby, zaczynając od czystej linii.
Czarny, szary, biały: 40 + 30 = 70 minut przezbrojeń.
Biały, szary, czarny: 15 + 20 = 35 minut.
Te same zlecenia, ta sama linia, o połowę mniej straconego czasu. A jeśli sortowanie wyłącznie według terminów przypadkiem da kolejność szary, czarny, biały, płaci się 20 + 60 = 80 minut. Dlatego harmonogramowanie produkcji wyłącznie według terminów tak często daje harmonogram, który i tak się spóźnia.
Koło kolorów od jasnego do ciemnego w kablowniach
Kablownie żyją z tym na co dzień. Na linii do wytłaczania mieszanka izolacyjna lub powłokowa zmienia kolor, a jasny po ciemnym oznacza przedmuchiwanie, aż stop zacznie wychodzić czysty. Każdy metr przedmuchu to braki. Dlatego wytłaczanie planuje się zwykle jako koło: naturalny, potem biały, żółty, czerwony, niebieski, czarny i pełne czyszczenie, zanim koło ruszy od nowa. Wymiana ustników i rdzeni pod inny przekrój to druga warstwa tej samej macierzy. Poprawne ułożenie obu warstw na najbardziej obciążonej linii to duża część planowania produkcji kabli.
Metoda SMED: pit stop w Formule 1
Sekwencjonowanie wybiera najtańsze przezbrojenia. Metoda SMED sprawia, że każde przezbrojenie staje się tańsze. Wywodzi się z prac Shigeo Shingo w Toyocie; nazwa to skrót od Single-Minute Exchange of Die, czyli wymiana narzędzia w czasie jednocyfrowej liczby minut – poniżej dziesięciu.
Najlepsza analogia to pit stop w Formule 1. Cztery koła zmienia się w niecałe trzy sekundy – i nie dlatego, że mechanicy tak szybko kręcą kluczem. Wszystko, co można zrobić, gdy bolid jest jeszcze na torze, jest już zrobione: opony podgrzane i gotowe, ekipa na pozycjach, narzędzia w rękach. Bolid staje tylko na tę pracę, która naprawdę wymaga postoju.
Metoda SMED dzieli przezbrojenie w ten sam sposób:
- Czynności wewnętrzne wymagają zatrzymania maszyny: wymiana narzędzia, czyszczenie głowicy.
- Czynności zewnętrzne można wykonać, gdy poprzednie zlecenie jeszcze trwa: przywiezienie kolejnego narzędzia, przygotowanie materiału, wydruk etykiet, podgrzewanie.
Typowa pierwsza analiza wykazuje 60-minutowe przezbrojenie, w którym 25 minut to czynności zewnętrzne wykonywane w niewłaściwym momencie. Wystarczy przenieść je przed zatrzymanie, a przezbrojenie skraca się do 35 minut – bez żadnych zakupów.
Mit: dłuższe kampanie są zawsze tańsze
Grupowanie zleceń w długie kampanie produkcyjne zmniejsza liczbę przezbrojeń, ale każda kampania buduje zapas. Załóżmy, że linia sprzedaje 500 białych detali tygodniowo. Przy białym raz w tygodniu produkuje się 500 naraz, więc średni zapas wynosi około 250. Przy białym co dwa tygodnie produkuje się 1000 naraz, a średni zapas podwaja się do około 500. Oszczędza się jedno przezbrojenie na dwa tygodnie, a płaci się za to 250 dodatkowymi detalami na regale – plus ryzykiem, że klient zmieni specyfikację.
Czy ta wymiana się opłaca, zależy od jednego pytania: czy ta maszyna jest wąskim gardłem? Godzina zaoszczędzona na ograniczeniu to godzina dodatkowej produkcji całego zakładu. Godzina zaoszczędzona na maszynie, która i tak czeka na pracę, jest warta prawie nic. Jak znaleźć tę maszynę, wyjaśnia artykuł o optymalizacji produkcji. Na wąskim gardle straty na przezbrojeniach są też jednym z największych ukrytych składników wskaźnika OEE.
Od czego zacząć
- Wybrać linię, na której przezbrojenia bolą najbardziej, i spisać jej macierz „z – do” razem z operatorami, a nie z systemu ERP.
- Uzgodnić, kiedy przezbrojenie się kończy: przy pierwszym rozpoczętym detalu czy przy pierwszym dobrym. Próbne przebiegi się wliczają.
- Nagrać jedno przezbrojenie i oznaczyć każdy krok jako wewnętrzny lub zewnętrzny.
- Ustalić regułę sekwencji (od jasnego do ciemnego, od małego do dużego narzędzia) i pozwolić terminom ją łamać tylko wtedy, gdy spóźnione zamówienie jest realnym kosztem.
Jak to wygląda w factory.online
W platformie factory.online planista widzi zlecenia linii do wytłaczania na wykresie Gantta z ograniczonymi mocami i może zapisać kolejność według terminów oraz kolejność od jasnego do ciemnego jako dwa scenariusze planistyczne. Zestawione obok siebie, sprowadzają pytanie do konkretów: które zamówienia spóźnią się w każdej wersji i ile godzin linia odzyskuje. Braki z przedmuchów, zgłaszane w potwierdzeniach produkcji i braków, pokazują, ile naprawdę kosztowała każda zmiana koloru.
BEEDIGIT zbiera dane maszyn i operatorów dotyczące OEE, przestojów oraz rzeczywistej produkcji. Zapisy te pomagają zespołowi porównać planowaną zdolność produkcyjną z wynikami urządzeń i zbadać powtarzające się straty.
Jeśli jedna z twoich linii traci tygodniowo całą zmianę na zmiany kolorów, umów się na demo – razem przyjrzymy się jej sekwencji.
