

22 जून 2026
OEE आसान भाषा में: 60% पर दो लाइनें, बिल्कुल अलग समस्याएँ
दो लाइनों का OEE 60% है और दोनों को उल्टे इलाज चाहिए। OEE की पूरी गणना क़दम-दर-क़दम देखिए, छह बड़े लॉस समझिए, और जानिए कि हर जगह 85% के पीछे भागना उल्टा क्यों पड़ सकता है।
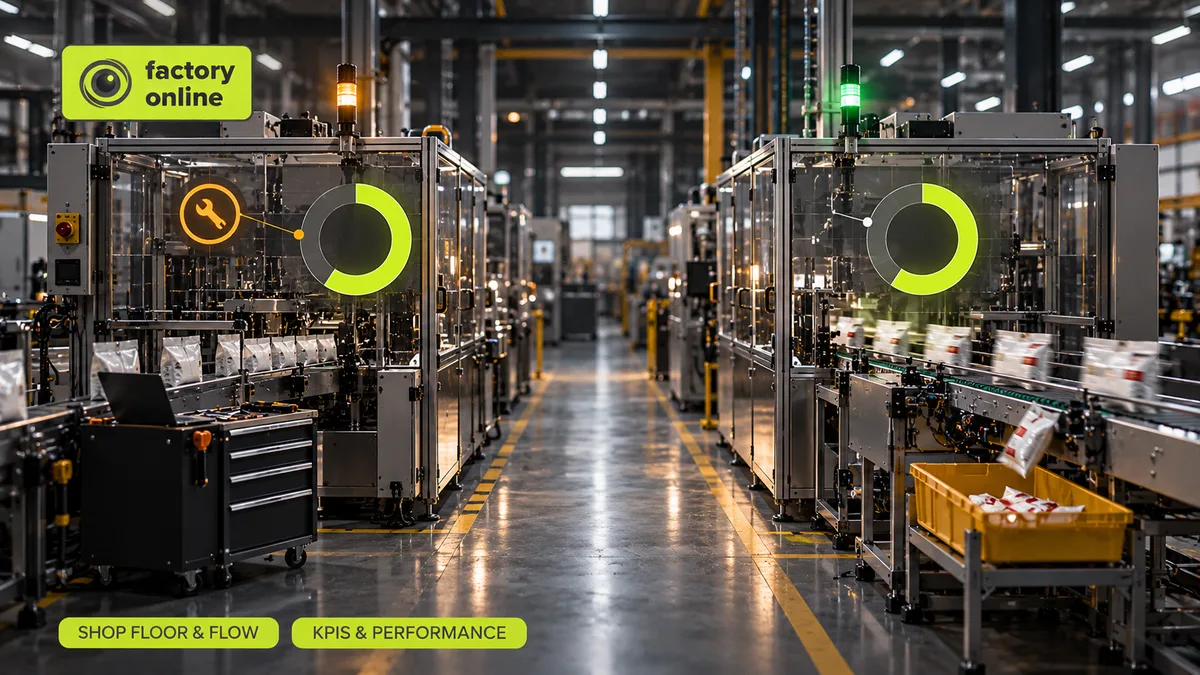
दो पैकेजिंग लाइनें महीने के लिए 60% का OEE रिपोर्ट करती हैं। मैनेजमेंट दोनों के लिए एक ही इम्प्रूवमेंट प्लान माँगता है। यह ग़लती है: लाइन A को मेंटेनेंस और चेंजओवर प्रोजेक्ट चाहिए, और लाइन B को क्वालिटी प्रोजेक्ट। स्कोर एक, इलाज उल्टे।
OEE (ओवरऑल इक्विपमेंट इफ़ेक्टिवनेस) मापता है कि जितना समय आपने प्रोडक्शन के लिए प्लान किया था, उसमें से कितना पूरी रफ़्तार पर अच्छे पार्ट में बदला। यह तीन फ़ैक्टरों का गुणनफल है: अवेलेबिलिटी (क्या मशीन चल रही थी?), परफ़ॉर्मेंस (क्या वह अपनी आदर्श रफ़्तार पर चल रही थी?) और क्वालिटी (क्या पार्ट अच्छे थे?)। 100% का मतलब है सिर्फ़ अच्छे पार्ट, जितनी तेज़ी से संभव हो, बिना किसी रुकावट के।
OEE कैसे निकालें: एक शिफ़्ट का हल किया हुआ उदाहरण
एक शिफ़्ट, एक मशीन:
- प्लान किया गया प्रोडक्शन टाइम: 480 मिनट (8 घंटे, ब्रेक छोड़कर)
- डाउनटाइम (एक ब्रेकडाउन और एक चेंजओवर): 60 मिनट
- आदर्श साइकिल टाइम: 1 मिनट प्रति पार्ट
- कुल बने पार्ट: 380
- अच्छे पार्ट: 361
अवेलेबिलिटी = रन टाइम ÷ प्लान किया गया समय। रन टाइम है 480 − 60 = 420 मिनट। 420 ÷ 480 = 87.5%।
परफ़ॉर्मेंस = आदर्श साइकिल टाइम × कुल गिनती ÷ रन टाइम। 1 मिनट प्रति पार्ट पर 380 पार्ट को 380 मिनट लगने चाहिए। मशीन 420 मिनट चली। 380 ÷ 420 = 90.5%। बाक़ी 40 मिनट धीमी रफ़्तार और छोटे-छोटे स्टॉप में गए।
क्वालिटी = अच्छी गिनती ÷ कुल गिनती। 361 ÷ 380 = 95%।
OEE = 0.875 × 0.905 × 0.95 ≈ 75.2%।
याद रखने लायक़ एक शॉर्टकट: OEE = अच्छे पार्ट × आदर्श साइकिल टाइम ÷ प्लान किया गया समय। 361 × 1 ÷ 480 = 75.2%। जवाब वही। सीधे शब्दों में: 480 मिनट में एक परफ़ेक्ट मशीन 480 अच्छे पार्ट बनाती। आपने 361 बनाए।
60% पर दो लाइनें, बिल्कुल अलग समस्याएँ
अब वापस दोनों लाइनों पर।
लाइन A: अवेलेबिलिटी 65%, परफ़ॉर्मेंस 95%, क्वालिटी 97%। OEE = 0.65 × 0.95 × 0.97 ≈ 60%। जब मशीन चलती है, तो तेज़ चलती है और अच्छे पार्ट बनाती है। बस वह एक-तिहाई समय चलती ही नहीं। इलाज ब्रेकडाउन और चेंजओवर में है: मेंटेनेंस रूटीन, तेज़ सेटअप, समझदारी भरी सीक्वेंसिंग। सिर्फ़ सीक्वेंस से कितना बच सकता है, यह चेंजओवर ऑप्टिमाइज़ेशन में दिखाया गया है।
लाइन B: अवेलेबिलिटी 95%, परफ़ॉर्मेंस 90%, क्वालिटी 70%। OEE = 0.95 × 0.90 × 0.70 ≈ 60%। यह लगभग कभी नहीं रुकती, पर दस में से तीन पार्ट ख़राब हैं। ज़्यादा अपटाइम बस और तेज़ी से और ज़्यादा स्क्रैप बनाएगा। इलाज है प्रोसेस कंट्रोल, मटीरियल और इंस्पेक्शन, यानी क्वालिटी मैनेजमेंट का इलाक़ा।
दो छात्रों के बारे में सोचिए जिनका औसत 60% है। एक ने एक-तिहाई परीक्षाएँ छोड़ दीं और बाक़ी में टॉप किया। दूसरे ने हर परीक्षा दी और कई जवाब ग़लत लिखे। कोई भी दोनों को एक ही ट्यूटर के पास नहीं भेजेगा।
OEE के पीछे के छह बड़े लॉस
तीनों फ़ैक्टर छह आम लॉस (नुक़सान) में बँटते हैं, जो टोटल प्रोडक्टिव मेंटेनेंस (TPM) की एक क्लासिक सूची है:
- अवेलेबिलिटी: ब्रेकडाउन; सेटअप और एडजस्टमेंट
- परफ़ॉर्मेंस: छोटे स्टॉप और आइडलिंग; घटी हुई रफ़्तार
- क्वालिटी: स्टार्टअप रिजेक्ट; प्रोडक्शन रिजेक्ट
जब किसी लाइन का OEE गिरता है, तो पहला सवाल यह नहीं कि “OEE कैसे बढ़ाएँ?”, बल्कि यह कि “छह में से कौन-सा बढ़ा?” लॉस को इन खानों में दर्ज कीजिए, और इम्प्रूवमेंट प्लान लगभग अपने-आप लिख जाता है।
मिथक: “हर मशीन को 85% OEE तक पहुँचना चाहिए”
85% OEE को अक्सर “वर्ल्ड-क्लास” बताया जाता है, आमतौर पर 90% अवेलेबिलिटी × 95% परफ़ॉर्मेंस × 99.9% क्वालिटी के रूप में समझाया जाता है। यह TPM साहित्य से आया एक उपयोगी संदर्भ बिंदु है, भौतिकी का नियम नहीं, और इसके पीछे हर जगह भागना आपको नुक़सान पहुँचा सकता है।
- जो मशीन बॉटलनेक नहीं है, उस पर ज़्यादा OEE का मतलब ज़्यादातर यह होता है कि अगली मशीन के आगे और पार्ट पड़े रहेंगे। ज़्यादा WIP (वर्क-इन-प्रोग्रेस), ज़्यादा शिपमेंट नहीं। सुधार की कोशिश पहले कंस्ट्रेंट (बाधा) पर होनी चाहिए; देखें मैन्युफ़ैक्चरिंग ऑप्टिमाइज़ेशन।
- हाई-मिक्स लाइन पर बार-बार चेंजओवर छोटे ऑर्डरों को समय पर देने की क़ीमत है। अवेलेबिलिटी बढ़ाने के लिए उन्हें घटाने से ग्राहकों को इंतज़ार करना पड़ सकता है।
- अलग-अलग मशीनों के बीच OEE की तुलना अक्सर बेमानी होती है। नई हाई-स्पीड लाइन और 20 साल पुराने प्रेस की आदर्श रफ़्तार भी अलग है और काम भी।
OEE एक मशीन का समय के साथ विश्लेषण करने वाला डायग्नॉस्टिक औज़ार है। जब यह ट्रॉफ़ी बन जाता है, तो गुमराह करने लगता है। इसे डिलीवरी के पैमानों के साथ कैसे जोड़ें, यह मैन्युफ़ैक्चरिंग KPI वाले लेख में बताया गया है।
OEE निकालने में होने वाली आम ग़लतियाँ
- आदर्श की जगह “व्यावहारिक” साइकिल टाइम लेना। परफ़ॉर्मेंस बढ़िया दिखती है और लॉस नज़र से ग़ायब हो जाते हैं। अगर परफ़ॉर्मेंस 100% से ऊपर है, तो साइकिल टाइम ग़लत है।
- चेंजओवर को प्लान किए गए समय से बाहर रखना। चेंजओवर अवेलेबिलिटी का असली लॉस है। उन्हें छिपाने का मतलब है कई लाइनों पर सबसे बड़े लीवर को छिपाना।
- रीवर्क किए गए पार्ट को अच्छा गिनना। क्वालिटी उन्हीं पार्ट को गिनती है जो पहली बार में अच्छे थे।
अक्सर पूछे जाने वाले सवाल
क्या OEE और यूटिलाइज़ेशन एक ही हैं? नहीं। यूटिलाइज़ेशन सिर्फ़ यह पूछता है कि मशीन व्यस्त थी या नहीं। OEE यह भी पूछता है कि वह पूरी रफ़्तार पर चली और अच्छे पार्ट बनाए या नहीं।
क्या प्लान किया गया मेंटेनेंस डाउनटाइम में गिना जाना चाहिए? ज़्यादातर प्लांट उसे प्लान किए गए प्रोडक्शन टाइम से बाहर रखते हैं, पर नियम पर सहमति बनाइए और हर महीने उसे एक जैसा रखिए।
factory.online में यह कैसा दिखता है
factory.online में जॉब ऑर्डरों पर आउटपुट और स्क्रैप कन्फ़र्मेशन हर रन की कुल और अच्छी मात्रा दर्ज करते हैं, और रूटिंग में हर ऑपरेशन का समय होता है। इससे क्वालिटी और परफ़ॉर्मेंस के इनपुट उन्हीं रिकॉर्डों से मिल जाते हैं जिन्हें प्लानर पहले से इस्तेमाल करता है, और Power BI इंटीग्रेशन के ज़रिए आप इन्हें अपने डाउनटाइम रिकॉर्ड के साथ जोड़कर लाइन A और लाइन B के 60% को तीनों फ़ैक्टरों में साथ-साथ बाँट सकते हैं।
BEEDIGIT OEE, डाउनटाइम और वास्तविक उत्पादन की रिपोर्टिंग के लिए मशीनों और ऑपरेटरों से डेटा एकत्र करता है। ये रिकॉर्ड टीम को नियोजित क्षमता की तुलना उपकरणों के वास्तविक परिणामों से करने और बार-बार होने वाली हानियों के कारणों की जाँच में मदद करते हैं।
अगर आपके पास एक ही स्कोर वाली दो लाइनें और एक ही इम्प्रूवमेंट प्लान है, तो डेमो बुक करें, और आइए उन्हें अलग-अलग करके देखें।
