

8 يون 2026
تحسين تغيير الإعداد: لماذا يستغرق الأبيض بعد الأسود ثلاثة أضعاف الوقت؟
قد تكلّف الأعمال الثلاثة نفسها 35 أو 80 دقيقة من تغيير الإعداد بحسب ترتيبها فقط. تعرّف على مصفوفات الإعداد ومنهجية SMED، ومتى تتوقف حملات الإنتاج الأطول عن تحقيق الوفر.
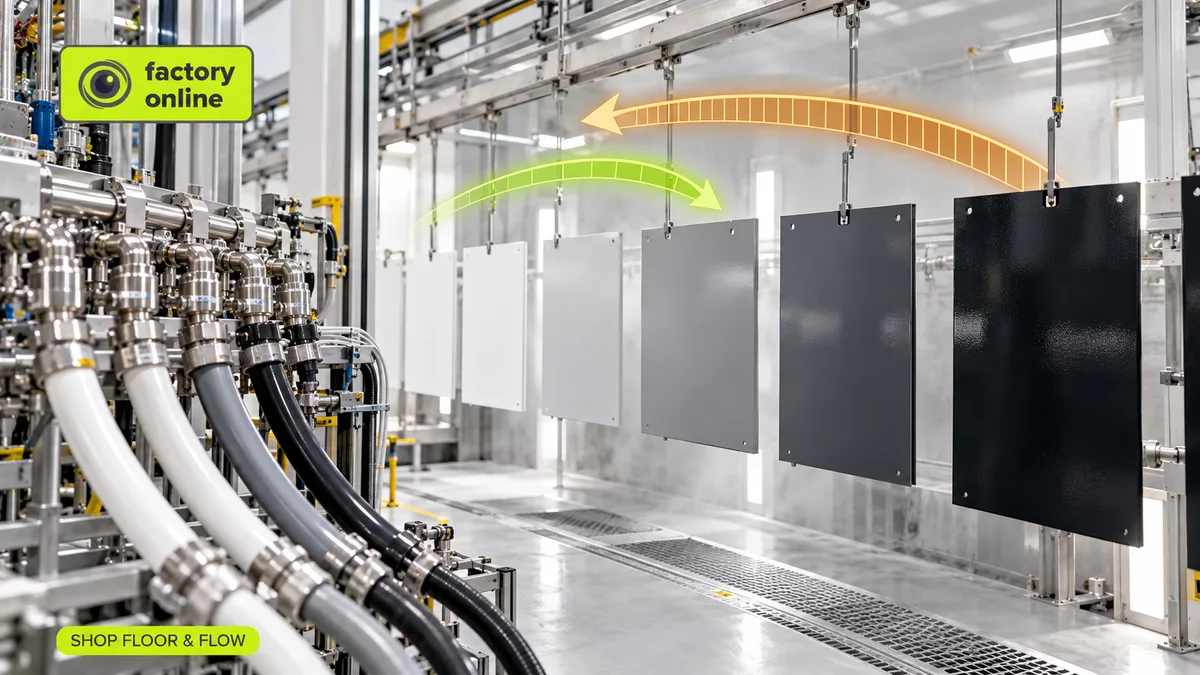
على خط الطلاء، يستغرق التحويل من الأبيض إلى الأسود 20 دقيقة: غسل الخطوط، وتنظيف بسيط، وانتهى الأمر. أما الاتجاه المعاكس، من الأسود إلى الأبيض، فيستغرق 60 دقيقة. إذ يجب أن يخرج كل أثر للصبغة السوداء من المضخات والخراطيم والمسدسات، وإلا خرجت الألف قطعة البيضاء التالية رمادية. اللونان نفساهما، والخط نفسه، لكن الأبيض بعد الأسود يستغرق ثلاثة أضعاف الأسود بعد الأبيض.
هذا التفاوت هو جوهر تحسين تغيير الإعداد: ترتيب الأعمال وطريقة تنفيذ الإعدادات بحيث تقضي الآلة أقل وقت ممكن في التحويل بين المنتجات. فعدد مرات التبديل أقل أهمية من اختيار أي تبديلات تُنفَّذ.
زمن الإعداد يخص الزوج لا المنتج
تخزّن معظم أنظمة تخطيط موارد المؤسسة (ERP) زمن إعداد واحدًا لكل منتج، مثل: «الأبيض: 30 دقيقة». لكن الإعداد رحلة من منتج إلى آخر، وطول الرحلة يعتمد على نقطة البداية. ويسمّي مخططو الإنتاج ذلك الإعداد المعتمد على التسلسل. والطريقة الأمينة لتوثيقه هي مصفوفة «من – إلى».
وهذه مصفوفة لثلاثة ألوان (بالدقائق):
- أبيض ← رمادي: 15، أبيض ← أسود: 20
- رمادي ← أبيض: 30، رمادي ← أسود: 20
- أسود ← أبيض: 60، أسود ← رمادي: 40
لنجدول الآن الأعمال الثلاثة نفسها بطريقتين، بدءًا من خط نظيف.
أسود ثم رمادي ثم أبيض: 40 + 30 = 70 دقيقة من تغيير الإعداد.
أبيض ثم رمادي ثم أسود: 15 + 20 = 35 دقيقة.
الأعمال نفسها، والخط نفسه، ونصف الوقت الضائع. وإذا رُتِّبت الأعمال حسب تاريخ الاستحقاق فقط وصادف أن جاء الترتيب رماديًا ثم أسود ثم أبيض، فالثمن 20 + 60 = 80 دقيقة. ولهذا كثيرًا ما تنتج جدولة الإنتاج المعتمدة على تاريخ الاستحقاق وحده جدولًا متأخرًا.
دائرة الألوان من الفاتح إلى الداكن في مصانع الكابلات
تعيش مصانع الكابلات هذا الواقع يوميًا. فعلى خط البثق، يتغير لون مركّب العزل أو الغلاف، واللون الفاتح بعد الداكن يعني التنظيف حتى تخرج المادة المنصهرة نقية. وكل متر من مادة التنظيف هالك (Scrap). لذلك يُخطَّط البثق عادةً على شكل دائرة: اللون الطبيعي، ثم الأبيض، فالأصفر، فالأحمر، فالأزرق، فالأسود، ثم تنظيف كامل قبل أن تبدأ الدائرة من جديد. وتغيير القالب والرأس لمقطع عرضي مختلف طبقة ثانية من المصفوفة نفسها. وضبط الطبقتين معًا على أكثر الخطوط انشغالًا جزء كبير من تخطيط إنتاج الكابلات.
منهجية SMED: توقف الصيانة في سباقات الفورمولا 1
يختار ترتيب التسلسل أرخص التبديلات، أما منهجية SMED (التبديل السريع للقوالب) فتجعل كل تبديل أرخص. وتعود هذه المنهجية إلى أعمال شيغيو شينغو في تويوتا، والاسم اختصار لعبارة Single-Minute Exchange of Die، أي تغيير القالب في أقل من عشر دقائق.
وأفضل تشبيه لها هو توقف الصيانة في سباقات الفورمولا 1. تُغيَّر العجلات الأربع في أقل من ثلاث ثوانٍ، لا لأن الميكانيكيين سريعون في استخدام المفتاح، بل لأن كل ما يمكن إنجازه والسيارة لا تزال على الحلبة قد أُنجز بالفعل: الإطارات مُسخَّنة وجاهزة، والفريق في مواقعه، والأدوات في الأيدي. ولا تتوقف السيارة إلا للعمل الذي يتطلب توقفها فعلًا.
وتقسّم منهجية SMED تغيير الإعداد بالطريقة نفسها:
- العمل الداخلي يتطلب إيقاف الآلة: تبديل القالب، وتنظيف الرأس.
- العمل الخارجي يمكن إنجازه والعمل السابق لا يزال قيد التشغيل: إحضار القالب التالي، وتجهيز المواد، وطباعة الملصقات، والتسخين المسبق.
وعادةً ما تكشف الدراسة الأولى عن تغيير إعداد مدته 60 دقيقة، منها 25 دقيقة من العمل الخارجي المنجز في الوقت الخطأ. وبنقله إلى ما قبل التوقف، ينخفض تغيير الإعداد إلى 35 دقيقة دون شراء أي شيء.
خرافة: حملات الإنتاج الأطول أرخص دائمًا
تجميع الأعمال في حملات إنتاج طويلة يقلّل مرات التبديل، لكن كل حملة تبني مخزونًا. لنفترض أن الخط يبيع 500 قطعة بيضاء أسبوعيًا. إذا شُغِّل اللون الأبيض مرة في الأسبوع، فستُنتج 500 قطعة في كل مرة، ويكون متوسط المخزون نحو 250 قطعة. وإذا شُغِّل كل أسبوعين، فستُنتج 1,000 قطعة في كل مرة، ويتضاعف متوسط المخزون إلى نحو 500. أي يُوفَّر تغيير إعداد واحد كل أسبوعين مقابل 250 قطعة إضافية على الرفوف، فضلًا عن خطر أن يغيّر العميل المواصفات.
وجدوى هذه المقايضة تتوقف على سؤال واحد: هل هذه الآلة هي عنق الزجاجة؟ فالساعة الموفَّرة على القيد تعني ساعة إنتاج إضافية للمصنع كله. أما الساعة الموفَّرة على آلة تنتظر العمل أصلًا فلا تكاد تساوي شيئًا. ويشرح مقال تحسين التصنيع كيفية العثور على تلك الآلة. وعلى عنق الزجاجة، يُعد الوقت الضائع في تغيير الإعداد أيضًا من أكبر العناصر الخفية في مؤشر الفعالية الكلية للمعدات (OEE).
من أين تبدأ
- اختر الخط الذي تؤلم فيه التبديلات أكثر من غيره، واكتب مصفوفة «من – إلى» الخاصة به مع المشغّلين، لا من نظام ERP.
- اتفق على متى ينتهي تغيير الإعداد: عند بدء أول قطعة، أم عند أول قطعة سليمة. التشغيلات التجريبية تُحتسب.
- صوّر تغيير إعداد واحدًا بالفيديو، وصنّف كل خطوة: داخلية أم خارجية.
- ضع قاعدة للتسلسل (من الفاتح إلى الداكن، ومن القالب الصغير إلى الكبير)، ولا تسمح لتواريخ الاستحقاق بتجاوزها إلا حين يكون الطلب المتأخر هو التكلفة الحقيقية.
كيف يبدو ذلك في منصة factory.online
في منصة factory.online، يرى مخطط الإنتاج أعمال خط البثق على مخطط جانت وفق الطاقة المحدودة، ويمكنه حفظ الترتيب حسب تاريخ الاستحقاق والترتيب من الفاتح إلى الداكن بوصفهما سيناريوهين للتخطيط. وعند وضعهما جنبًا إلى جنب يصبح السؤال ملموسًا: أي الطلبات تتأخر في كل نسخة، وكم ساعة يستعيدها الخط. ويُظهر هالك التنظيف المسجَّل في تأكيدات الإنتاج والهالك التكلفة الفعلية لكل تحويل لوني.
تجمع BEEDIGIT بيانات الآلات والمشغلين لمتابعة OEE والتوقفات والإنتاج الفعلي. تساعد هذه السجلات الفريق على مقارنة الطاقة المخططة بما حققته المعدات فعلياً والتحقيق في الخسائر المتكررة.
إذا كان أحد خطوطك يخسر وردية كل أسبوع بسبب تغيير الألوان، احجز عرضًا توضيحيًا وسنراجع تسلسله معًا.
