

4 лист. 2026
Точність обліку запасів: чому 500 деталей на складі можуть зупинити виробництво
Звіт показує 500 корпусів, але для замовлення на 300 деталей доступно лише 180. Дізнайтеся, як резервування та затримки на контролі якості змінюють рішення про закупівлю.
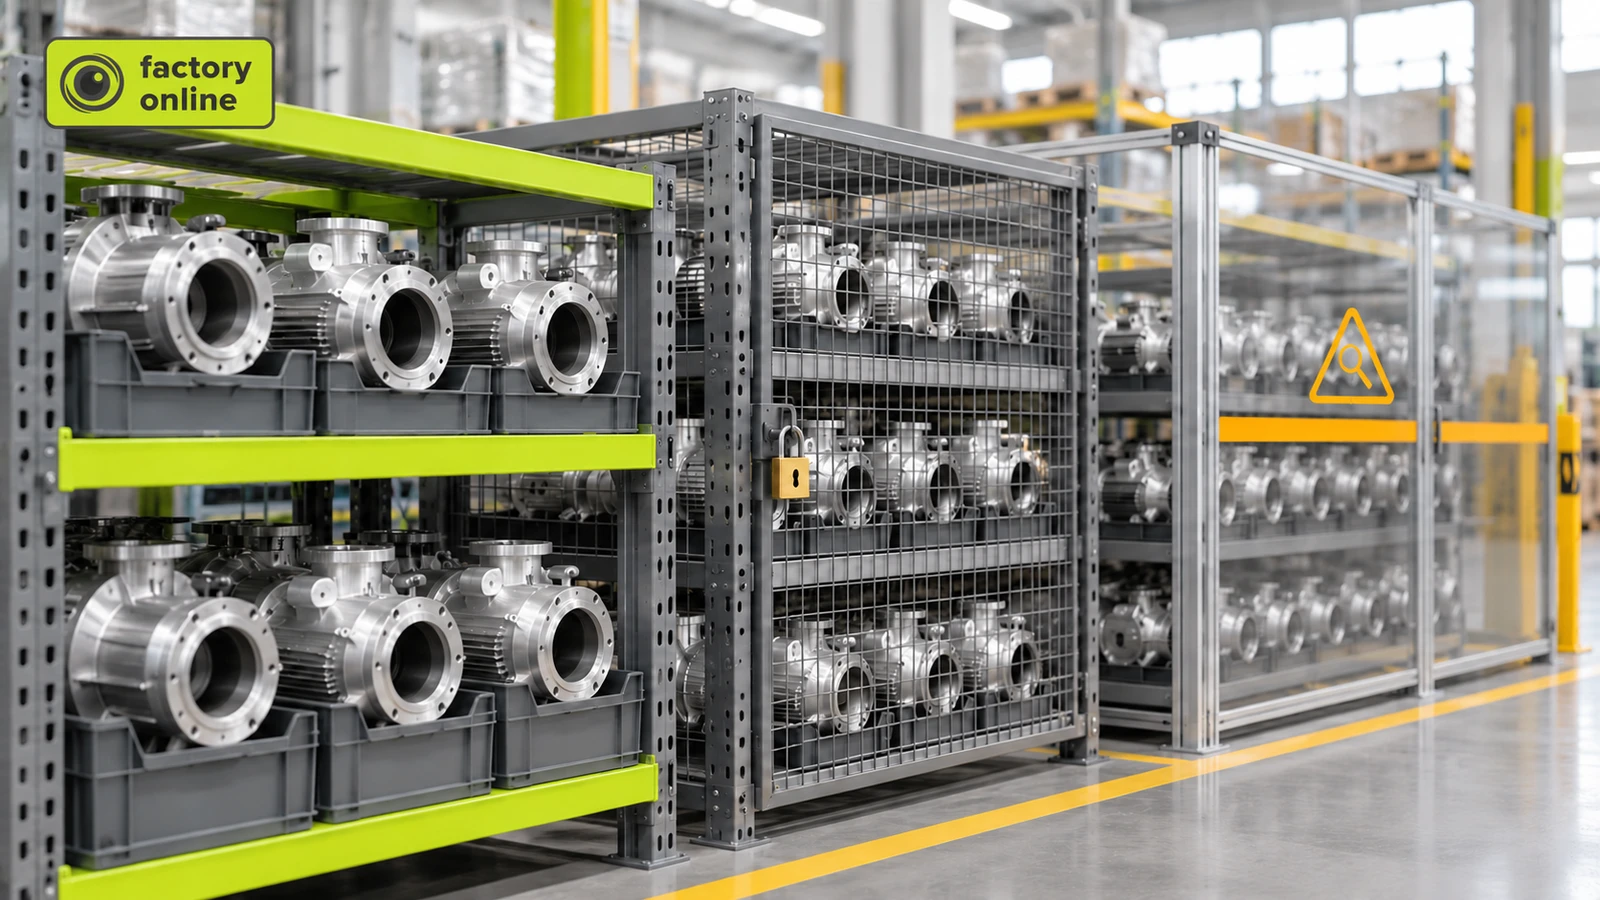
Звіт про запаси показує 500 корпусів двигунів. Для виробничого замовлення потрібно 300 одиниць, і планувальник запускає його в роботу. Через дві години склад повідомляє, що видати можна лише 180 корпусів.
Фізична кількість на складі була правильною. А от виробниче рішення — ні.
Точність обліку запасів (inventory accuracy) описує, наскільки зафіксовані в системі дані відповідають фактичній кількості на підприємстві. Проте точні дані про наявні запаси автоматично не означають, що матеріал доступний для нового виробничого замовлення.
Фактичний запас — це не те саме, що доступний запас
На складі фізично можуть перебувати матеріали, які не можна використати для конкретного замовлення.
Частина запасів може бути вже зарезервована під інше замовлення. Інша частина — проходити контроль якості. Деякі матеріали можуть знаходитися в зоні, звідки їх неможливо видати негайно.
Розглянемо приклад заводу з виробництва промислових насосів.
Система обліку показує 500 корпусів двигунів.
Цей запас складається з:
- 180 вільних корпусів, доступних для нових замовлень.
- 200 корпусів, зарезервованих під існуюче виробниче замовлення.
- 120 корпусів, заблокованих для перевірки якості.
Загальна фізична кількість правильна:
180 + 200 + 120 = 500 корпусів.
Проте кількість, доступна для нового виробничого замовлення, становить лише 180 одиниць.
Нове замовлення потребує 300 корпусів.
Дефіцит становить: 300 − 180 = 120 корпусів.
У складу немає проблем з інвентаризацією. У нього є проблема з доступністю матеріалів.
Чому наступне замовлення на закупівлю може не вирішити дефіцит
Планувальник бачить дефіцит у 120 одиниць і думає про замовлення ще 120 корпусів.
Проте закупівля — не обов'язково найшвидше рішення.
Припустімо, що 120 корпусів на контролі якості очікують на перевірку, яка може завершитися до початку виконання нового замовлення.
Якщо всі 120 одиниць успішно пройдуть контроль і будуть розблоковані, доступний запас становитиме:
180 + 120 = 300 корпусів.
Нове замовлення можна забезпечити без додаткових закупівель.
Якщо 20 корпусів не пройдуть контроль, буде розблоковано лише 100:
180 + 100 = 280 корпусів.
Залишковий дефіцит становитиме:
300 − 280 = 20 корпусів.
Рішення про закупівлю змінилося зі 120 одиниць на 20.
Перед тим як робити замовлення постачальнику, планувальник має перевірити, коли завершиться контроль якості, чи підходить розблокований матеріал для замовлення та чи встигне надійти запланована поставка до початку виробництва.
Міф: точний облік запасів запобігає дефіциту матеріалів
Інвентаризація перевіряє кількість. Вона не визначає, чи можна вільно використати цю кількість.
Уявіть, що на вашому банківському рахунку є 500 доларів. Якщо 200 доларів зарезервовано на оренду, а 120 доларів потрібні для оплати рахунку, ви не можете спокійно витратити всі 500 доларів на щось інше.
Баланс правильний. Але сума, доступна для нової покупки, зовсім інша.
Запаси у виробництві працюють так само.
Точний фізичний підрахунок необхідний, але планувальнику також потрібна надійна інформація про резервування, блокування запасів та очікувані поставки.
Як виявити дефіцит до початку виробництва
Виробниче замовлення не повинно запускатися в роботу лише на основі загальної кількості наявних запасів.
Планувальнику необхідно визначити вільний запас, відняти кількість, зарезервовану під інші замовлення, і перевірити, коли стануть доступними матеріали на контролі або в дорозі.
У factory.online MRP допомагає пов'язати виробничу потребу із запасами, відкритими поставками та дефіцитом на рівні замовлень. Складські локації та статуси контролю якості допомагають відрізнити фізично наявний матеріал від того, який дійсно готовий до видачі.
Корисним результатом є прийняття рішень про закупівлю та виробництво на основі кількості, яку замовлення фактично може використати.
Якщо ваш звіт про запаси показує достатню кількість деталей, а виробництво все одно простоює в очікуванні, давайте розберемося, як відображається дефіцит у вашому процесі планування.
