22 déc. 2025
Logiciel de planification de la production : du tableur à l'APS en 4 étapes
La plupart des usines passent du tableur à l'ERP puis à l'APS de la même façon : poussées par une livraison manquée. Découvrez les quatre étapes, une semaine chiffrée et un scénario de démo en cinq points pour tout éditeur.
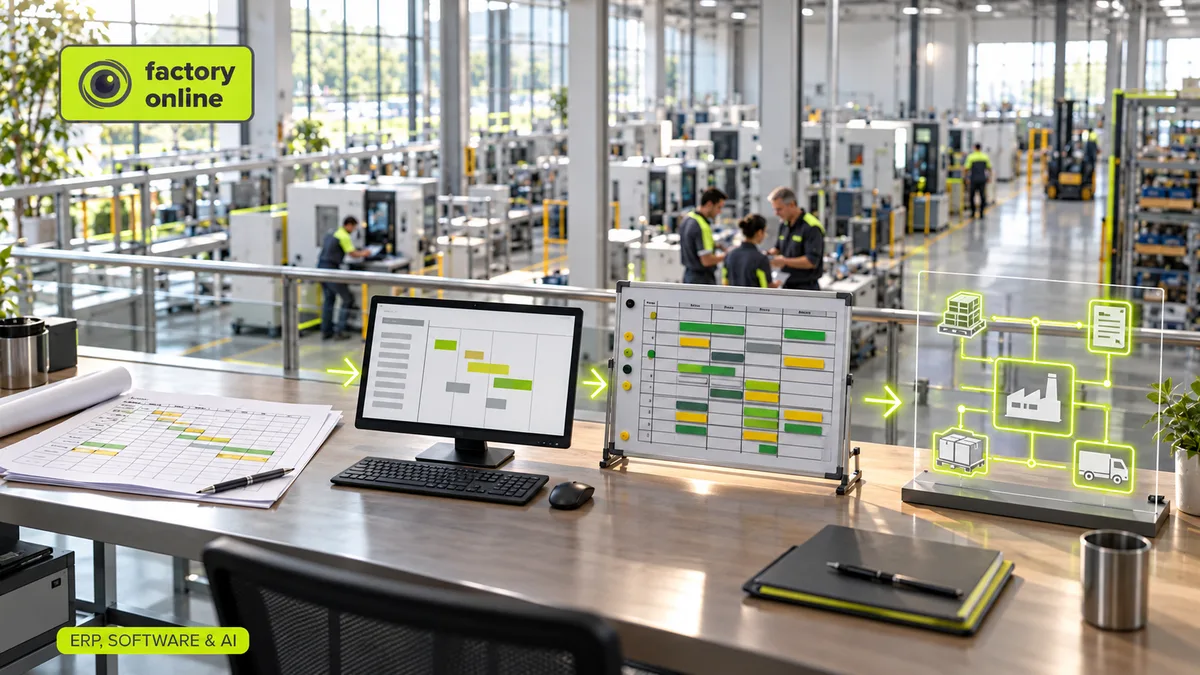
Presque toutes les usines passent par les quatre mêmes étapes de planification. Tout commence avec une personne compétente et un tableur, puis la planification passe dans l'ERP, on greffe un outil d'ordonnancement sur l'ERP, et l'on finit par avoir les matières, la capacité et l'atelier qui travaillent sur un seul plan partagé. La plupart des usines ne choisissent pas l'étape suivante. Elles y sont poussées par une livraison manquée.
Un logiciel de planification de la production, c'est tout système qui décide quoi fabriquer, quand, sur quelle ressource et avec quelles matières, et qui vérifie que la réponse est réellement faisable. Cela couvre un large éventail, du tableur bien construit jusqu'à un APS (système de planification avancée) complet. La question utile n'est pas « quel produit est le meilleur ? », mais « à quelle étape en sommes-nous, et combien cela nous coûte-t-il ? ».
Les quatre étapes des logiciels de planification de la production
Étape 1 : le tableur. Un planificateur possède un classeur avec les commandes en lignes et les semaines en colonnes. C'est rapide, souple et gratuit. Cela casse quand l'usine grandit au-delà de ce qu'une seule tête peut retenir. La planification de la production sous Excel liste les sept signes que le tableur ne suffit plus.
Étape 2 : l'ERP. Les commandes, les stocks et les nomenclatures passent dans un système de référence, et le calcul des besoins nets (MRP) commence à calculer ce qu'il faut acheter. Les données deviennent plus propres. Mais la plupart des ERP (progiciels de gestion intégrés) planifient avec des délais fixes et supposent que chaque machine a une capacité illimitée. C'est pourquoi votre ERP croit que chaque ordre prend 10 jours, alors que l'atelier sait à quoi s'en tenir.
Étape 3 : ERP plus APS. Un outil d'ordonnancement lit les commandes dans l'ERP et les séquence sur de vraies machines, avec de vrais calendriers. On voit désormais quel ordre se termine quand. Le point faible, c'est la jointure entre les deux systèmes : exports nocturnes, deux versions de la vérité, matières planifiées d'un côté et capacité de l'autre.
Étape 4 : un seul plan partagé. Les commandes clients créent le besoin de fabrication, le MRP et les contrôles de capacité tournent sur les mêmes données, l'ordonnancement affiche le résultat, et les déclarations de l'atelier mettent à jour le stock et l'avancement. Quand un client décale une date, le planificateur voit l'effet sur les matières et les machines au même endroit.
C'est comme passer d'un calendrier mural en papier à un agenda partagé en ligne. Le calendrier papier marche très bien pour une famille de trois. Pour une équipe de quarante personnes, il faut l'agenda qui vous prévient quand deux personnes réservent la même salle.
Un exemple chiffré : une semaine, trois étapes
Votre ligne d'extrusion tourne en trois-huit, cinq jours par semaine : 3 × 8 × 5 = 120 heures. La maintenance préventive prend 8 heures : il reste 112 heures disponibles. Le commercial enregistre trois commandes pour cette semaine : 38 heures, 46 heures et 52 heures de temps ligne. Charge totale : 136 heures.
- Dans le tableur, 136 est une valeur dans une cellule. Si personne n'a écrit de formule qui la compare à 112, personne ne remarque rien.
- Dans l'ERP, chaque commande reçoit son délai standard de 10 jours, et les trois dates semblent correctes. L'ERP ne s'est jamais demandé combien d'heures la ligne avait.
- Dans un APS ou un plan partagé, la ligne est en dépassement de 24 heures. À 24 heures de marche par jour, cela fait une journée entière. La troisième commande se termine lundi au lieu de vendredi, et vous le savez le jour où vous l'enregistrez, pas le jour où elle part en retard.
Mêmes données, trois réponses différentes. La seule différence : le logiciel vérifie-t-il la capacité ou non.
Un scénario de démo à soumettre à n'importe quel éditeur
Les démos des éditeurs utilisent des données propres où tout rentre. Apportez plutôt votre propre désordre. Cinq questions fonctionnent avec n'importe quel produit :
- Chargez une vraie semaine. Prenez les commandes du mois dernier pour votre ressource la plus chargée. L'outil la montre-t-il en surcharge ?
- Ajoutez une commande urgente. Quelles commandes bougent, et de combien ? Voyez-vous pourquoi ?
- Arrêtez une machine. Bloquez 8 heures pour une panne. Le planning se recalcule-t-il seul, ou quelqu'un doit-il déplacer les barres à la main ?
- Créez une rupture. Retirez un composant du stock. L'outil relie-t-il la rupture à la commande client qu'elle pénalise ?
- Déclarez la production. Déclarez 70 % d'un ordre comme terminé et 5 % en rebut. Qu'est-ce qui se met à jour dans le plan ?
Si un éditeur ne sait pas faire cela avec vos données en deux heures de séance, un contrat signé n'y changera rien. Planification ou ordonnancement de la production explique pourquoi les étapes 1 et 3 testent des choses différentes.
Le mythe : « Mieux planifier, c'est remplacer l'ERP »
C'est rarement le cas. L'ERP est bon dans ce pour quoi il a été conçu : la finance, les documents d'achat, la valorisation des stocks, l'enregistrement des commandes. Ce qui lui manque en général, c'est la capacité finie et un moyen rapide de tester des scénarios. La plupart des usines aux étapes 3 ou 4 gardent leur ERP et y connectent la couche de planification. Le vrai travail consiste à s'accorder sur le système maître de chaque donnée : articles, commandes, stocks, déclarations.
Quand un tableur suffit encore
Honnêtement, cela arrive. Si vous avez un seul planificateur, quelques dizaines de commandes par semaine, un seul goulot d'étranglement et un mix produits stable, un bon tableur peut être le bon outil. Passez à l'étape suivante quand l'une de ces situations se présente : un deuxième planificateur doit modifier le même plan, le commercial ne peut pas obtenir de date de livraison sans demander au planificateur, ou les ruptures sont découvertes au pied de la machine au lieu de l'être dans le plan.
La place de l'IA
Les assistants d'IA apparaissent désormais dans toutes les démos de planification. Ils peuvent être utiles, mais seulement sur des données d'étape 4. Un modèle de langage ne peut pas vous dire quels ordres une panne retarde s'il ne peut pas lire l'ordonnancement et les résultats du MRP. Les agents d'IA dans l'industrie montre à quoi ressemble une bonne réponse.
À quoi cela ressemble dans factory.online
Dans factory.online, l'exemple ci-dessus tourne sur un seul jeu de données. Les commandes clients créent le besoin de fabrication, le MRP vérifie les matières à travers des nomenclatures multiniveaux, la planification globale des capacités (RCCP) et l'ordonnancement à capacité finie vérifient les heures de la ligne, et le Gantt montre la troisième commande qui tombe le lundi. Le planificateur peut copier le plan dans un scénario, essayer de déplacer la commande de 38 heures sur une autre semaine et comparer avant de modifier quoi que ce soit en réel. Les intégrations SAP et Dynamics 365 permettent à l'ERP de garder son rôle de système de référence.
Si vous voulez dérouler ce scénario de démo en cinq étapes sur votre propre semaine la plus chargée, réservez une démo et apportez vos données.